
1
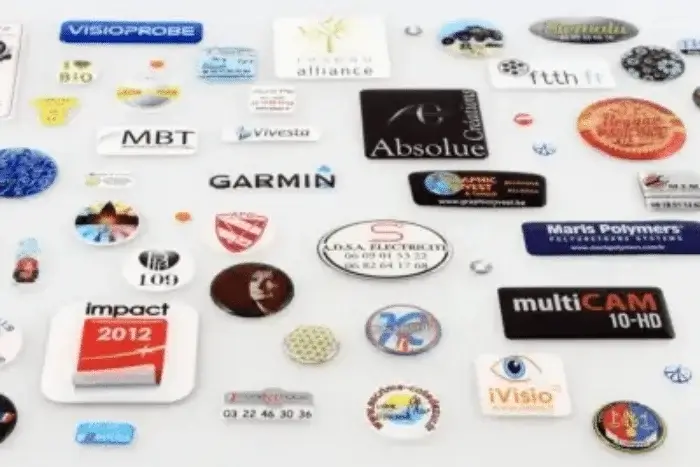
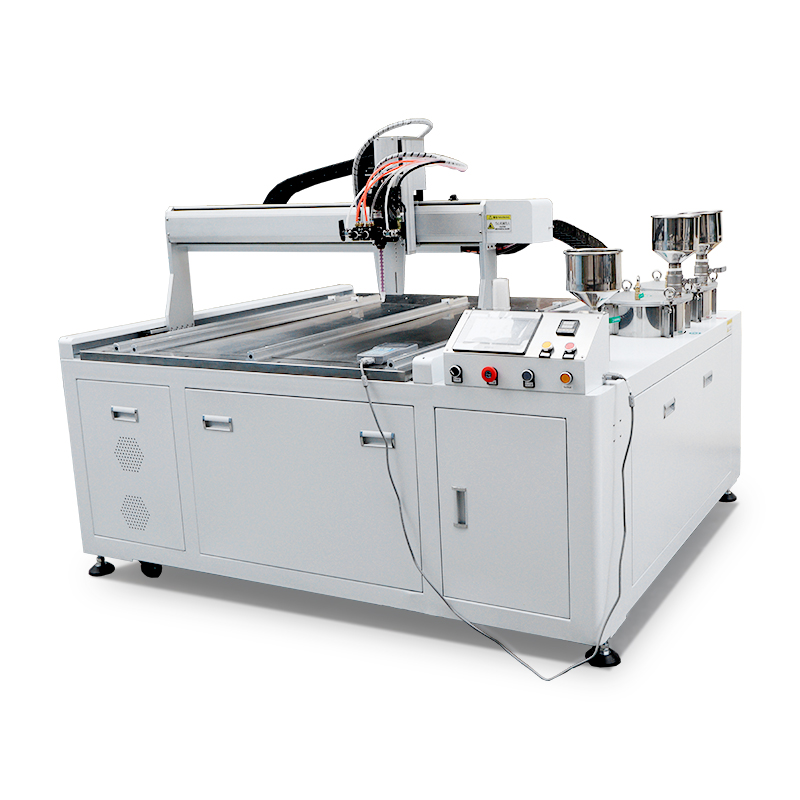
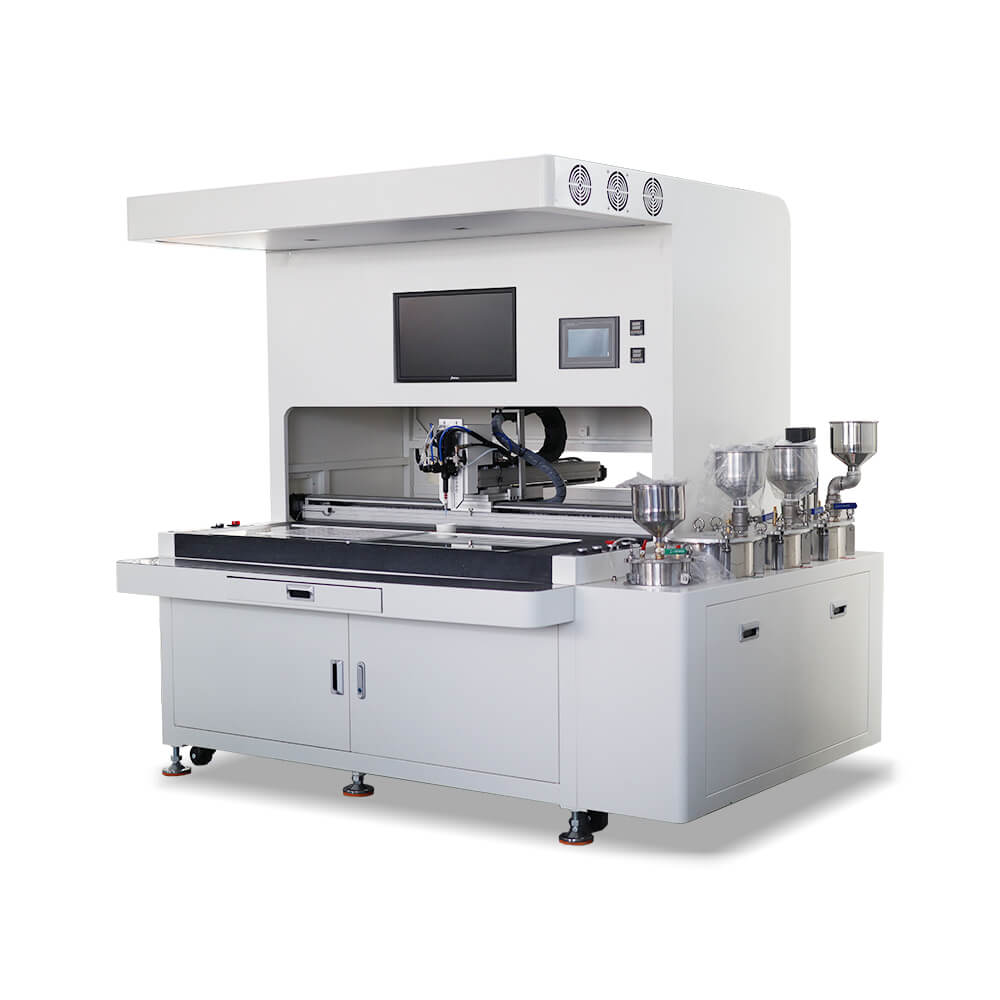
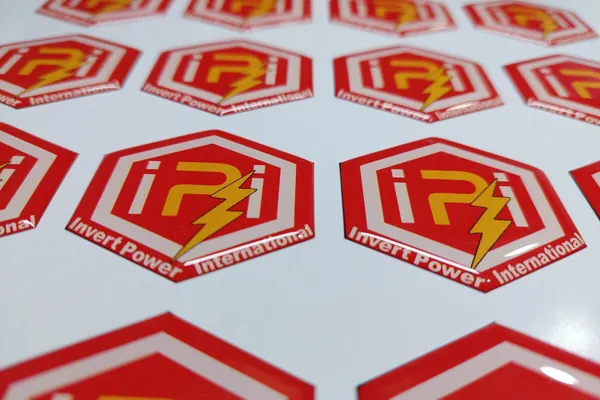
アプリケーションガイドを見る →半自動機、卓上型・床置き型の3軸機、CCDビジョン機から適切な樹脂盛りシステムを選び、用途に合うエポキシ樹脂またはPU樹脂を組み合わせて、購入前にサンプルテストで確認できます。
| 機種シリーズ | 位置決め方式 | プログラミング方式 | 適した生産条件 |
|---|---|---|---|
| 半自動ドーミングマシン | 手動による吐出経路の操作 | 手動で移動させながら吐出 | サンプル、品種が変わる小ロット生産、柔軟な対応が必要な生産立ち上げ |
| 3軸自動ドーミングマシン | 治具と座標による再現性の高い位置決め | 同一シートレイアウトに保存済みのXYZ経路を使用 | 製品位置を安定して再現でき、手動の移動操作が生産のボトルネックになっている場合 |
| CCDビジョンガイド式ドーミングマシン | カメラによる位置・角度の変動補正 | 不規則形状に合わせて画面上で経路を作成・編集 | ワークや印刷の位置が変動する場合、または不規則形状の品種切替が多く、画像を使った設定が有効な場合 |
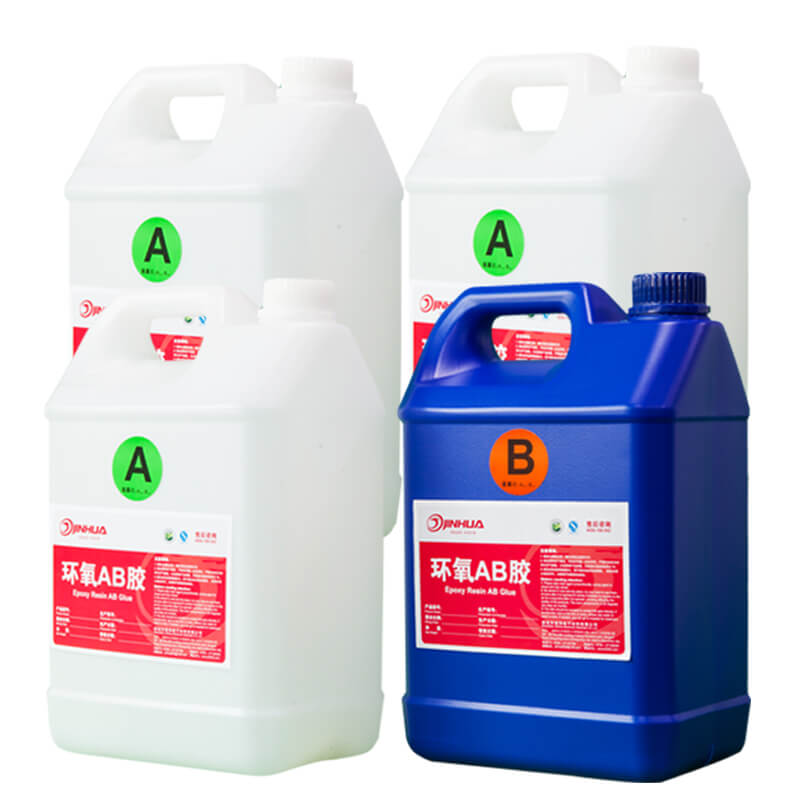
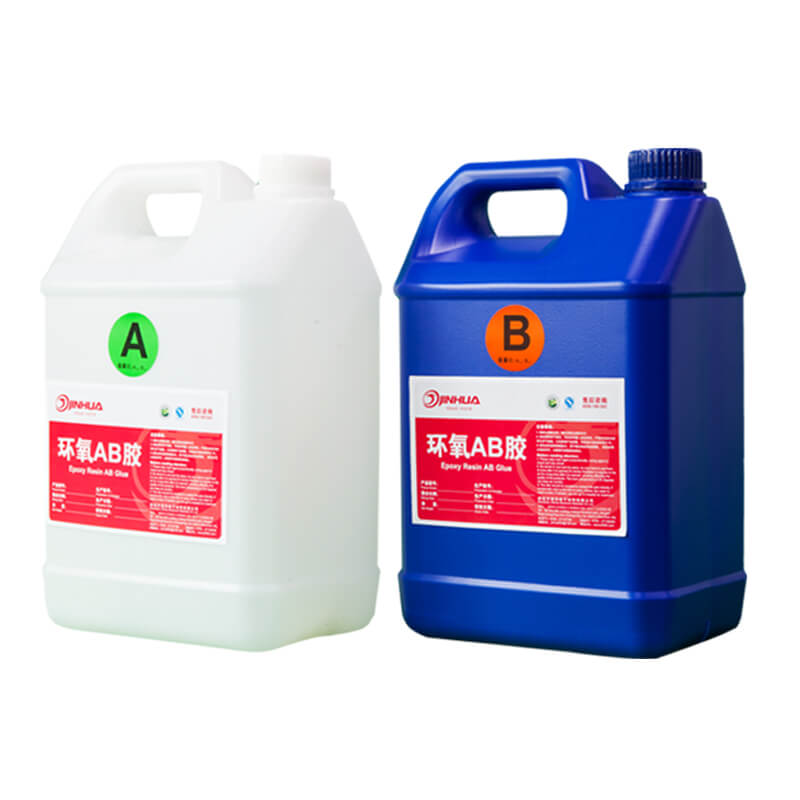
適切な機械を選ぶだけでなく、用途に合う樹脂の選定も重要です。Robotaは、ステッカーの素材、製品形状、生産要件に合わせてエポキシ樹脂またはポリウレタン樹脂の選定を支援します。
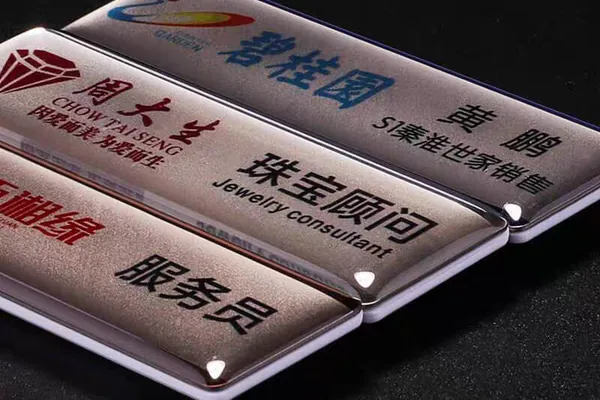
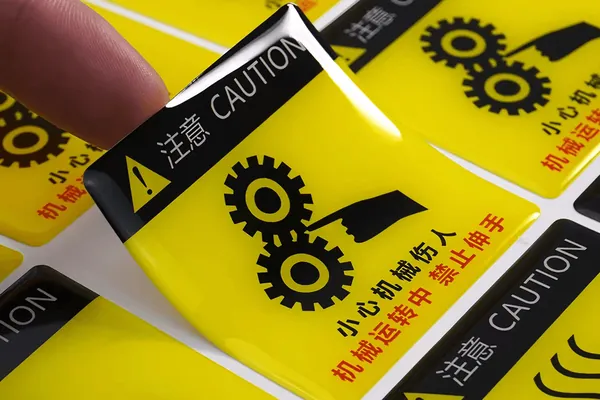
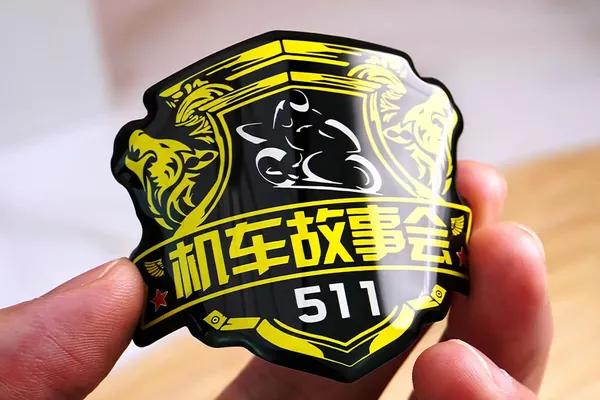
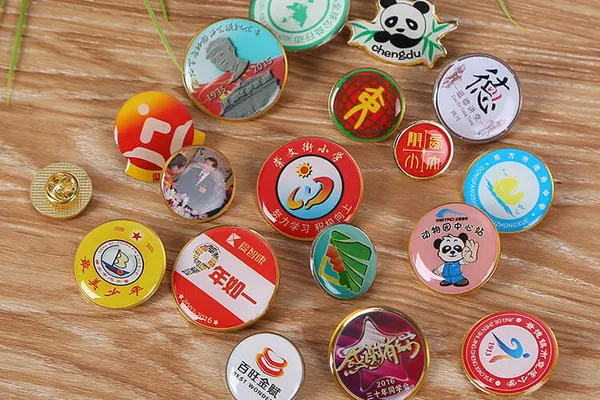
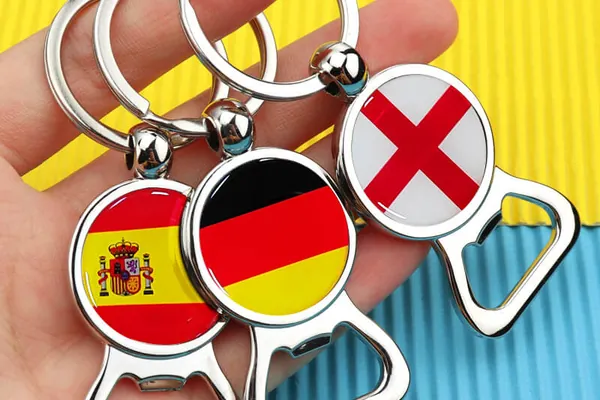
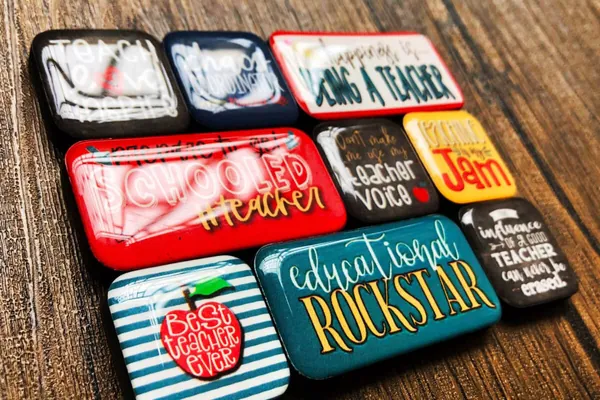
実際の製品。現場で使える設備構成。
ラベルや金属バッジの実際の生産設備と工程をご紹介します。
注目の事例 · SJ4060 · 金属バッジ
配置位置が異なるバッジをビジョンで検出します。背面にピンがあるバッジは、専用のアルミ製治具で支え、表面を水平に保ちます。
金属バッジの事例を見るDJ771 · 規則的に並んだラベルシート
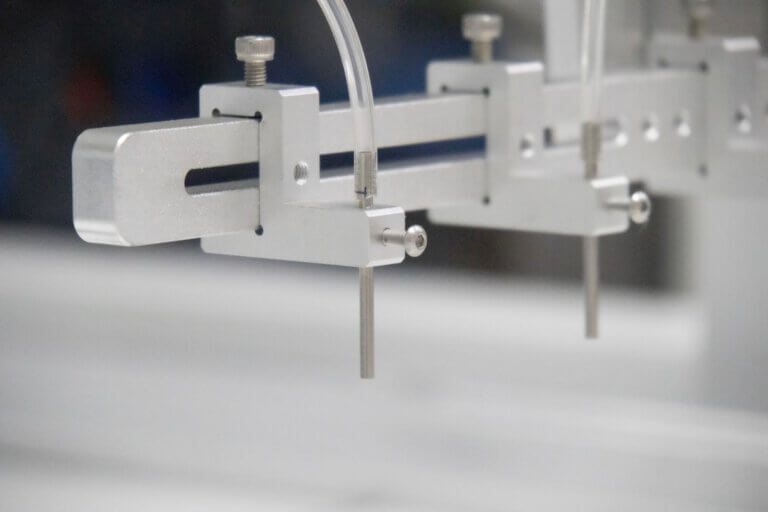
5本針と3本針の構成で、保存済みの吐出経路とラベル配置に合わせた針間隔を使い、規則的に並んだラベルシートに樹脂盛りを行う様子をご覧ください。
事例を見るSJ4060 · ビジョン位置決め
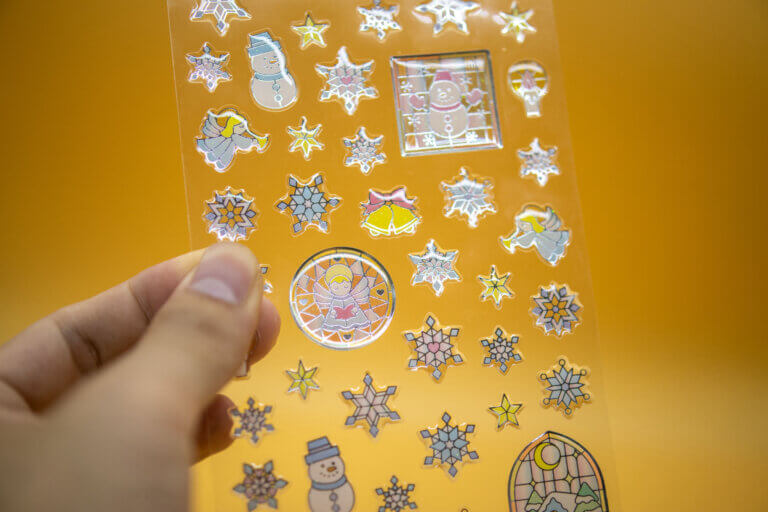
異なるデザインのステッカーが混在し、配置にばらつきがあるシートで、吐出前にカメラ認識で各ステッカーの位置を検出する様子をご覧ください。
事例を見るSJ4060 · 冷蔵庫用マグネットとICカード
さまざまな冷蔵庫用マグネットへのビジョン位置決めとエポキシ樹脂の吐出に加え、ICカードキーと混在させて加工する様子をご覧ください。
事例を見る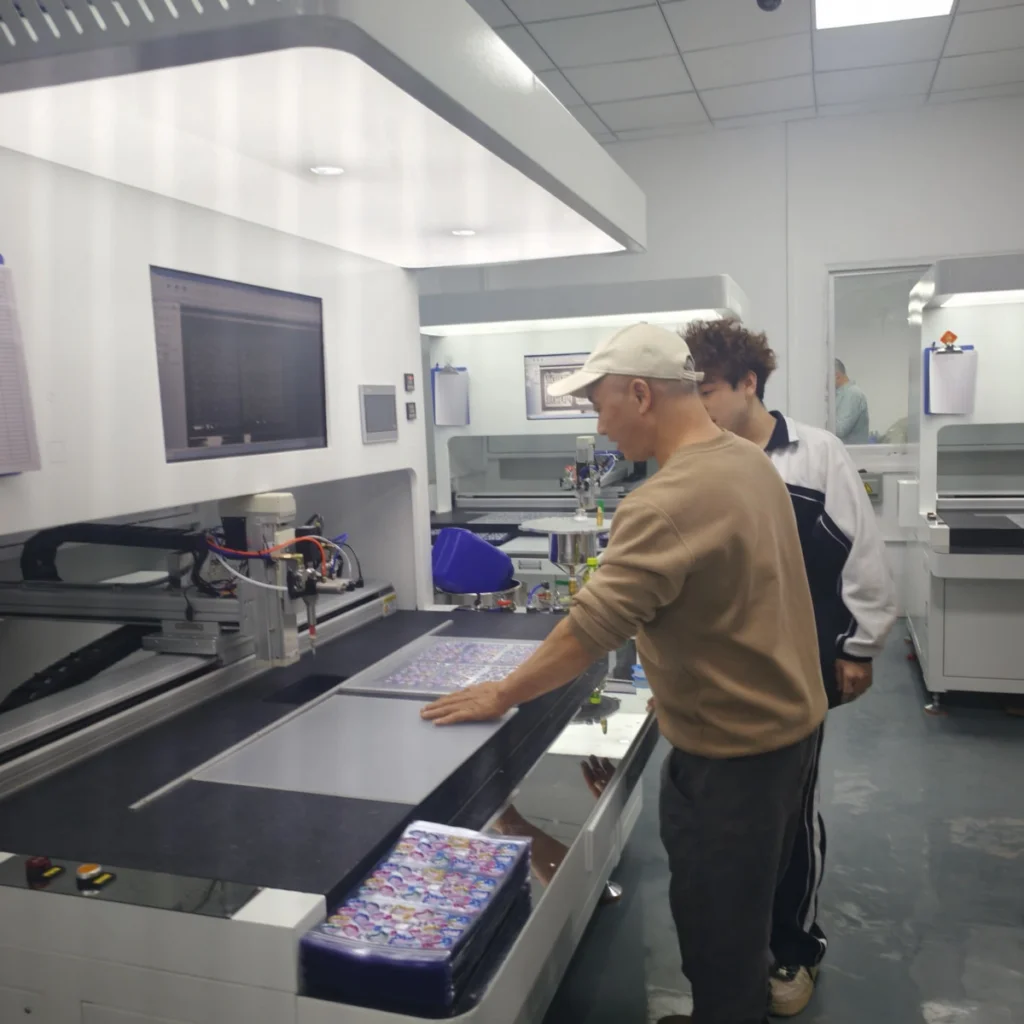
ROBOTAがプロジェクトを支援する方法
ドーミングのセットアップは、設備価格だけで決まりません。樹脂の適合、サンプルテスト、オペレーター教育、設置支援、消耗品、アフターサポートが必要です。Robotaは、これらを一つのプロジェクト窓口で調整します。
樹脂盛り工程全体を相談する半自動、3軸、CCDを比較する前に、製品サイズ、シートレイアウト、材料、目標ドーム高さ、生産量、位置決めリスクを確認します。
実際のサンプルを使用して、樹脂の流れ、気泡、エッジコントロール、硬化、選択したポンプ、ミキサー、ノズル設定が適切かどうかを確認します。
Robotaは、お客様の要件を卓上3軸機へのアップグレード、マルチヘッド吐出、CCD位置決めなどの実用的な機械構成に落とし込み、生産とテストまで対応します。
Robotaは最終チェック、梱包、輸出配送を調整し、その後トレーニング、スペアパーツ、アフターセールスを1つのプロジェクト窓口でサポートします。
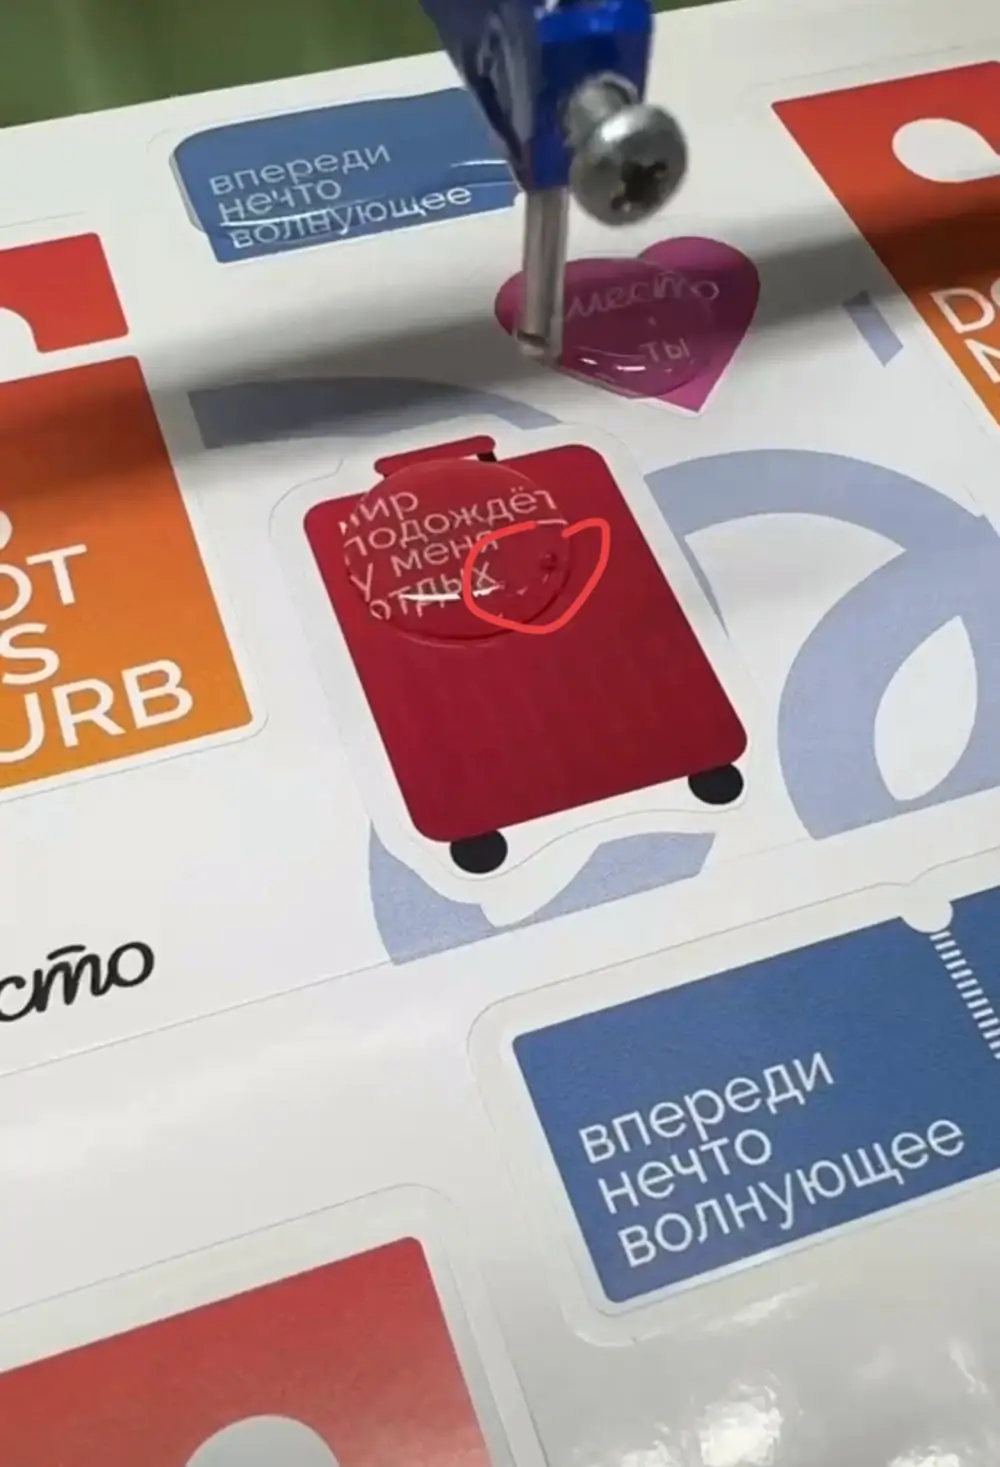
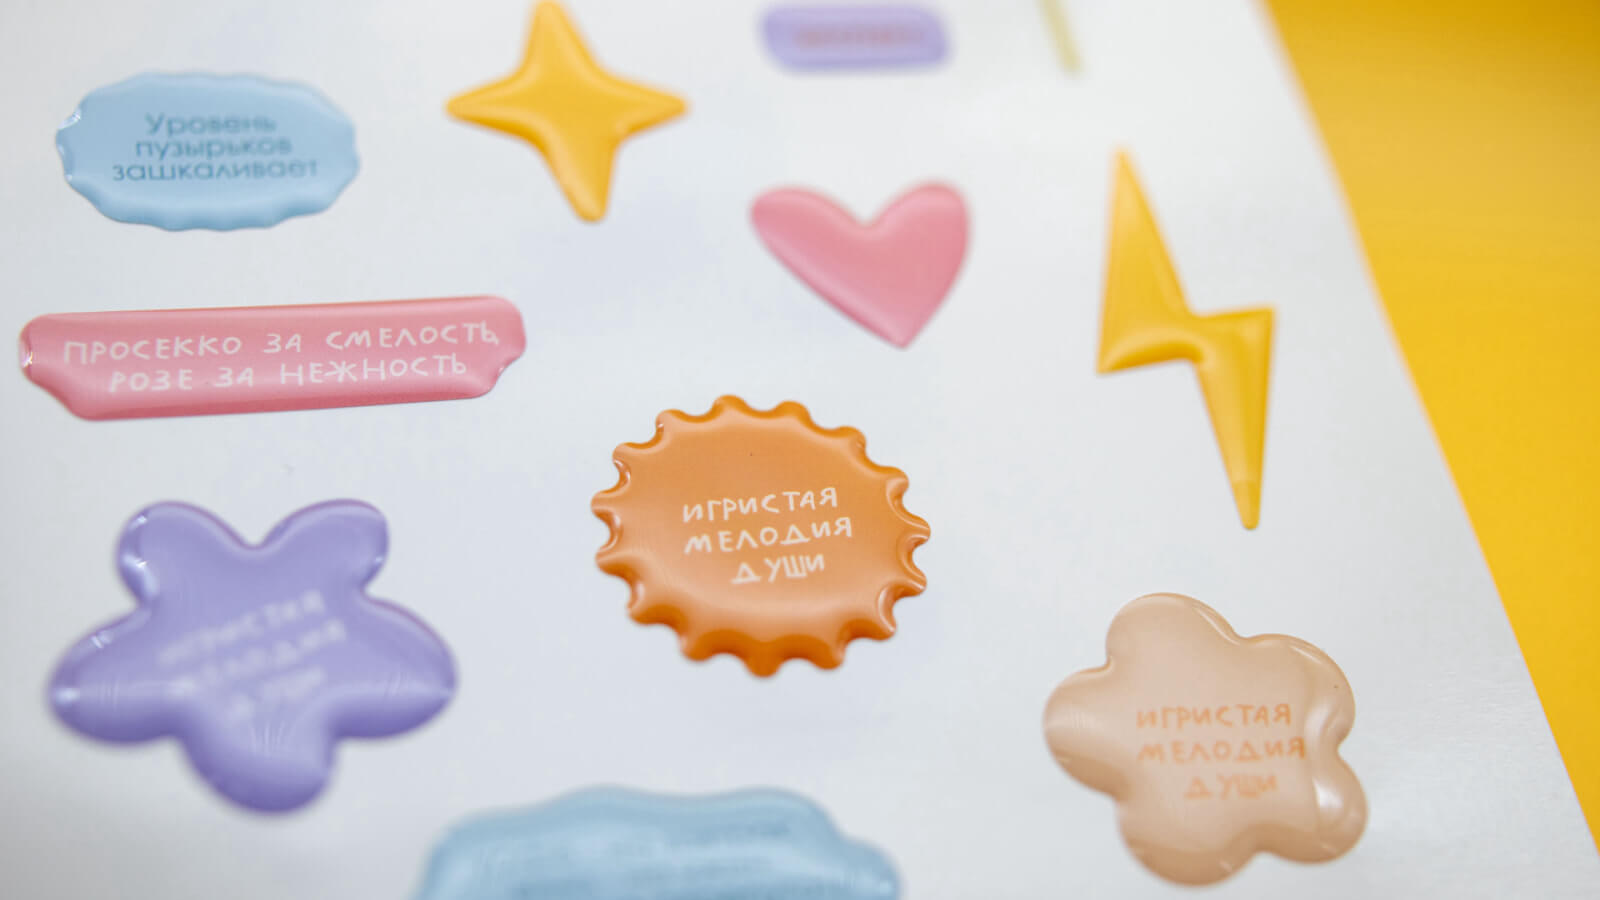
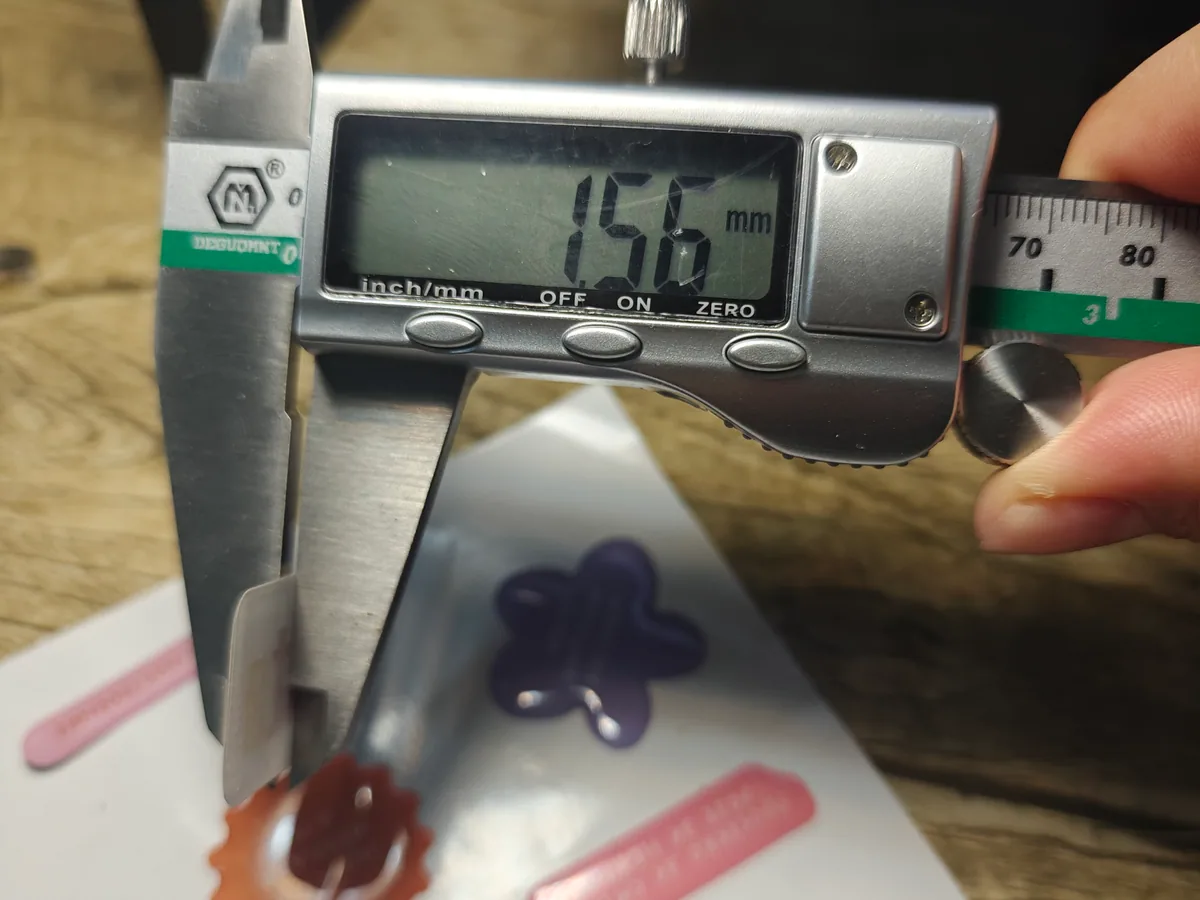
樹脂準備、混合、吐出中に混入した空気は、完成したドーム内に残り、不良率が増加する可能性があります。機械を変更する前に、樹脂の状態、脱泡、ホース、ミキシングエレメント、吐出パラメータを確認してください。
混合比の誤り、混合不足、湿気、または不適切な硬化条件により、樹脂が柔らかいままになったり、べたつきが残ったりすることがあります。ポンプの校正、混合エレメント、樹脂の技術データシート(TDS)、実際の作業場の温度・湿度を確認してください。
吐出量、シートの水平度、製品間隔、樹脂の流れ方にばらつきがあると、目に見える高さの差が生じます。治具と計量設定を安定させ、その後、サンプルシート全体で結果を確認してください。
単頭吐出、手動の移動操作、ワークのセットにかかる時間、硬化ラックの収容能力不足が、実生産量を制限することがあります。3軸自動化、多頭吐出、CCD位置決めを比較する前に、実際のボトルネックを特定してください。