
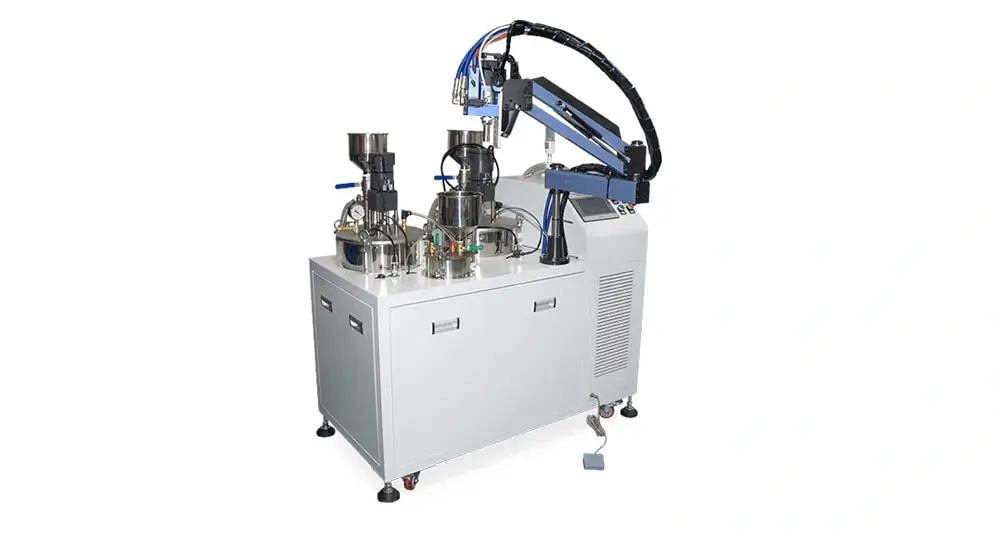
Échantillons et changements d’assemblage
Machine de doming semi-automatique
Contrôle manuel du parcours pour les échantillons, les changements de support et les petites séries d’emblèmes.
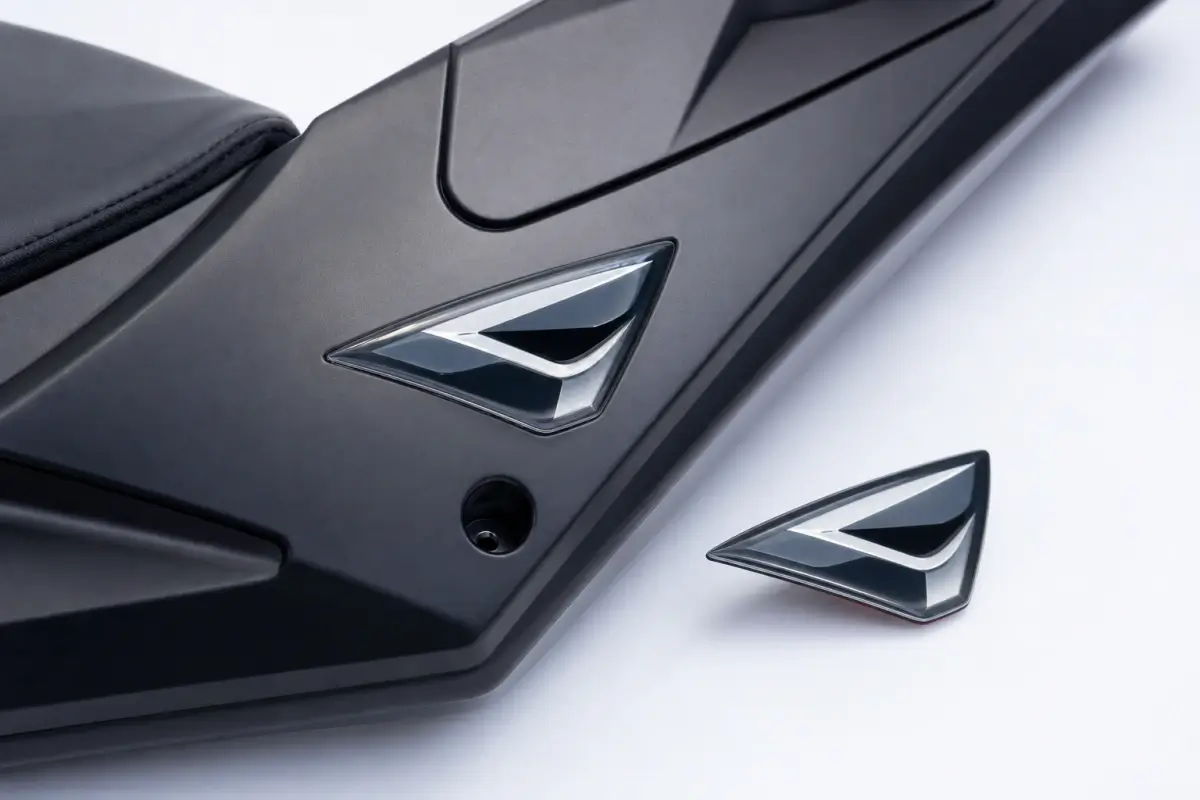
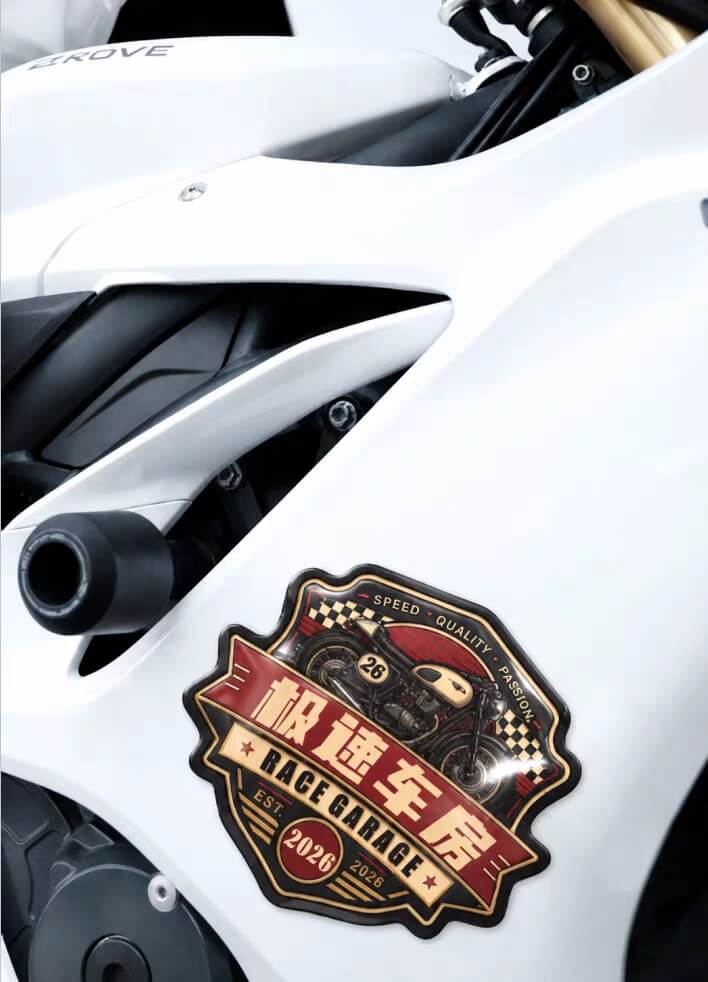
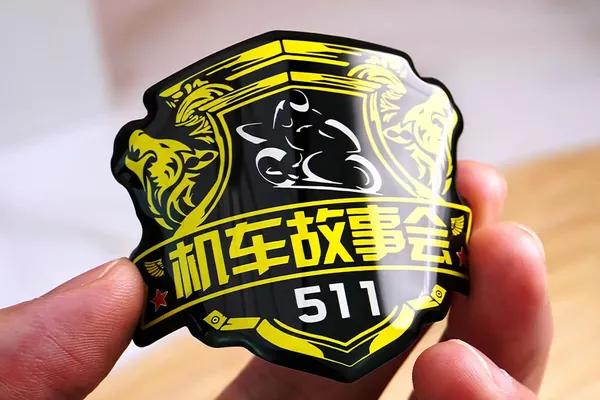
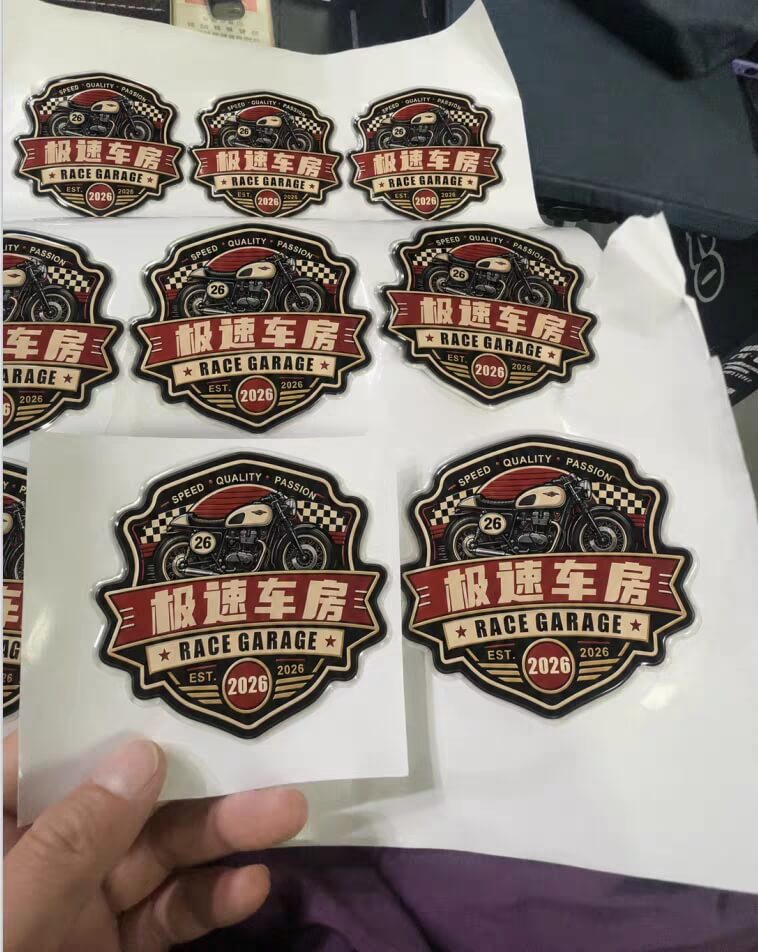
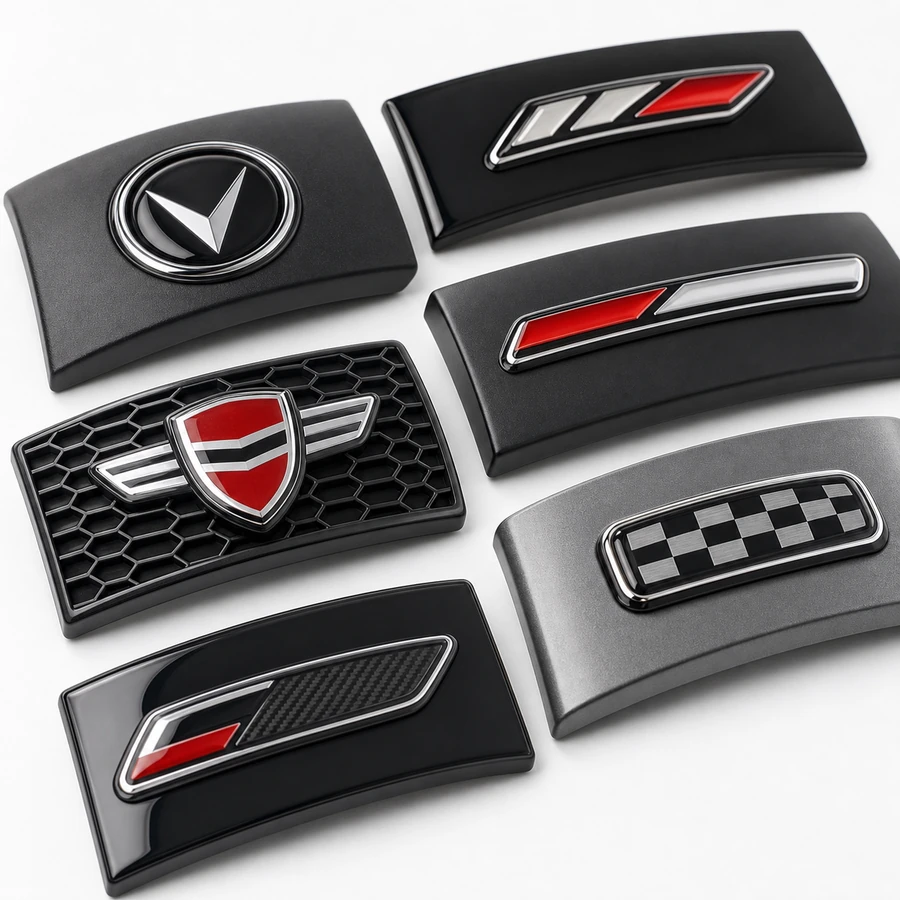
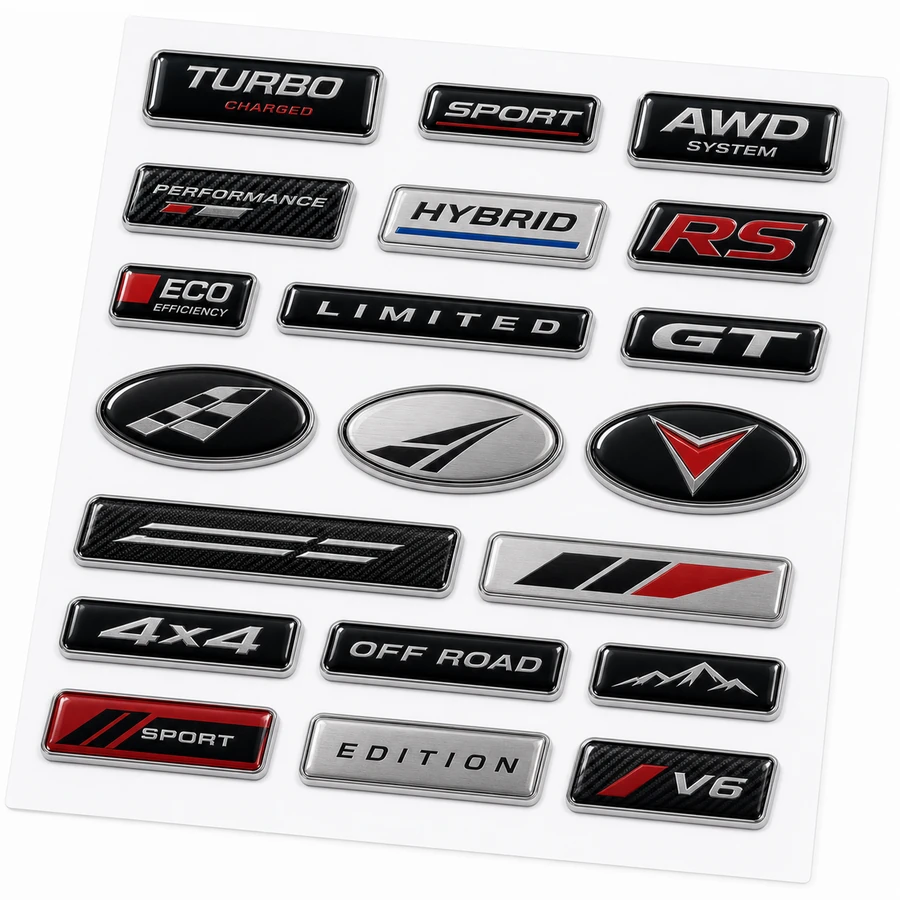
Produisez des emblèmes automobiles résinés durables, des badges de garniture et des étiquettes de marque extérieures. Avant l’achat, choisissez la machine selon la forme des emblèmes, la répétabilité des feuilles, la précision de positionnement, la flexibilité de la résine et l’usage extérieur.
| Critère | Options / Plage | Remarques |
|---|---|---|
|
Matériau de l’emblème
|
PET, PC, PVC, acrylique, métal revêtu, ABS, film à dos adhésif ou éléments décoratifs | La surface doit être propre et sèche, et l’adhérence de la résine doit être testée avant la production. |
|
Finition de surface
|
Surface imprimée, revêtue, d’aspect chromé, imprimée avec un motif fibre de carbone, pelliculée ou texturée | L’encre, le pelliculage et la texture peuvent influer sur l’adhérence, la transparence et la brillance finale. |
|
Forme / Disposition
|
Feuilles à disposition régulière, ovales, écussons, bandes, découpes, emblèmes variés ou pièces courbes | Vérifiez le contour réel, les découpes et la possibilité de charger chaque emblème de manière répétable. Vérifiez séparément l’orientation de la pièce pendant le dosage et la courbure lors de la pose. |
|
Volume de production
|
Échantillons, petites séries personnalisées, commandes récurrentes d’éléments décoratifs ou production de feuilles en grandes séries | Pour planifier la production, la maîtrise des rebuts compte davantage que la vitesse. Les surfaces courbes, les finitions haut de gamme et les exigences strictes d’aspect doivent être validées sur échantillons. |
|
Type de résine
|
Résine polyuréthane ou résine époxy | Choisissez selon la souplesse, l’exposition aux UV, la résistance aux chocs, la dureté et les conditions d’utilisation. |
|
Hauteur du dôme
|
Généralement 0.8 mm – 4 mm, à ajuster selon les dimensions de l’emblème et la géométrie des bords | Les dômes plus hauts nécessitent un contrôle stable de la résine en bordure et une viscosité adaptée. |
|
Conditions d’utilisation
|
Éléments décoratifs extérieurs de véhicules, pièces de motos, accessoires d’intérieur ou marquage haut de gamme | Pour les emblèmes extérieurs ou souples, testez une formulation de résine adaptée sur l’assemblage complet, dans les conditions prévues d’exposition aux UV, à la chaleur, à l’humidité, au lavage et à la flexion. |
Contrôle manuel du parcours pour les échantillons, les changements de support et les petites séries d’emblèmes.
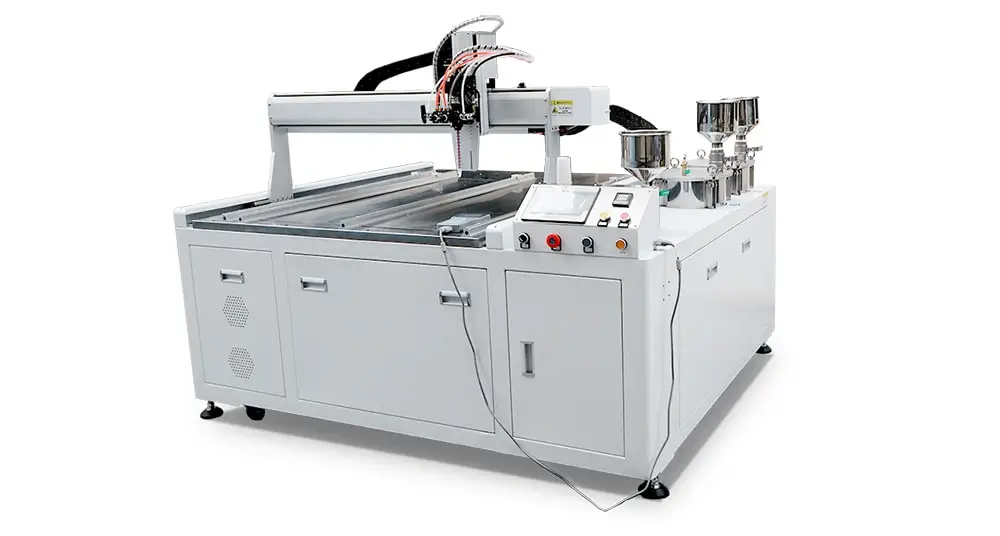
Trajectoires mémorisées lorsque le chargement assure un positionnement répétable ; les pièces courbes ou munies d’un support au dos nécessitent toujours un maintien adapté.
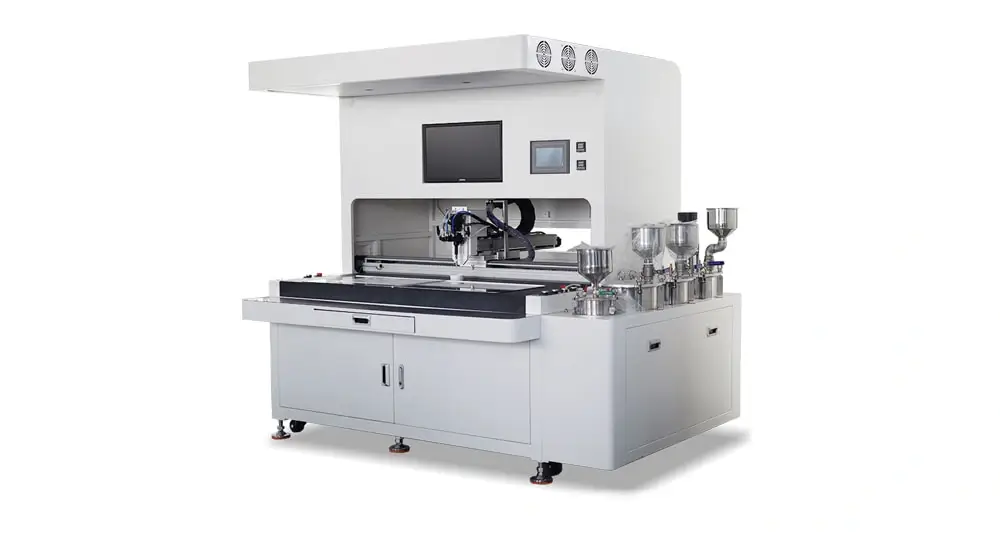
Correction par caméra pour les variations de positionnement mesurées ; l’édition du parcours à l’écran facilite les changements fréquents de modèles irréguliers.
| Situation de production des emblèmes | Premier critère de choix | Configuration recommandée | Résine à envisager en premier | Intérêt de cette configuration |
|---|---|---|---|---|
| Échantillons / Pièces planes | Petites séries et modèles d’emblèmes variables | PJ180 semi-automatique | Époxy ou PU après des essais sur l’assemblage complet | Souplesse de validation avant l’automatisation |
| Feuilles à disposition stable et répétable | Positions répétables, chargement stable et commandes récurrentes ; des trajectoires mémorisées peuvent être utilisées pour les trous ou découpes à positions constantes | Machine de table à 3 axes ou DJ771, selon les dimensions des feuilles, l’espace disponible et l’objectif de production | Pour l’extérieur, la résine PU est souvent à tester en premier | Trajectoires mémorisées et chargement répétable |
| Positionnement variable / Changements fréquents entre formes irrégulières | La position varie malgré un montage de maintien stable, ou les changements fréquents de trajectoires pour des formes irrégulières augmentent le travail de réglage | SJ4060 avec système de vision CCD | Époxy ou PU après des essais dans les conditions d’utilisation prévues | La correction par caméra compense les variations mesurées ; les outils de définition des trajectoires à l’écran peuvent simplifier les changements de série pour les formes irrégulières |
| Pièces courbes / Avec support au dos | Courbure, dos adhésif ou géométrie de l’élément décoratif | Choisissez la machine selon la disposition des pièces ; concevez le maintien et testez l’assemblage complet | Testez ensemble la résine, le support au dos et l’exposition au lavage et à la chaleur | La courbure modifie les besoins de maintien et de validation, sans imposer automatiquement un autre système de positionnement |
Fournissez des échantillons ou plans d’emblèmes, le matériau, le dos adhésif, la courbure et l’environnement d’utilisation.
Nous testons sur vos échantillons la transparence de la résine, l’adhérence, le durcissement, la flexibilité et l’aptitude à l’usage extérieur.
Nous ajustons précisément le volume de résine et la trajectoire de dosage en fonction de la hauteur de dôme et du bord d’emblème recherchés.
Recevez la vidéo et le rapport d’essai, ainsi qu’une recommandation de machine + résine.
*Vos coordonnées seront gardées strictement confidentielles.
Pour les emblèmes extérieurs ou flexibles, une formulation polyuréthane adaptée est souvent le premier choix à tester, car la flexibilité, les chocs et l’exposition à l’environnement sont déterminants. L’époxy peut convenir aux pièces rigides destinées à l’intérieur ou peu exposées. Confirmez le choix final avec le substrat, l’impression, le dos adhésif et la géométrie du dôme réels, ainsi que dans les conditions prévues d’UV, de chaleur et de lavage.
Oui, après validation du système complet de l’emblème. Testez le substrat, la surface imprimée et le dos adhésif définitifs, ainsi qu’une formulation de résine adaptée, dans les conditions prévues d’UV, de chaleur, d’humidité et de lavage. L’usage extérieur exige une validation ; il n’est pas automatiquement garanti par la résine.
Oui, à condition de maintenir la pièce à niveau pendant le dosage et de tester la trajectoire de dosage, l’écoulement de la résine et son comportement en bordure sur la surface réelle. Validez séparément la souplesse, le support au dos et la pose finale sur la courbure prévue. L’alignement par vision ne résout pas les problèmes liés à l’écoulement de la résine, à la hauteur de maintien ou au comportement de l’assemblage.
Utilisez le tableau de sélection ci-dessus comme point de départ. Pour les emblèmes automobiles, envoyez la pièce définitive et son support au dos, puis précisez la méthode de maintien, la configuration de pose et les conditions prévues de lavage ou d’exposition en extérieur. Cela permet de vérifier le maintien, l’adhérence, la maîtrise des bords et les réglages avant la production.