
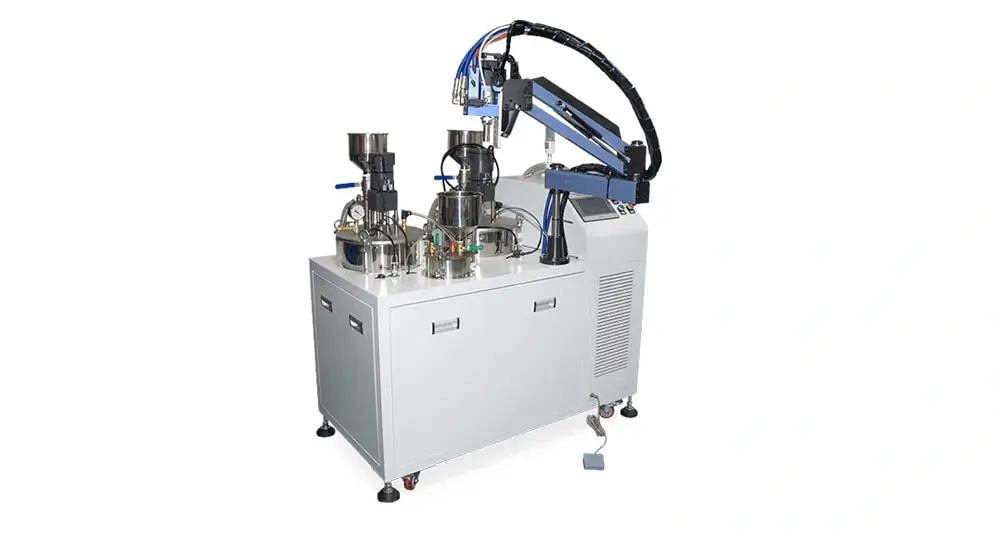
Échantillons / Modèles de badges variables
Machine de doming semi-automatique
Contrôle manuel du parcours pour les échantillons, les petites séries et les modèles de badges variables.
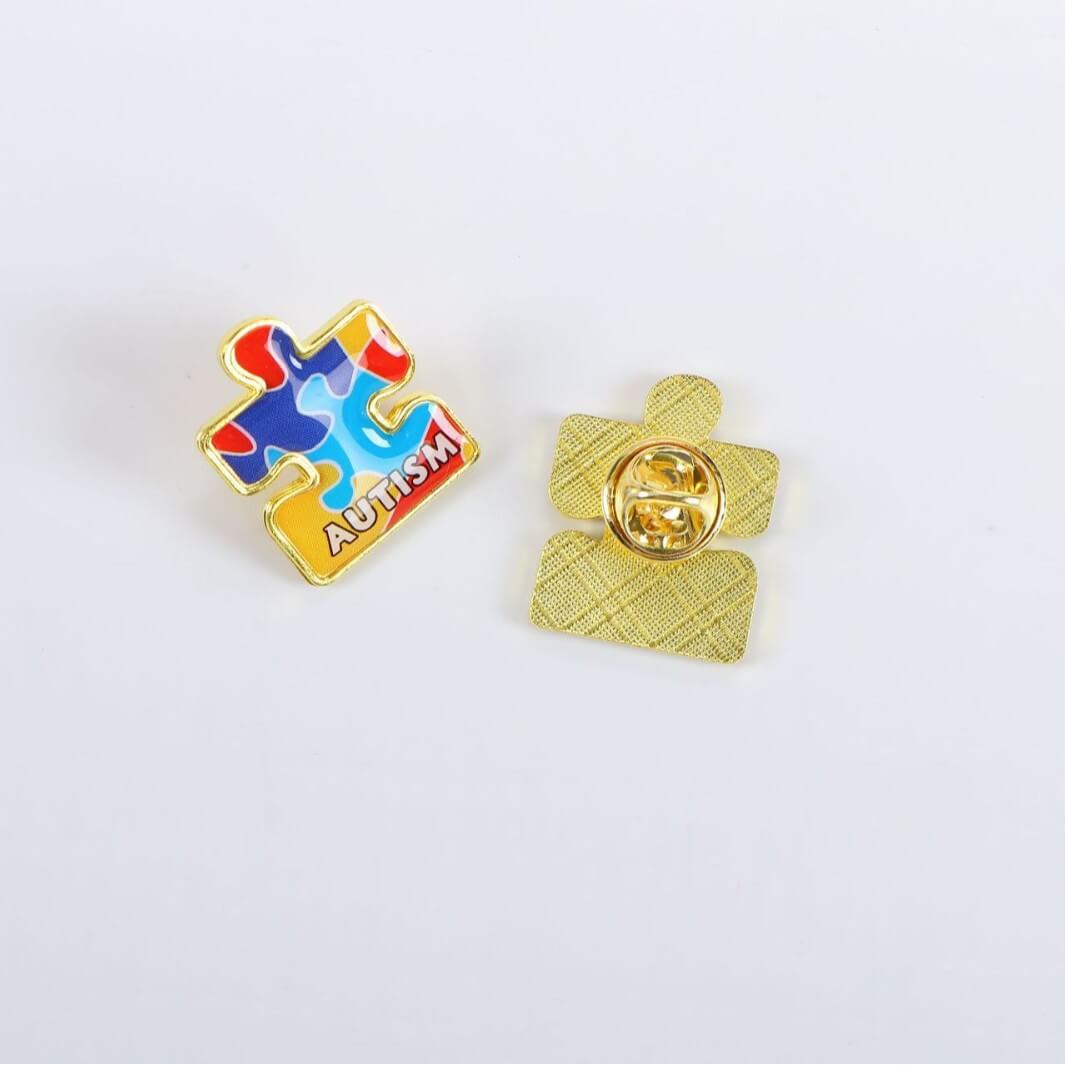
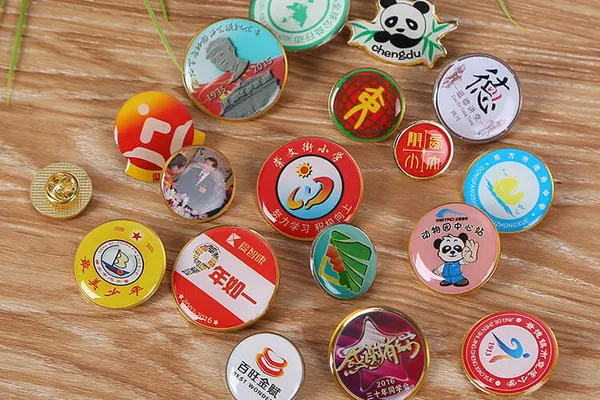
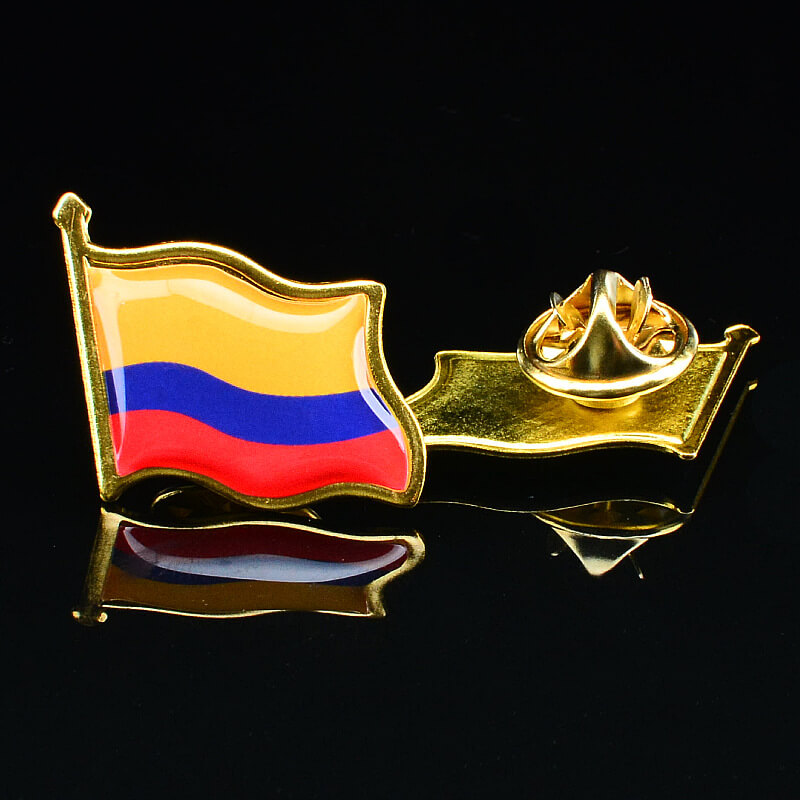
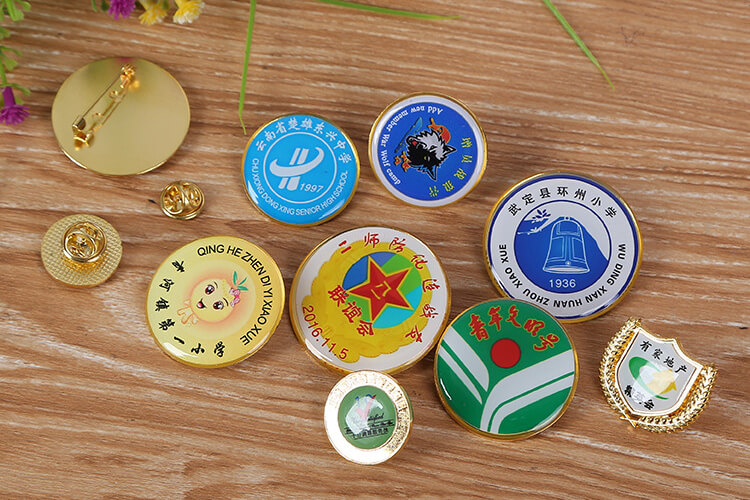
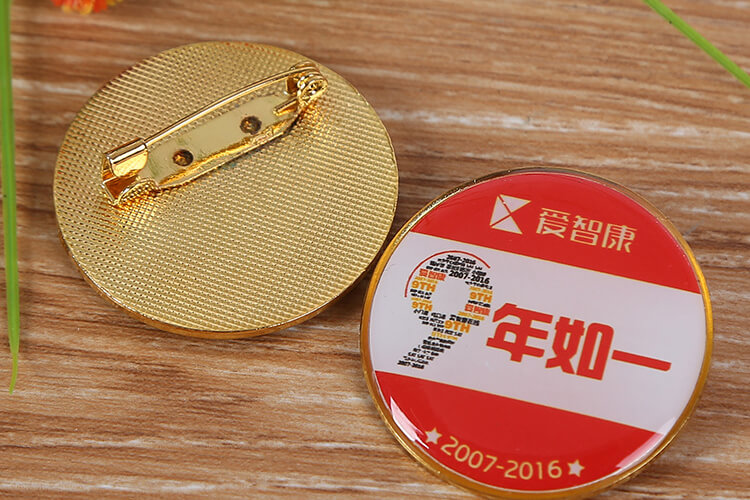
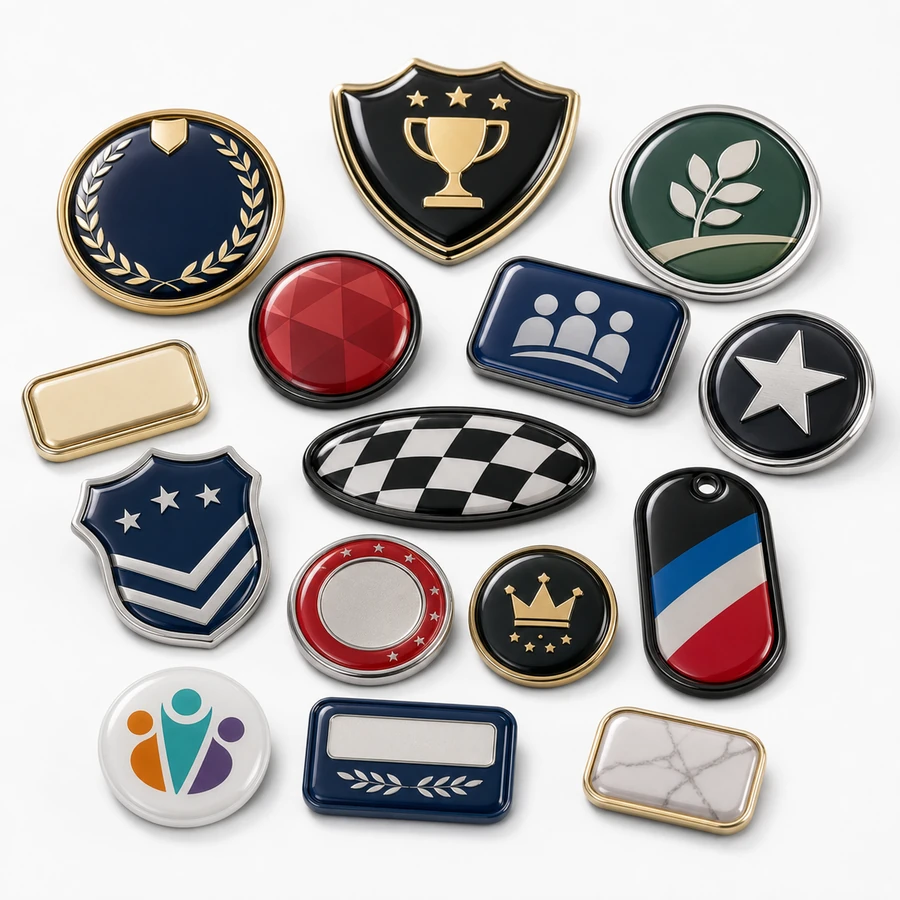
Produisez des badges résinés brillants, des pin’s de revers, des badges événementiels et des insignes décoratifs. Avant l’achat, choisissez la machine en fonction du matériau et de la forme du badge, de la méthode de maintien, du volume de commande et de la hauteur de dôme visée.
| Critère | Options / Plage | Remarques |
|---|---|---|
|
Matériau du badge
|
Métal, acrylique, ABS, PVC, PET, film imprimé ou supports de badges revêtus | La surface doit être propre et sèche, et l’adhérence de la résine doit être testée avant la production. |
|
Finition de surface
|
Surface imprimée, revêtue, d’aspect émaillé, plaquée, pelliculée ou texturée | L’encre, le revêtement, le placage et la géométrie du rebord peuvent influer sur l’adhérence et l’aspect final. |
|
Forme / Disposition
|
Badges ronds, écussons, bandes, trous, attaches arrière à épingle, formes mixtes ou feuilles à disposition régulière | Vérifiez le rebord, les attaches arrière à épingle et la possibilité de maintenir chaque badge de manière répétable à l’aide d’un montage ou d’une feuille. Une trajectoire mémorisée peut être utilisée pour les contours irréguliers. |
|
Volume de production
|
Échantillons, petites séries, commandes récurrentes ou production de feuilles de badges en grandes séries | Pour planifier la production lorsque la demande augmente, des montages de maintien stables et un chargement répétable permettent d’utiliser des trajectoires mémorisées. Le placement individuel sans maintien peut réduire la production effective. |
|
Type de résine
|
Résine époxy ou résine polyuréthane | Choisissez selon la dureté, la souplesse, la résistance aux chocs, l’exposition aux UV et les conditions d’utilisation. |
|
Hauteur du dôme
|
Généralement 0.8 mm – 4 mm, à ajuster selon les dimensions du badge et la géométrie du rebord | Les dômes plus hauts nécessitent un contrôle stable de la résine en bordure et une viscosité adaptée. |
|
Conditions d’utilisation
|
Badges d’intérieur, événements, souvenirs, accessoires vestimentaires ou badges d’extérieur | Les badges utilisés en extérieur ou fréquemment manipulés peuvent nécessiter une résine polyuréthane et des essais de vieillissement sur échantillons. |
Contrôle manuel du parcours pour les échantillons, les petites séries et les modèles de badges variables.
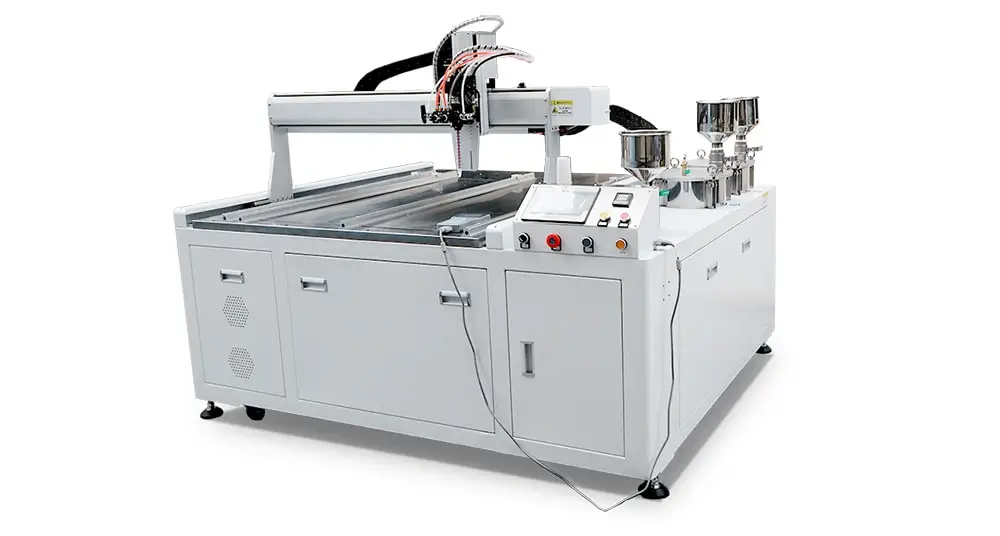
Trajectoires mémorisées lorsque le chargement assure un positionnement répétable, y compris pour les contours irréguliers.
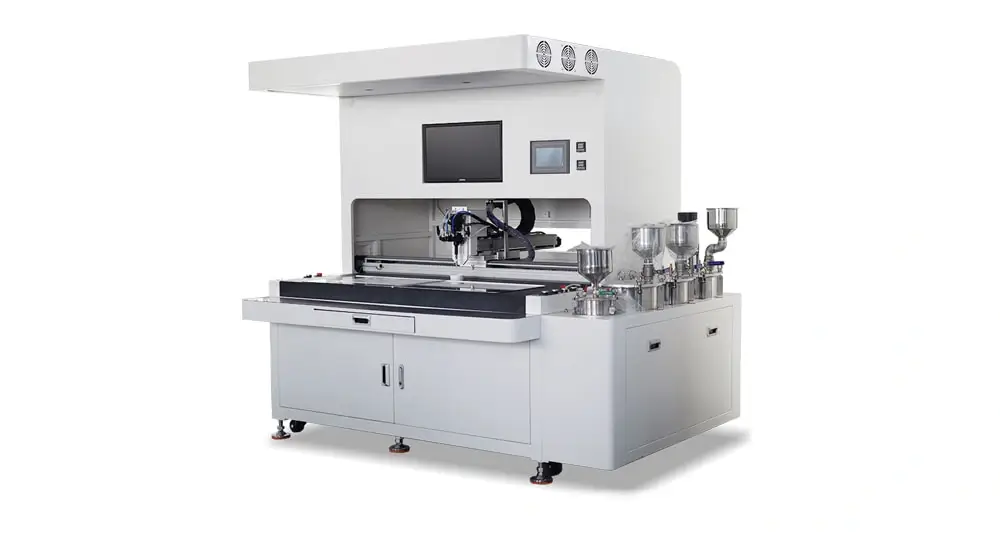
Correction par caméra pour les variations de positionnement constatées ; la modification du parcours à l’écran facilite les changements de modèles irréguliers.
| Situation de production des badges | Premier critère de décision | Configuration recommandée | Point de départ pour la résine | Pourquoi elle convient |
|---|---|---|---|---|
| Échantillons / petites séries | Ébauches, rebords ou visuels changeants | PJ180 semi-automatique | Époxy ou PU après test du matériau | Configuration souple pour des changements fréquents |
| Feuilles régulières / montages stables | Positions répétées et maintien stable des badges ; les contours irréguliers peuvent utiliser un parcours enregistré, et le volume récurrent peut faire du dosage manuel un goulot d’étranglement | Machine 3 axes de table ou DJ771 selon la taille de feuille, l’espace et l’objectif de production | Époxy ou PU selon l’environnement de manipulation | Parcours enregistrés et chargement répétable à mesure que la demande augmente |
| Positionnement variable / changements fréquents de formes irrégulières | Variation de positionnement mesurée après essai du montage, ou changements fréquents de parcours pour des modèles irréguliers | SJ4060 avec vision CCD | Époxy ou PU selon le matériau et l’utilisation | La correction par caméra traite les variations mesurées ; les outils de parcours à l’écran peuvent simplifier les changements de modèles irréguliers |
Fournissez des échantillons ou des plans de badges, et précisez le matériau, la hauteur du rebord, le système d’attache et l’environnement d’utilisation.
Nous testons la transparence de la résine, l’adhérence, le durcissement et la stabilité du dispositif de maintien sur vos échantillons de badges.
Nous ajustons précisément le volume de résine et la trajectoire de dosage en fonction de la hauteur de dôme visée et du bord de votre badge.
Recevez une vidéo et un rapport de test, ainsi qu’une recommandation de machine et de résine.
*Vos coordonnées seront gardées strictement confidentielles.
L’époxy constitue un point de départ pratique pour de nombreux badges en métal ou en plastique ; sa transparence et sa dureté dépendent de la formulation. Testez une formulation de polyuréthane adaptée lorsque la souplesse, la résistance aux chocs ou l’exposition en extérieur sont des critères importants. Validez l’adhérence, la maîtrise des bords, le durcissement et la résistance aux manipulations sur le badge fini.
Oui. L’essentiel est de maintenir le badge à plat pendant le dosage et de valider la hauteur du rebord, la structure de l’attache au dos et l’adhérence. Nous recommandons des tests sur échantillons avant la production en série.
Les matériaux courants comprennent les supports de badges métalliques, l’acrylique, l’ABS, le PVC, le PET et les films imprimés. Les revêtements, la métallisation, les huiles et les surfaces texturées peuvent influer sur l’adhérence ; il est donc important d’effectuer des tests sur des échantillons réels.
Utilisez le tableau de sélection ci-dessus comme point de départ. Pour les badges, fournissez le matériau et la finition de l’ébauche finale, les détails du rebord, de la broche ou du dos, la méthode de montage et l’environnement de manipulation prévu afin que la configuration puisse être vérifiée avec des échantillons.