S’ouvre dans un nouvel onglet
Devis

Guide de production d'étiquettes résinées et solutions de machines de doming

Produisez des décalcomanies résinées avec une impression nette, des bords maîtrisés et une résine adaptée au support imprimé et aux conditions d’utilisation. Avant de choisir l’équipement, précisez le pelliculage ou l’ensemble des couches adhésives, l’espacement minimal, la hauteur de dôme visée et les conditions d’utilisation en intérieur ou en extérieur.
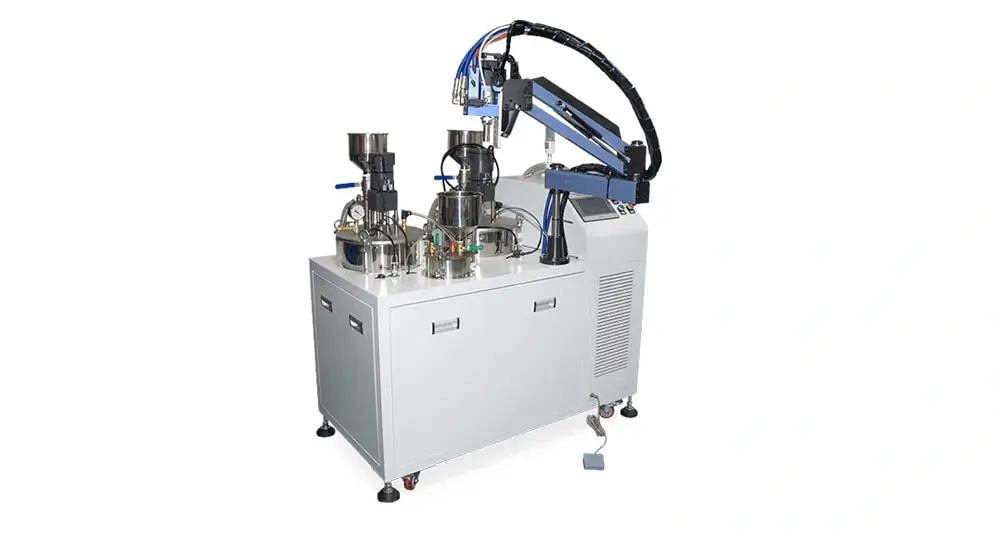
Machine de doming résine à guidage visuel CCD pour étiquettes et décalcomanies

Idéal pour

Décalcomanies avec logo personnalisé, décalcomanies de marquage de produits, décalcomanies pour l’extérieur, décalcomanies promotionnelles et décalcomanies résinées produites en feuilles.

Sélection de la machine

Adaptez la configuration à la répétabilité de la disposition, au volume, aux variations de placement et aux opérations de changement de série

Résine recommandée

Résine époxy ou résine polyuréthane (choisie pour sa clarté et sa durabilité)
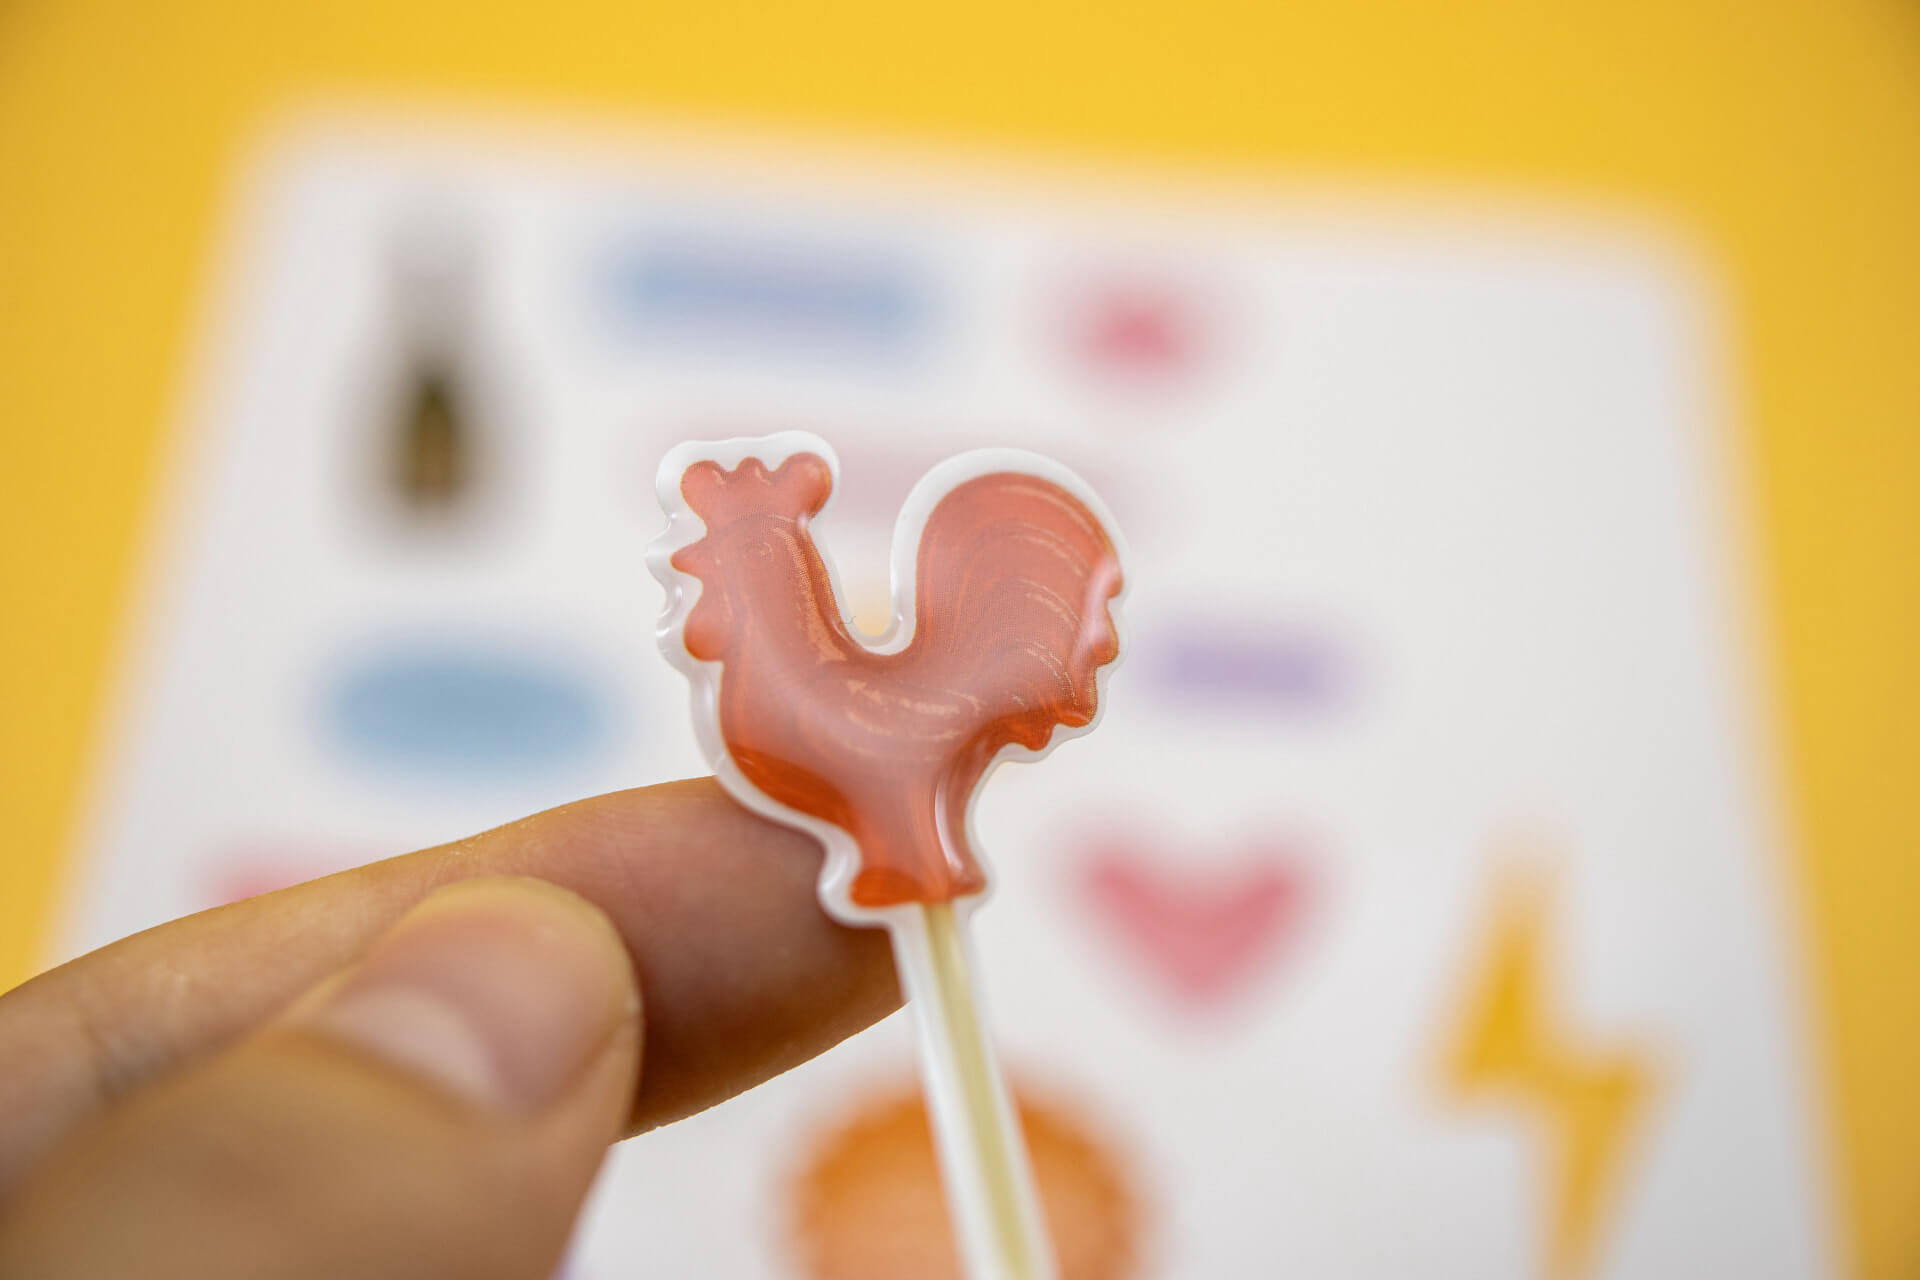
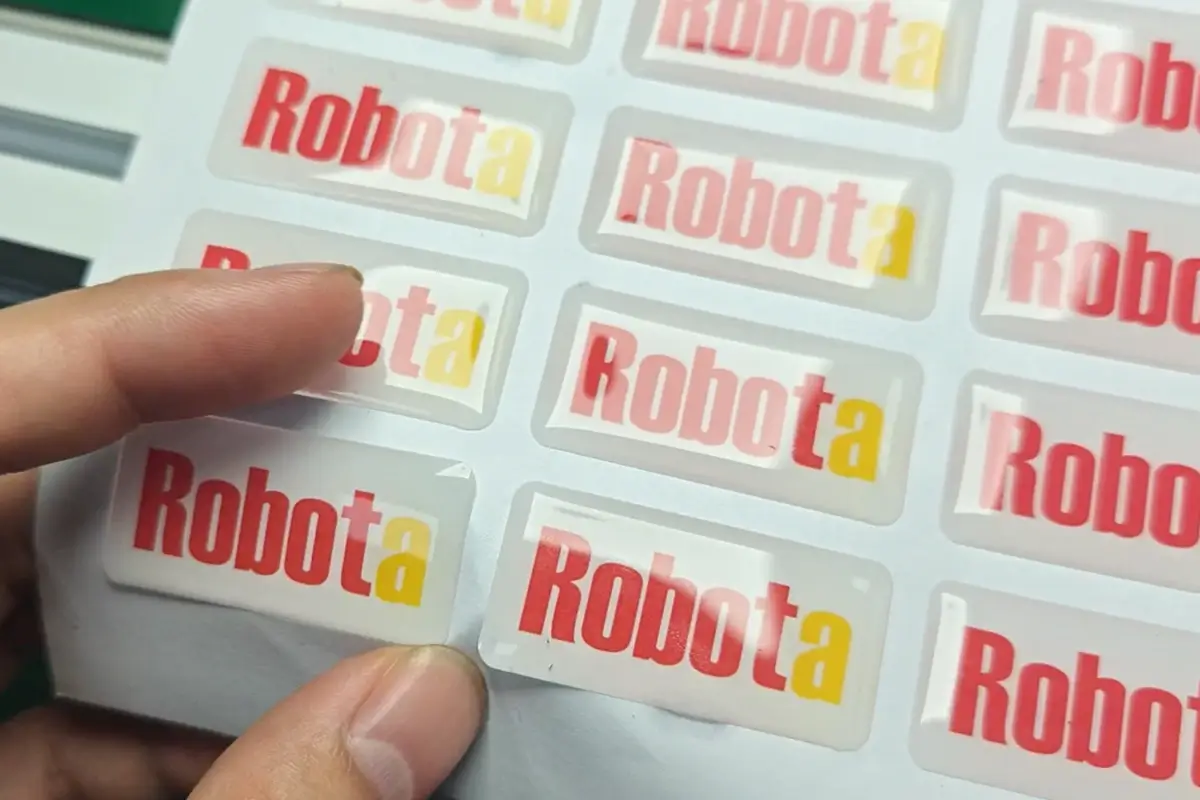
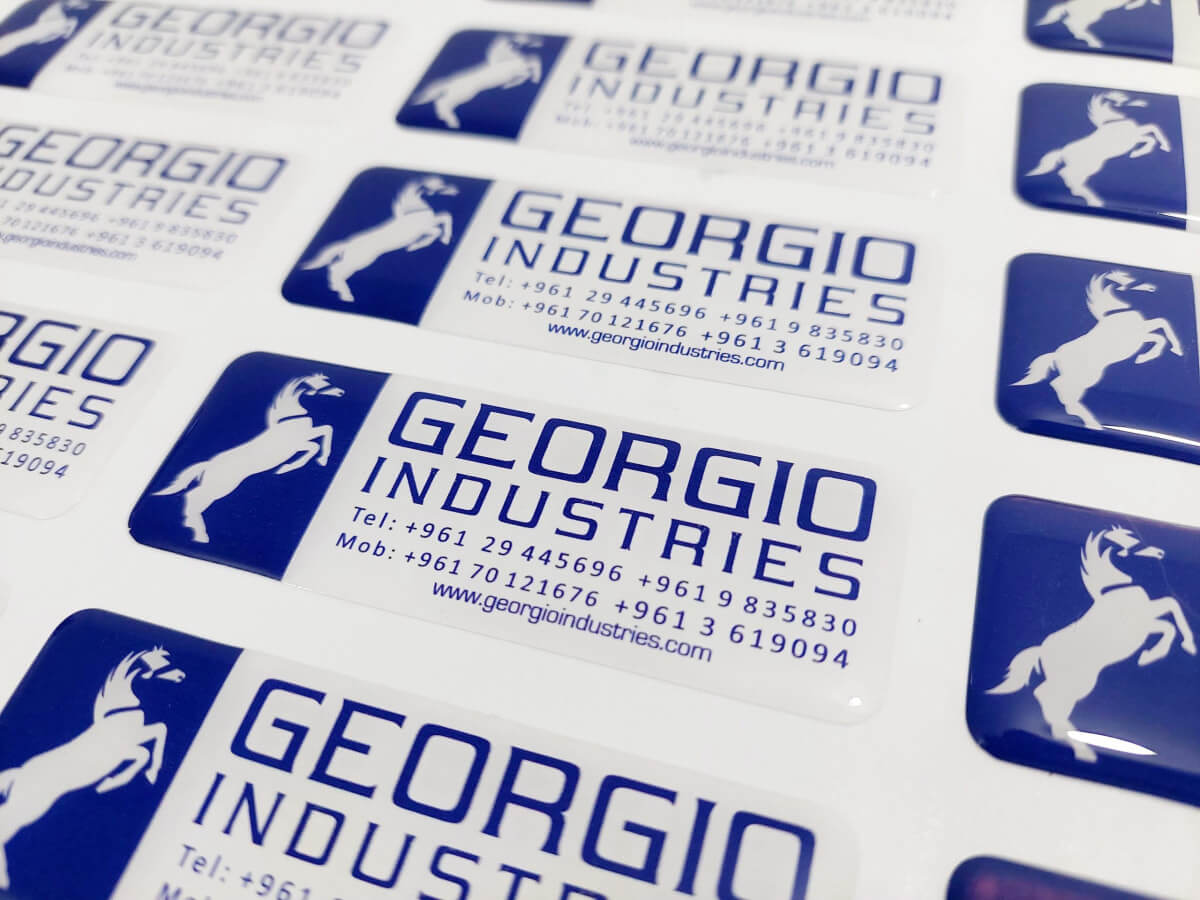
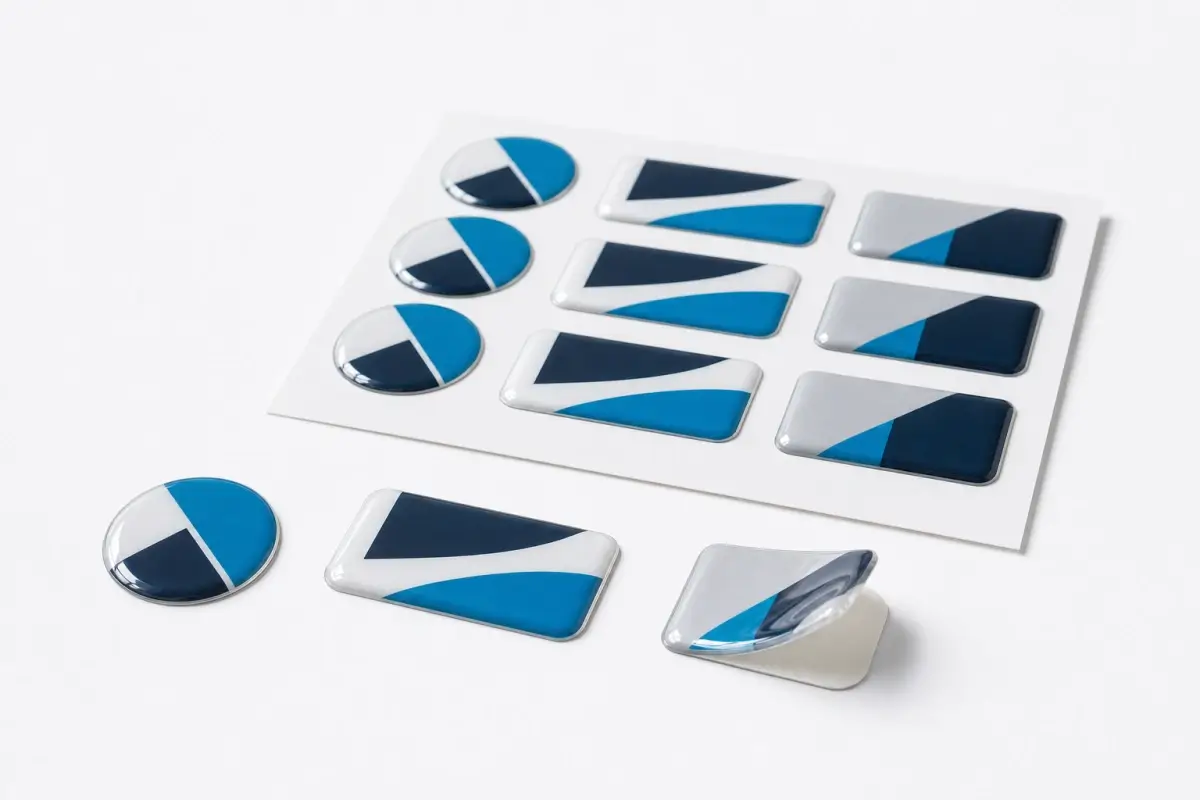
Échantillon de décalcomanie ronde logo avec dôme résine transparent surélevéÉchantillon de décalcomanie de marque avec finition dôme en résine transparenteÉchantillon de décalcomanie de logo sportif avec revêtement résine en reliefExemple de décalcomanie moto avec finition brillante en dôme de résine

Qu'est-ce qu'une étiquette résinée ?

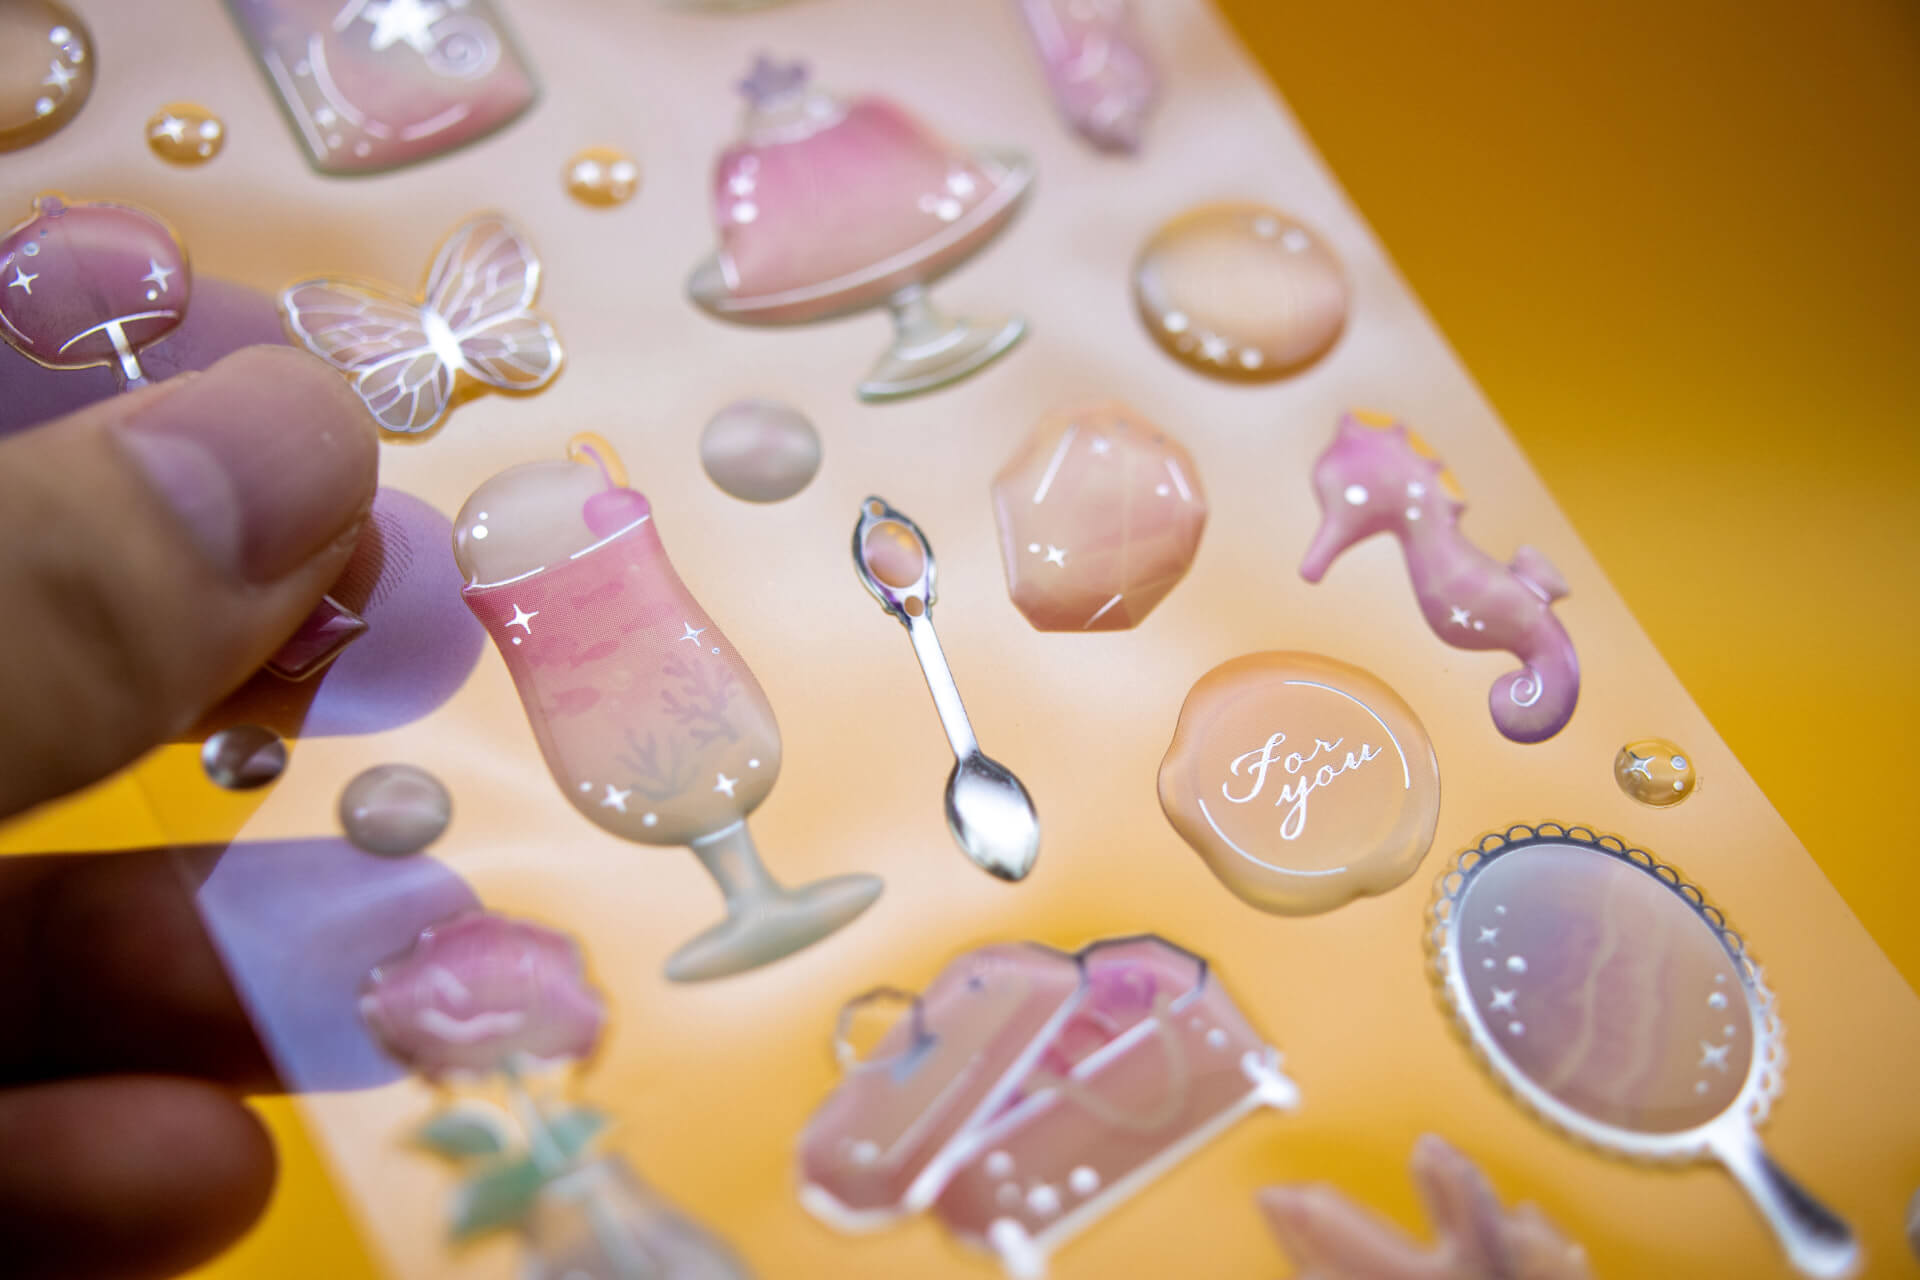
Les étiquettes résinées sont des graphismes imprimés recouverts d'une couche transparente de résine, créant un effet 3D en relief. Le dôme améliore l'apparence, protège l'impression et augmente la durabilité. Elles sont largement utilisées pour le marquage, l'étiquetage de produits et les articles promotionnels.
La couche de résine 3D transparente crée de la profondeur sans masquer les détails de l'illustration
La résine époxy ou PU doit être adaptée à l’utilisation en intérieur ou en extérieur et aux besoins de souplesse.
Le choix de la machine dépend de la répétabilité des dispositions, des petits espaces et du risque de placement

Pourquoi utiliser le doming résine pour les décalcomanies ?

Utilisez le doming résine lorsque les décalcomanies nécessitent une finition brillante en relief, une surface imprimée protégée et un contrôle stable des bords dans des conditions d'utilisation réelles.

Brillance en relief pour logos

La résine transparente apporte du relief aux logos imprimés tout en conservant la visibilité des couleurs, du texte et des détails graphiques fins.

Protection des impressions et des bords

Un dôme bien maîtrisé contribue à protéger l’encre, le pelliculage et les bords de la décalcomanie contre les rayures, les produits chimiques peu agressifs et l’humidité.

Production de feuilles en série répétitive

Les planches de décalcomanies stables peuvent passer d’échantillons manuels à un dosage répétable sur 3 axes lorsque les commandes deviennent prévisibles.

Options extérieures / flexibles

La résine PU peut être testée pour les décalcomanies résinées exposées au soleil, à la flexion, à l’humidité ou aux manipulations fréquentes.

Exigences de production pour les étiquettes résinées

Paramètres clés à prendre en compte avant de démarrer votre production d'étiquettes résinées.
Critère Options / Plage Remarques
Matériau de la décalcomanie
PVC, polycarbonate (PC), PET, aluminium, ABS La surface doit être propre, plane et exempte de poussière ou d’huile.
Forme du produit
Décalcomanies planes, pièces légèrement courbes, contours irréguliers ou dispositions mixtes sur feuille Avant de choisir le montage de maintien et de définir les trajectoires, vérifiez le contour, l’espacement minimal, la distance par rapport aux bords et la possibilité de positionner chaque feuille de manière répétable.
Volume de production
Production en petites, moyennes ou grandes séries Précisez la taille des lots, la récurrence des commandes et la fréquence des changements de série : ces éléments influencent le montage de maintien, la définition des trajectoires et l’organisation du chargement.
Type de résine
Résine époxy ou résine polyuréthane Choisissez la résine selon les conditions d’utilisation en intérieur ou en extérieur et les exigences de résistance aux UV et de souplesse.
Hauteur du dôme
0.5 mm – 6 mm La hauteur du dôme est généralement réglable en fonction des dimensions de la décalcomanie, de la géométrie des bords et de la viscosité de la résine.
Conditions d’utilisation
Utilisation en intérieur ou en extérieur Pour les décalcomanies destinées à l’extérieur, testez une formulation de résine adaptée et le support imprimé complet dans les conditions prévues d’exposition aux UV, à l’humidité et aux températures.

Défis de production et risques de configuration

Vérifiez ces points sur les feuilles d'étiquettes imprimées finales avant de choisir la résine, le montage et le trajet de dosage. Incluez le plus petit écart, le complexe de matériaux, la répétabilité de la disposition et l'environnement d'utilisation.

Bulles sous les dômes transparents

Les surfaces des décalcomanies transparentes rendent les bulles d'air emprisonnées très visibles, en particulier sur les grands logos, les films transparents ou les dômes plus hauts.
Solution :
Utilisez un mélange stable, un dégazage sous vide et une hauteur d’aiguille contrôlée avant le dosage.

Débordement sur les bords et compatibilité du complexe imprimé

Un excès de résine, des espacements trop étroits ou une distance insuffisante par rapport aux bords peuvent provoquer des débordements ou des dômes qui se rejoignent. Par ailleurs, une incompatibilité entre l’encre, le pelliculage ou les couches adhésives peut entraîner un décollement ou un aspect trouble en bordure et modifier le comportement de la résine en bordure.
Solution :
Testez les feuilles imprimées finales ; ajustez le volume de résine, la viscosité, le décalage du trajet et l'espacement des feuilles avant la production en série.

Hauteur de dôme irrégulière

Des différences de dimensions entre les décalcomanies, des défauts de planéité des feuilles ou des variations de hauteur Z peuvent entraîner des différences visibles entre les dômes.
Solution :
Calibrez la hauteur Z, le volume de résine et la planéité du support avec des échantillons réels de décalcomanies.

Résine et environnement d'utilisation

Les étiquettes destinées à l’intérieur, les étiquettes souples et celles destinées à l’extérieur n'ont pas les mêmes exigences de dureté, de résistance aux UV ni de manipulation ; une résine inadaptée peut se fissurer, se recourber, se décolorer ou ne pas convenir au toucher en service.
Solution :
Adaptez la résine à l'exposition aux UV, à la flexibilité, au support et à l'environnement d'utilisation prévu, puis validez-la par des essais de vieillissement et d'adhérence.

Positionnement et changements de série

Divers contours, petits écarts, décalages d'impression et changements de série fréquents peuvent affecter le positionnement de chaque feuille ainsi que le travail de configuration des trajets nécessaire.
Solution :
Testez la feuille, le montage et la configuration des trajets réels avant la production ; contrôlez les dômes décentrés ou les reprises lors d'un changement de série représentatif.

Comment choisir la bonne machine de doming pour décalcomanies et la configuration de résine

Aucune machine unique ne convient à tous les processus de doming. Adaptez la machine à la disposition de vos décalcomanies, à la répétabilité, au volume, aux exigences de précision, au type de résine et au budget.
Machine de doming résine semi-automatique pour tests d'échantillons et production en petites séries
Échantillons et petites séries

Machine de doming semi-automatique

Contrôle manuel du trajet pour les échantillons, les petites séries et les travaux d'étiquettes changeants.
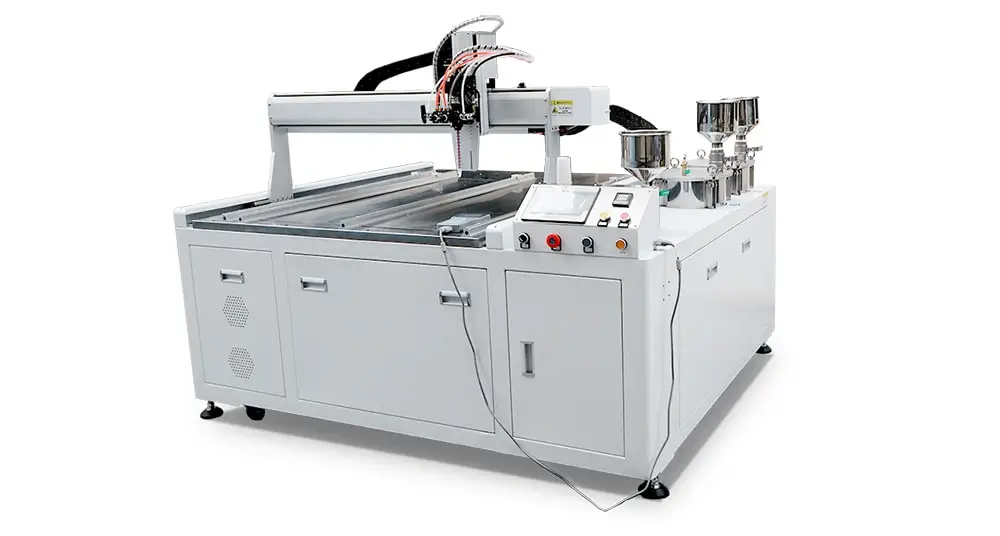
Machine automatique 3 axes pour doming résine destinée à la production de feuilles d’étiquettes et de décalcomanies
Dispositions de feuilles répétables

Machine de doming automatique 3 axes

Trajectoires enregistrées lorsque le chargement assure un positionnement répétable, y compris pour des contours irréguliers.
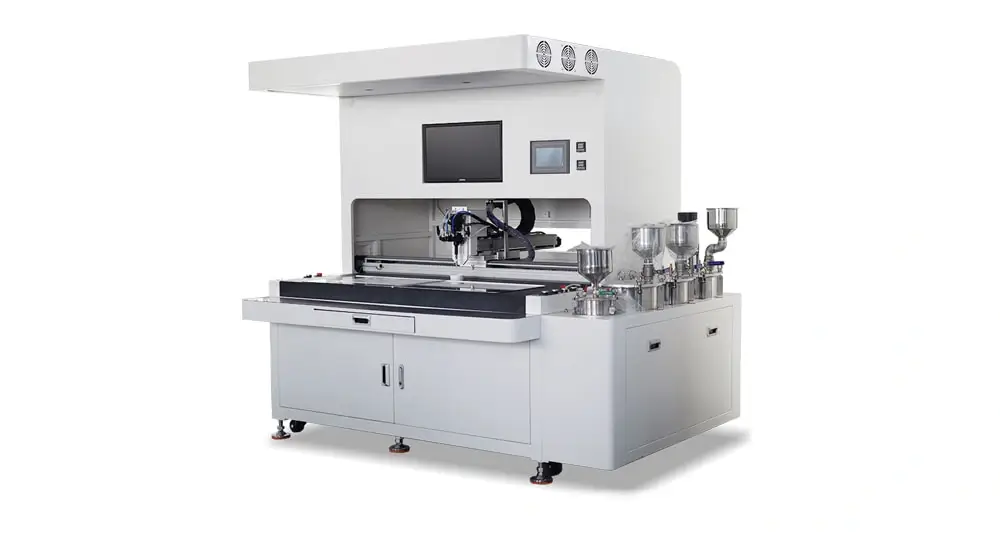
Machine de doming résine guidée par vision CCD pour dispositions mixtes et positionnement de précision
Positionnement / changements de série

Machine de doming avec vision CCD

Correction par caméra des variations de placement mesurées ; l'édition des trajets à l'écran facilite les changements de série liés aux designs irréguliers.

Configuration de résine recommandée

Résine de doming époxy souple

  • Finition de dôme transparente et brillante
  • Adaptez la résine au support de l'étiquette, au toucher requis et aux conditions d'utilisation.
  • Mieux adapté aux décalcomanies d'intérieur et surfaces rigides brillantes
  • Référence 308AB-3S1 : durcissement initial en environ 10–12 heures et durcissement final en environ 18 heures à température ambiante.

Résine polyuréthane

  • Bonne flexibilité et résistance aux chocs
  • Mieux adapté aux surfaces courbes ou flexibles
  • Une option pour les décalcomanies extérieures après des essais sur le matériau et de vieillissement
  • Référence 618AB-18 : environ 24 heures à 25°C, ou environ 2–4 heures avec un durcissement thermique à 60–80°C.
Le choix de la résine dépend de l'utilisation du produit, de la dureté requise, de la flexibilité, de la résistance aux UV et de l'environnement de travail prévu.

Tableau de sélection machine de doming + résine

Utilisez ce tableau comme point de départ. La sélection finale de la machine et de la résine doit être confirmée par des tests d'échantillons.
Situation de production des étiquettes Premier critère de décision Configuration recommandée Point de départ pour la résine Pourquoi cette solution convient
Échantillons / designs changeants Faible volume, changements fréquents de visuels PJ180 semi-automatique Époxy ou PU après test d’échantillons Démarrage flexible avec un coût d’équipement inférieur
Feuilles stables et répétables Positions répétées et espacement stable ; les contours complexes peuvent utiliser un trajet enregistré Machine 3 axes de table ou DJ771 selon le format de feuille, l’espace disponible et l’objectif de production Époxy ou PU selon le matériau et l’utilisation Chargement répétable et réutilisation des trajets
Positionnement variable / changements fréquents de séries irrégulières Décalage d’impression mesuré, placement libre ou positions mixtes ; ou modifications fréquentes des trajets pour des designs irréguliers SJ4060 avec vision CCD Époxy ou PU selon le matériau et l’utilisation La correction par caméra traite les variations mesurées ; les outils de trajet à l’écran peuvent simplifier les changements de série pour des designs irréguliers

Processus de test d'échantillons (avant d'acheter)

Faites des essais avant de vous engager. Nos tests d’échantillons gratuits vous aident à valider une configuration de machine et une résine adaptées à vos décalcomanies.
1

Envoyer des échantillons d'étiquettes

Fournissez vos échantillons, dimensions, matériau et environnement d'utilisation.

2

Test de compatibilité de la résine

Nous testons la clarté, l'adhérence et le durcissement de la résine sur vos échantillons.

3

Réglage de la hauteur du dôme

Nous ajustons le programme de dosage pour atteindre la hauteur de dôme souhaitée.

4

Vidéo / rapport + devis

Recevez une vidéo de test, un rapport et une recommandation machine + résine.
Informations à fournir pour un devis

Que fournir ?

  • Échantillons de décalcomanies ou fichiers de conception
  • Dimensions de la décalcomanie (longueur x largeur x épaisseur)
  • Matériau de la décalcomanie
  • Hauteur de dôme souhaitée
  • Volume de production mensuel
  • Utilisation intérieure ou extérieure
  • Procédé existant (le cas échéant)
  • Exigences particulières

Exemples de décalcomanies

Disposition régulière des feuilles pour le test d'échantillons de décalcomanies résinées

Feuille à disposition régulière

Feuilles multi-emplacements, formes uniformes
Formes mixtes de décalcomanies pour le test de doming avec vision CCD

Formes mixtes / Disposition irrégulière

Formes et emplacements variés

*Vos coordonnées seront gardées strictement confidentielles.

FAQ sur la production d'étiquettes résinées

Contactez-nous

*Vos coordonnées seront gardées strictement confidentielles.