Bulles
Vérifier d’abord l’air, l’humidité et le mélange
Ne mettez pas d’emblée en cause la vitesse de la machine. Les bulles proviennent généralement de l’air emprisonné, de l’humidité, de la manipulation de la résine ou d’un mélange irrégulier.
Résine poisseuse après durcissement
Vérifier le rapport de mélange et les conditions de durcissement
Des dômes anormalement mous ou collants peuvent indiquer un rapport de mélange incorrect, un mélange incomplet, une température trop basse, une résine trop ancienne ou une mauvaise estimation du temps de durcissement.
Hauteur irrégulière
Vérifier le volume, la hauteur Z et la planéité de surface
Lorsque la hauteur du dôme varie sur une même feuille, la cause peut être l’étalonnage de la pompe, la hauteur de buse, la planéité du produit ou une dérive de la viscosité de la résine.
Réponse rapide
La plupart des défauts de doming résine trouvent leur origine dans l’un de ces quatre domaines : choix de la résine, surface du matériau, réglages de dosage ou environnement de production. Une meilleure machine peut améliorer les déplacements et la répétabilité, mais elle ne corrigera pas automatiquement les bulles, les défauts de durcissement, le jaunissement ou les pertes d’adhérence si la mise en œuvre de la résine est incorrecte.
Utilisez ce guide pour orienter le diagnostic avant de changer de machine, de fournisseur de résine ou de réglages de production. Partez du symptôme visible, vérifiez d’abord les causes les plus simples à contrôler, puis validez la correction sur des échantillons réels.
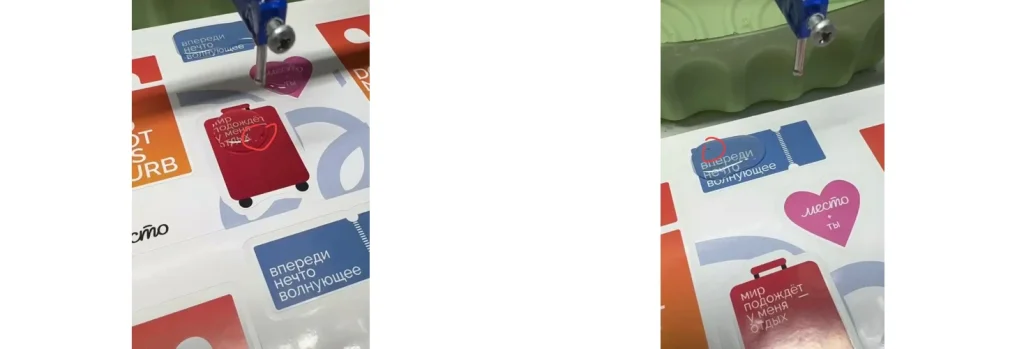
Partir du symptôme avant de mettre la machine en cause
Une erreur d’achat fréquente consiste à considérer chaque défaut comme un problème de machine. La machine compte, mais les défauts peuvent provenir de différentes étapes du procédé.
- Ce qui dépend de la machine : la trajectoire de dosage, la vitesse, la hauteur Z, la répétabilité des déplacements, le débit de la pompe et la stabilité du positionnement.
- Ce qui dépend de la résine : le comportement au durcissement, l’évacuation des bulles, la dureté, la souplesse, la résistance aux UV, la maîtrise des bords et la brillance finale.
- Ce qui dépend du produit : l’adhérence en surface, la planéité, la compatibilité de l’encre, la géométrie des bords et l’écoulement de la résine près du contour.
- Ce qui dépend de l’environnement : la température, l’humidité, la poussière, l’exposition à l’humidité et la régularité du durcissement.
Si vous hésitez encore entre l’époxy et le polyuréthane, consultez le comparatif des résines époxy et polyuréthane pour le doming. Si le problème concerne la disposition des produits ou le type de machine, commencez par le guide de sélection des machines de doming.
Tableau de diagnostic rapide
| Défaut visible | À vérifier en premier | Piste de correction probable |
|---|---|---|
| Bulles d’air à l’intérieur du dôme | Humidité, air incorporé au mélange, dégazage de la résine, configuration du mélangeur dynamique, pression de dosage | Maîtrisez la manipulation de la résine avant d’augmenter la vitesse de la machine. |
| Bulles ou microtrous en surface | Contamination du support, poussière, air emprisonné sur la surface imprimée, viscosité de la résine | Améliorez le nettoyage, les essais de surface et le comportement d’écoulement de la résine. |
| Résine poisseuse ou molle après durcissement | Rapport A/B, état du mélangeur, ancienneté de la résine, température, temps de durcissement | Vérifiez le rapport de mélange et les conditions de durcissement avant de changer de type de résine. |
| Hauteur de dôme irrégulière | Hauteur de buse, débit de la pompe, planéité du produit, montage de maintien de la feuille, dérive de viscosité | Réétalonnez le volume de dosage et vérifiez la hauteur Z sur toute la feuille. |
| Débordement sur les bords | Volume de dosage, géométrie des bords, viscosité de la résine, espacement entre produits | Réduisez le volume, ajustez le décalage de la trajectoire ou testez une résine qui se maintient mieux au bord. |
| Jaunissement ou voile | Formulation de la résine, exposition aux UV, mélange, conditions de durcissement, compatibilité des matériaux | Réexaminez le choix de la résine et réalisez des essais de vieillissement sur des échantillons réels. |
| Mauvaise adhérence ou décollement | Encre, revêtement, film, finition du métal, nettoyage de surface, conditions de durcissement | Testez l’adhérence sur le matériau réellement utilisé en production, et pas uniquement sur une plaque d’essai. |
Défauts courants et causes habituelles
Bulles d’air
Généralement liées à la manipulation de la résine
Vérifiez si de l’air est incorporé pendant le mélange, si la résine a absorbé de l’humidité, si la configuration du mélangeur dynamique est adaptée et si un dégazage sous vide est nécessaire.
Durcissement incomplet
Généralement lié au rapport de mélange ou au durcissement
Vérifiez le rapport A/B, l’état du mélangeur, la température du réservoir, la durée de conservation de la résine et le temps de durcissement. Un dôme encore liquide peut sembler satisfaisant, puis présenter des défauts si la réaction chimique n’est pas complète.
Variation de hauteur
Généralement liée au volume ou à la surface
Si un même programme produit des hauteurs différentes, vérifiez la planéité du produit, la stabilité du montage de maintien, la distance de la buse, le débit de la pompe et l’évolution de la viscosité de la résine au fil du temps.
Jaunissement
Généralement lié à la résine et à l’environnement
Testez la résistance aux UV des décalcomanies d’extérieur, des pièces automobiles et des étiquettes exposées au soleil, au lieu de supposer qu’une même résine convient à tous les produits.
Pour choisir la résine, le guide des résines de doming explique à quels produits conviennent les résines époxy et polyuréthane. Les accessoires, notamment les mélangeurs, buses, tuyaux, éléments chauffants et pièces de rechange, peuvent aussi influer sur la stabilité de production. Consultez la page des accessoires pour machines de doming lorsque les défauts sont liés à des pièces de dosage usées ou dont le fonctionnement est irrégulier.
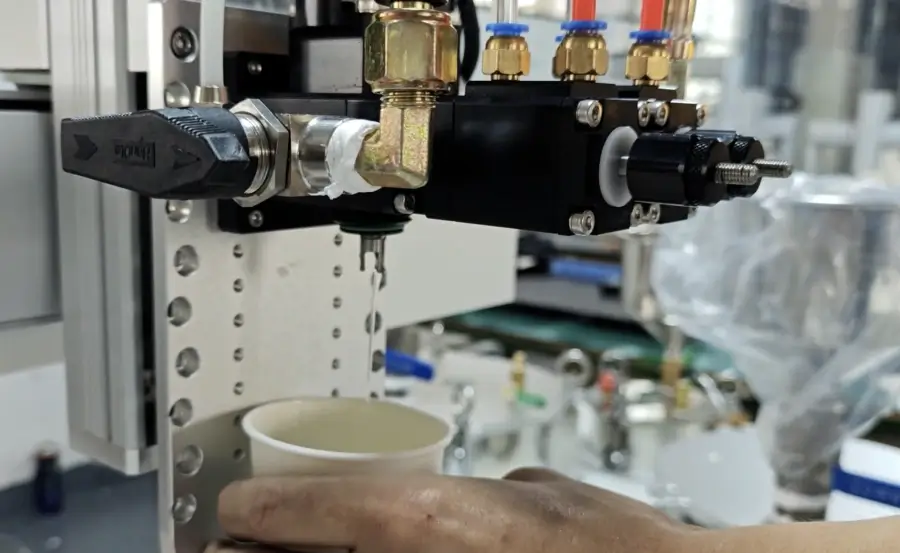
Quand les réglages de la machine sont en cause
Certains défauts proviennent effectivement des réglages de la machine. Il faut alors identifier la partie de la machine liée au défaut visible.
- Machines semi-automatiques : les mouvements manuels de l’opérateur peuvent entraîner des trajectoires irrégulières, un chevauchement des dépôts et des hauteurs de dôme variables. Ces machines restent utiles pour les échantillons et les petites séries, mais sont moins adaptées lorsque leur capacité de production répétitive devient le facteur limitant.
- Machines automatiques à 3 axes : les feuilles à disposition régulière bénéficient de trajectoires mémorisées et d’une hauteur Z stable. Si les produits sont disposés de manière constante, l’automatisation peut réduire les variations liées aux mouvements de l’opérateur.
- Machines avec vision CCD : l’alignement par caméra est utile lorsque les variations de position des produits ou des impressions dépassent ce qu’un montage de maintien utilisable en production peut maîtriser. La présence de trous ou de découpes ne justifie pas, à elle seule, l’emploi d’un système CCD. La vision CCD ne résout pas à elle seule les problèmes de durcissement, de jaunissement ou de bulles.
Si le défaut apparaît uniquement lorsque le volume de production augmente, comparez la machine semi-automatique PJ180, la machine de doming automatique à 3 axes et la machine de doming avec vision CCD. Choisissez en fonction du facteur qui limite réellement la production, sans privilégier uniquement le modèle le plus avancé.
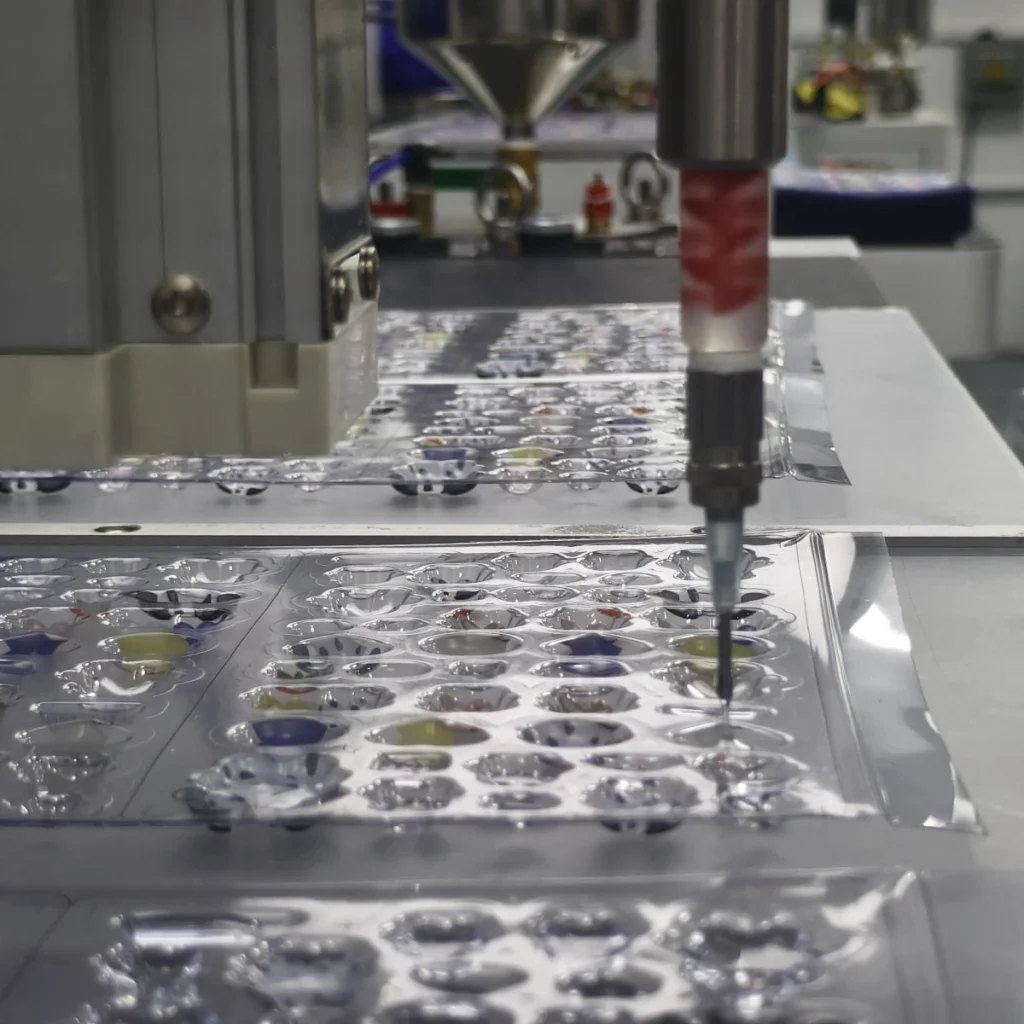
Vérifications propres à chaque application
Un même défaut peut avoir des conséquences différentes selon le produit. Une bulle sur un petit badge d’intérieur ne présente pas le même risque qu’une bulle sur une étiquette industrielle d’avertissement destinée à l’extérieur.
- Décalcomanies résinées : vérifiez la maîtrise des bords et la souplesse, puis déterminez si la décalcomanie sera pliée ou utilisée en extérieur.
- Étiquettes industrielles : vérifiez l’exposition aux produits chimiques, la température, le nettoyage de surface et la lisibilité à long terme.
- Plaques signalétiques : vérifiez l’encre d’impression, le métal brossé, le revêtement, le pelliculage et l’adhérence avant la production en grande série.
- Emblèmes automobiles : renforcez les contrôles de tenue aux UV, à la chaleur, au lavage et au vieillissement en extérieur, ainsi que l’évaluation des risques de positionnement.
Les guides d’application consacrés aux décalcomanies résinées, aux étiquettes industrielles résinées, aux plaques signalétiques résinées et aux emblèmes automobiles précisent les exigences propres à chaque produit.
Une démarche de diagnostic pratique
- Consignez le symptôme : bulles, résine poisseuse après durcissement, variation de hauteur, débordement, voile, jaunissement ou mauvaise adhérence.
- Vérifiez si le défaut se répète : sur un échantillon, une feuille, un lot ou à chaque lancement en production.
- Distinguez les mouvements de la machine du comportement de la résine : les erreurs de positionnement orientent vers la machine et le montage de maintien ; les défauts de durcissement et le jaunissement orientent davantage vers la résine et l’environnement.
- Testez une seule variable à la fois : changer simultanément la résine, la buse, la vitesse et les conditions de durcissement rend la cause plus difficile à identifier.
- Validez sur le matériau réel : l’encre d’impression, le revêtement, le film, la finition du métal et le nettoyage de surface peuvent modifier le résultat.
Cette démarche permet de garder un diagnostic concret. Elle aide aussi à transmettre des informations plus claires à l’assistance technique : photo du produit, matériau, type de résine, modèle de machine, photo du défaut, volume de production et réglages actuels sont plus utiles que la seule indication « la machine ne fonctionne pas ».
FAQ
Quelle est la cause la plus courante des bulles en doming résine ?
Les causes courantes comprennent l’air emprisonné pendant le mélange, l’humidité dans la résine ou l’environnement, une configuration inadaptée du mélangeur ou de la buse et l’air emprisonné sur la surface du produit. La vitesse de la machine peut influer sur le résultat, mais elle est rarement la seule cause.
Pourquoi mon dôme de résine reste-t-il poisseux après durcissement ?
Vérifiez le rapport A/B, les conditions de mélange statique ou dynamique, la durée de conservation de la résine, la température de durcissement et le temps de durcissement réel. Si le rapport est incorrect ou le mélange incomplet, attendre plus longtemps peut ne pas résoudre le problème.
La vision CCD peut-elle corriger une hauteur de dôme irrégulière ?
Non. La vision CCD aide à aligner la trajectoire de dosage sur la position du produit. Les variations de hauteur sont généralement liées au volume de dosage, à la hauteur de buse, à la planéité du produit, à la viscosité de la résine ou à l’étalonnage de la pompe.
Pourquoi la résine déborde-t-elle du bord ?
Les causes courantes sont un excès de résine, une faible viscosité, une géométrie de bord peu adaptée, un mauvais décalage de trajectoire ou un espacement insuffisant entre les produits. Réduisez le volume et testez la maîtrise des bords avant de modifier l’ensemble des réglages de la machine.
Faut-il d’abord changer de résine ou régler la machine ?
Partez du symptôme visible. Les problèmes de durcissement, de jaunissement, de voile et de souplesse orientent généralement vers le choix de la résine et la maîtrise du procédé. Les problèmes de positionnement, de répétabilité et de trajectoires irrégulières orientent plutôt vers les réglages de la machine, le montage de maintien ou la conception du programme.
Dernière vérification avant de modifier les réglages
Avant de changer de fournisseur de résine, de type de machine ou de méthode de production, déterminez ce que le défaut révèle réellement. Les corrections les plus fiables reposent sur l’identification de la cause correspondant au symptôme : comportement de la résine, surface du produit, réglages de dosage ou environnement de production. Une fois cette cause précisée, le choix de la machine, les essais de résine et le remplacement des accessoires deviennent beaucoup plus simples à décider.