D’abord, le procédé
Imprimer, découper, nettoyer et tester
La qualité des étiquettes résinées se prépare avant le dosage de la résine. L’impression, le choix du film, la géométrie des bords et le nettoyage de surface influencent le dôme final.
Ensuite, la résine
Adapter l’époxy ou la résine PU aux conditions d’utilisation
Les étiquettes rigides destinées à l’intérieur et les décalcomanies souples pour l’extérieur peuvent nécessiter des résines aux comportements différents, même avec la même machine de dosage.
Enfin, la machine
Choisir selon la disposition et le volume
Les petites séries, les feuilles à disposition régulière et les dispositions mixtes n’exigent pas le même niveau d’automatisation. La machine doit correspondre à l’organisation de la production.
Réponse rapide
Pour fabriquer des étiquettes résinées 3D, imprimez et découpez la feuille d’étiquettes, préparez une surface propre, puis déposez une quantité mesurée de résine époxy ou polyuréthane transparente. Laissez la résine s’étaler jusqu’au bord, puis durcir pour former un dôme brillant en relief. Le procédé paraît simple, mais une production stable dépend du choix de la résine, du matériau de l’étiquette, de la disposition sur la feuille, de la maîtrise du dosage et des conditions de durcissement.
Il faut décider comment appliquer la résine, mais aussi vérifier que le produit se prête au doming résine, déterminer quelle résine tester et choisir le niveau d’automatisation adapté à la disposition des pièces et au volume des commandes.
Procédé de fabrication des étiquettes résinées 3D
Un procédé de doming stable se prépare avant le dosage de la résine. La surface imprimée, la disposition des produits, le comportement de la résine et les conditions de durcissement influencent tous le dôme final.
01
Imprimer et préparer les feuilles
Imprimez les visuels et vérifiez la compatibilité du support, de l’encre et de l’adhésif.
02
Découper les contours des produits
Découpez les feuilles avant le doming et conservez un espacement suffisant autour de chaque produit.
03
Nettoyer la surface et la mettre à niveau
Éliminez la poussière, l’huile et les traces de doigts, puis placez les feuilles sur un montage de maintien à niveau.
04
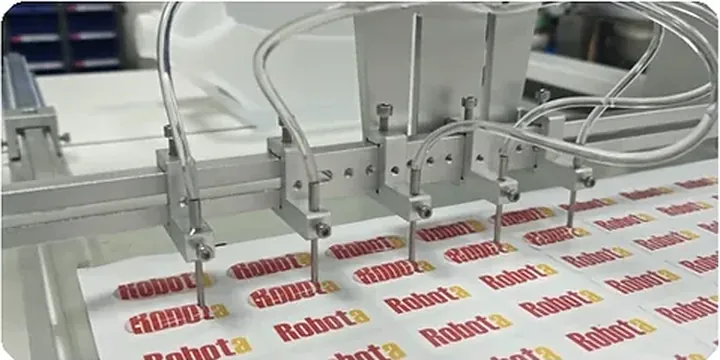
Doser la résine
Utilisez un dosage à une ou plusieurs têtes selon l’espacement et la disposition des produits.
05
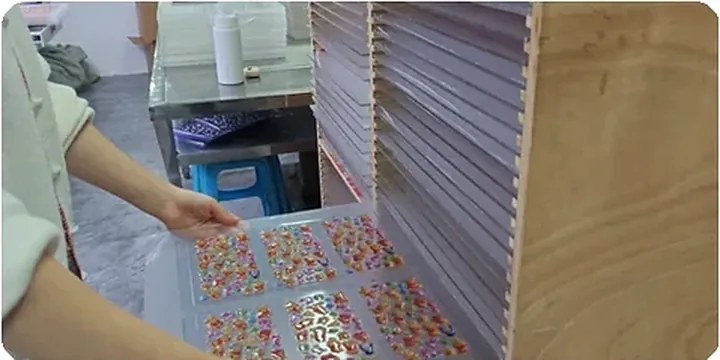
Faire durcir dans des conditions maîtrisées
Maintenez les feuilles à niveau et respectez les conditions de durcissement indiquées dans la fiche technique (TDS) de la résine choisie.
06
Contrôler les produits finis
Vérifiez les bulles, la maîtrise des bords, la hauteur du dôme, l’état de durcissement et l’aspect de surface.
Remarque sur le procédé : Le type de résine, la température, l’humidité, les dimensions du produit et la hauteur du dôme peuvent modifier les réglages de dosage et de durcissement nécessaires. Validez le procédé final à l’aide de la fiche technique (TDS) de la résine et d’essais sur échantillons réels.
Exemples en production : Ces exemples présentent le même procédé à l’échelle de la production : les feuilles sont contrôlées avant le dosage, puis la résine est appliquée sur une disposition préparée et stable.
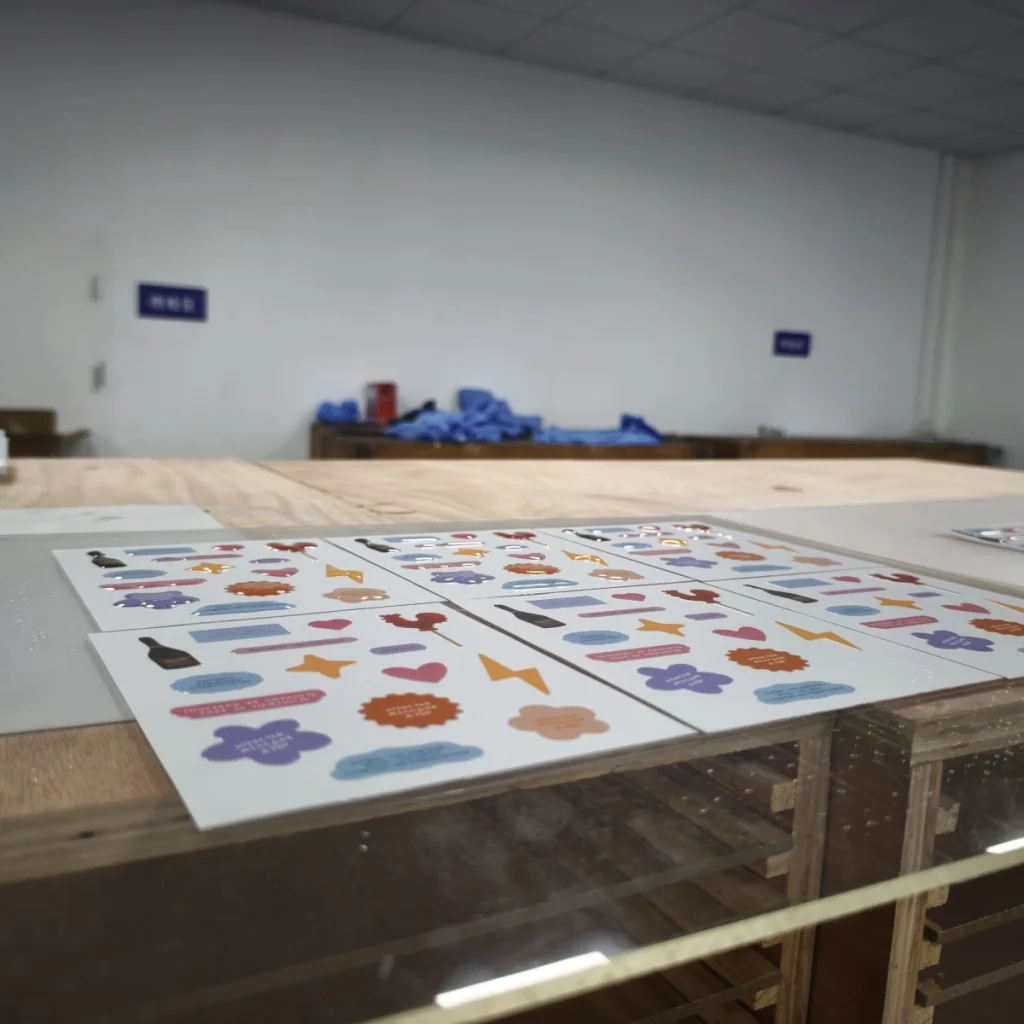
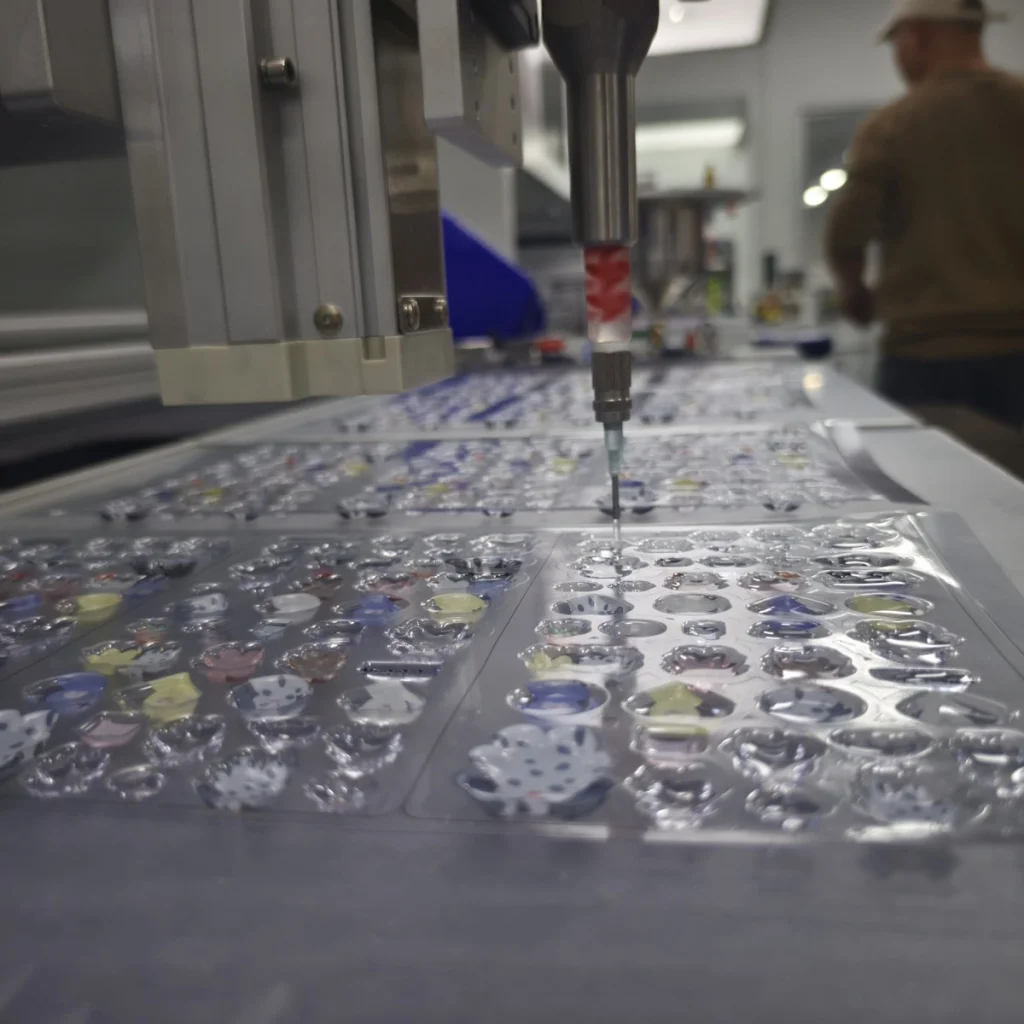
Ce cas d’étiquettes à disposition régulière sur DJ771 montre l’étape de dosage sur une feuille d’étiquettes préparée. La vidéo ne montre ni l’impression, ni la polymérisation complète, ni l’inspection finale ; ces étapes restent distinctes dans le processus.
Quelles étiquettes conviennent au doming ?
Toutes les étiquettes ne permettent pas d’obtenir un bon résultat en doming. La résine a besoin d’un bord net, d’une tension de surface adaptée et d’un espacement suffisant entre les produits pour former un dôme sans déborder sur la pièce voisine.
- Bord bien délimité : l’étiquette imprimée doit présenter un bord ou une ligne de découpe nets qui contribuent à arrêter l’écoulement de la résine.
- Surface stable : les films, les encres et les pelliculages doivent permettre à la résine de mouiller la surface sans cratères, voile ni défaut d’adhérence.
- Espacement suffisant : des produits trop rapprochés augmentent le risque de ponts de résine et de débordements.
- Hauteur de dôme adaptée : la plupart des étiquettes résinées nécessitent un relief maîtrisé, plutôt que la couche de résine la plus haute possible.
- Conditions d’utilisation connues : les étiquettes de marque destinées à l’intérieur, les décalcomanies pour l’extérieur et les étiquettes souples ne doivent pas être testées selon les mêmes hypothèses.
Si vous préparez un type de produit précis, comparez les guides d’application consacrés aux décalcomanies résinées, aux étiquettes industrielles résinées, aux plaques signalétiques résinées et aux emblèmes automobiles.
Choisir la résine avant d’augmenter la production
La résine remplit un rôle qui dépasse celui d’un revêtement transparent : elle détermine le toucher, le vieillissement et la tenue du dôme fini en conditions réelles. La résine époxy est souvent plus simple à mettre en œuvre pour les produits standards, rigides et destinés à l’intérieur. La résine polyuréthane est souvent envisagée pour les produits utilisés en extérieur, souples ou exposés aux UV. Le choix final doit être validé sur des échantillons réels.
Résine époxy
Un bon point de départ pour les étiquettes rigides d’intérieur
Utilisez-la lorsque le produit nécessite un dôme transparent et brillant, et que les principaux enjeux sont la stabilité de production, le coût et la facilité de mise en œuvre.
Résine PU
À tester pour les produits d’extérieur ou souples
Utilisez-la lorsque l’exposition au soleil, la flexion, les films souples ou la durabilité en extérieur comptent davantage que la simplicité des conditions de mise en œuvre.
Test d’échantillons
Nécessaire lorsque la surface est inconnue
Les différents types d’encres, de films, de revêtements et de pelliculages peuvent modifier le mouillage, l’adhérence, la transparence et les résultats du durcissement.
Pour approfondir le choix de la résine, consultez le guide des résines de doming et le comparatif des résines époxy et polyuréthane pour le doming. Si des défauts apparaissent déjà lors des essais, consultez le guide de résolution des défauts de doming résine.
Choisir la machine selon l’organisation de la production
La machine doit correspondre à la disposition de vos étiquettes et à la fréquence de répétition des commandes. Une machine plus avancée n’est pas automatiquement un meilleur choix si la disposition des produits ne le nécessite pas.
PJ180 semi-automatique
Échantillons et produits variables
Le choix le plus adapté lorsque les types de produits changent souvent, que les commandes sont petites ou qu’il reste à valider la résine, la hauteur du dôme et la stabilité de base du procédé.
Machine automatique à 3 axes
Feuilles à disposition régulière et commandes récurrentes
Le choix le plus adapté lorsque la disposition des étiquettes est stable, que l’espacement entre produits est constant et que les trajectoires de dosage mémorisées peuvent être réutilisées d’un lot à l’autre.
Vision CCD
Dispositions mixtes et risques de positionnement
Le choix le plus adapté lorsque les variations de position des produits ou des impressions dépassent ce qu’un montage de maintien utilisable en production peut maîtriser, ou lorsque les changements fréquents de modèle rendent la modification des trajectoires à l’écran plus utile. La présence de trous ou de découpes ne justifie pas, à elle seule, l’emploi d’un système de vision CCD.
Si vous hésitez sur le niveau d’automatisation adapté, commencez par le guide de sélection des machines de doming. Pour une comparaison plus détaillée, consultez le guide pour choisir la bonne machine de doming pour étiquettes, le guide d’achat des machines automatiques à 3 axes et le guide de la vision CCD.
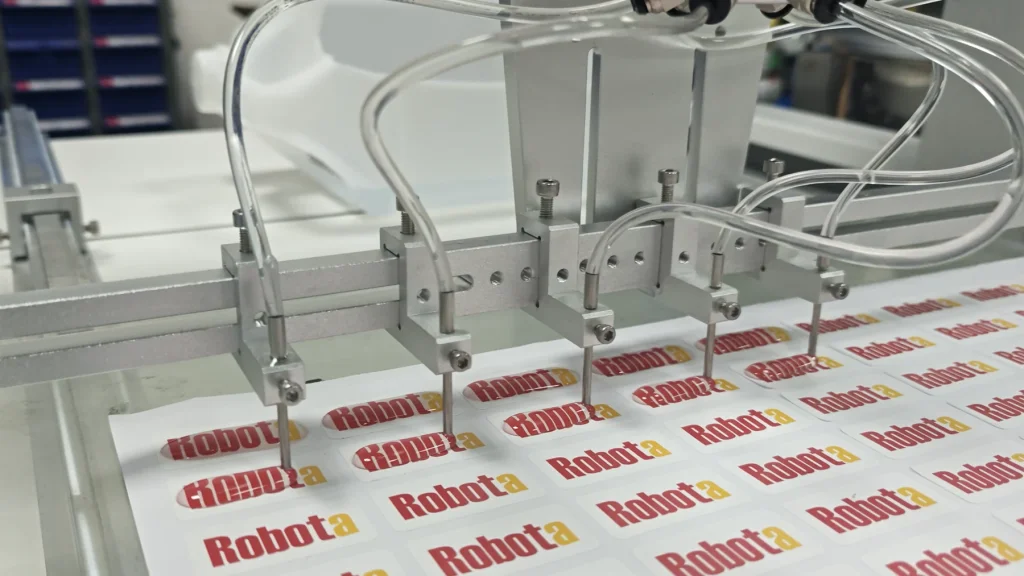
Pour d’autres besoins de positionnement, comparez le cas SJ4060 pour des étiquettes identiques alignées et le cas d’autocollants à disposition mixte. La dépose multi-aiguilles exige des espacements relatifs compatibles ; ces exemples ne signifient pas que chaque travail nécessite la CCD.
Contrôles qualité avant les commandes en grande série
Un échantillon satisfaisant juste après le dosage peut encore présenter des défauts après durcissement ou utilisation. Avant d’augmenter la production, évaluez le résultat selon plusieurs critères.
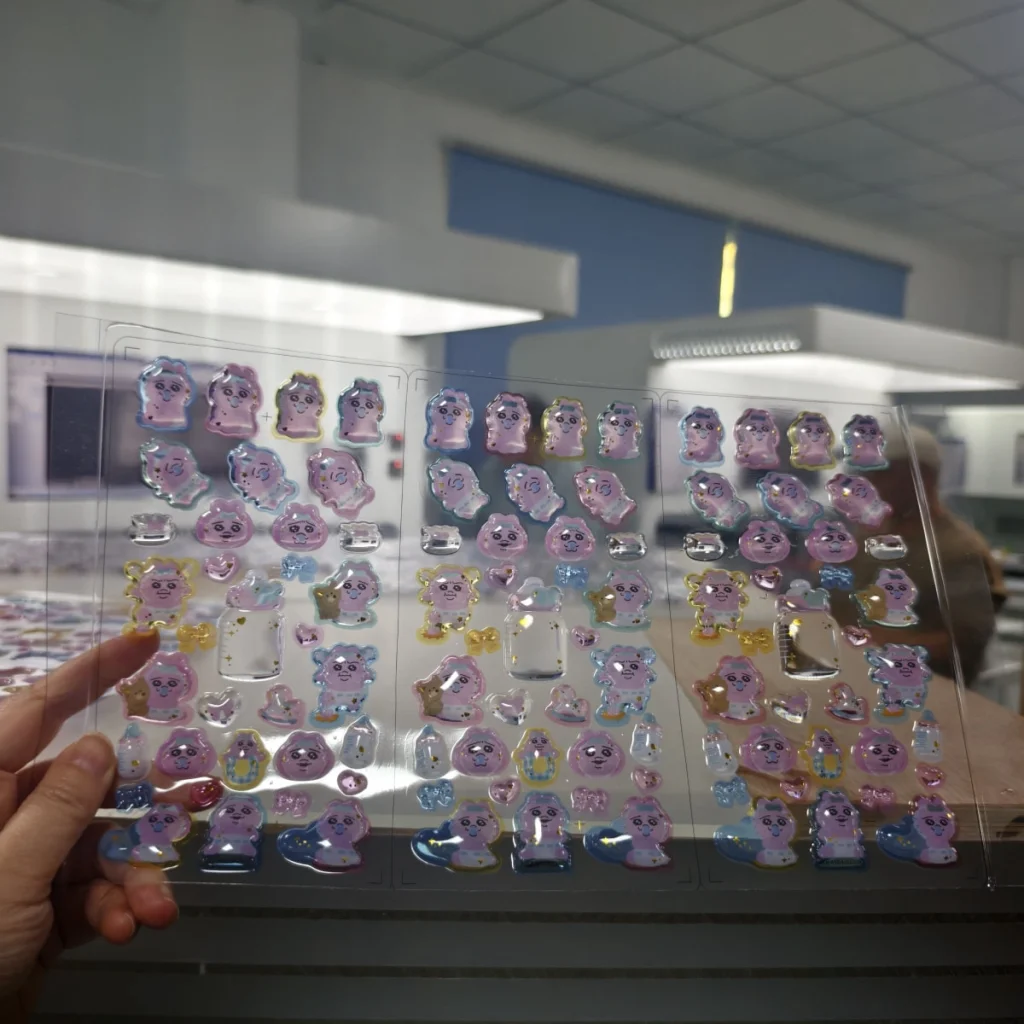
- Maîtrise des bulles : recherchez les bulles internes, les microtrous en surface et l’air emprisonné près du bord.
- Hauteur du dôme : mesurez la régularité de la hauteur sur toute la feuille et entre plusieurs échantillons successifs.
- Maîtrise des bords : vérifiez que la résine s’arrête au bord, sans débordement, ponts de résine ni angles trop fins.
- Finition de surface : vérifiez la transparence, la brillance et l’absence de voile, de cratères, de peau d’orange et de contamination par la poussière.
- Résultat du durcissement : vérifiez que le stade de durcissement, la dureté et la souplesse spécifiés sont atteints. Recherchez la cause d’un aspect poisseux, d’une mollesse ou d’une fragilité inattendus.
- Essais en conditions d’utilisation : vérifiez la tenue à la flexion, à l’exposition en extérieur, à l’usure due aux manipulations ou au contact avec des produits chimiques, selon les besoins du produit.
Ces contrôles sont particulièrement importants pour les décalcomanies d’extérieur, les étiquettes industrielles, les emblèmes automobiles et les produits de marque à forte valeur. Ils réduisent le risque qu’un bel échantillon débouche sur une production irrégulière.
Erreurs courantes en production
- Choisir la machine avant de tester la résine : la machine ne peut pas résoudre entièrement les problèmes de jaunissement, de durcissement, d’adhérence ou de souplesse.
- Valider l’ensemble du procédé avec un seul échantillon : testez plusieurs dimensions de produits, lots de matériaux et surfaces imprimées.
- Négliger la disposition sur la feuille : un placement irrégulier peut rendre une trajectoire classique à 3 axes peu fiable, même si la résine est adaptée.
- Accélérer trop tôt : augmenter la production avant de stabiliser le volume de dosage, le durcissement et la maîtrise des bords accroît généralement les rebuts.
- Ne pas prévoir les pièces de rechange : des mélangeurs, buses, tuyaux ou éléments chauffants usés peuvent entraîner un écoulement irrégulier et des défauts.
Pour maintenir une production stable après l’achat, la page des accessoires pour machines de doming explique quelles pièces influencent l’écoulement de la résine, les temps d’arrêt et la maintenance.
FAQ
Peut-on fabriquer des étiquettes résinées 3D à la main ?
Vous pouvez réaliser quelques échantillons à la main, mais une production stable est difficile : le volume de résine, la maîtrise de la trajectoire et la hauteur du dôme dépendent fortement de l’opérateur. Une machine semi-automatique constitue généralement un meilleur point de départ pour les petites séries et les tests d’échantillons.
Faut-il une résine époxy ou polyuréthane ?
La résine époxy est souvent le premier choix testé pour les étiquettes rigides destinées à l’intérieur. Pour les étiquettes souples, utilisées en extérieur ou exposées aux UV, des essais avec une résine polyuréthane sont souvent nécessaires. Le choix le plus sûr dépend du matériau du produit, des conditions d’utilisation et des résultats des essais sur échantillons.
Quelle machine convient le mieux aux feuilles d’étiquettes à disposition régulière ?
Une machine de doming automatique à 3 axes convient généralement lorsque la disposition est régulière, que l’espacement est stable et que les commandes récurrentes justifient la mémorisation des programmes de dosage. Si le positionnement varie ou si les décalages d’impression sont fréquents, la vision CCD peut être un choix plus sûr.
Pourquoi mes étiquettes résinées présentent-elles des bulles ?
Les bulles peuvent provenir du mélange de la résine, de l’humidité, de l’air emprisonné, d’une contamination de surface, du réglage de la buse ou des conditions de durcissement. Vérifiez la préparation et la manipulation de la résine ainsi que la préparation de surface avant de considérer la vitesse de la machine comme la seule cause.
Faut-il tester des échantillons avant d’acheter une machine ?
Oui, surtout si le matériau, le type de résine, la hauteur du dôme ou les conditions d’utilisation ne sont pas encore validés. Les tests d’échantillons aident à définir le type de machine, la configuration pour la résine, les accessoires et les réglages de production avant un investissement plus important.
La démarche à suivre pour la production
Fabriquer des étiquettes résinées 3D suppose de définir un procédé complet, au-delà du seul achat d’une machine. Vérifiez d’abord que le matériau des étiquettes et leur disposition conviennent au doming. Testez ensuite une résine époxy ou polyuréthane selon les conditions d’utilisation. Choisissez alors un équipement semi-automatique, à 3 axes ou avec vision CCD en fonction du volume, de la stabilité de la disposition et des risques de positionnement. Cette démarche favorise davantage une production stable qu’un choix fondé uniquement sur le prix ou le niveau d’automatisation.