Bolhas
Verifique primeiro o ar, a humidade e a mistura
Não comece por atribuir o problema à velocidade da máquina. As bolhas resultam normalmente de ar retido, humidade, manuseamento da resina ou mistura instável.
Resina pegajosa após a cura
Verifique a proporção e as condições de cura
Cúpulas inesperadamente moles ou pegajosas podem indicar erros na proporção de mistura, mistura incompleta, temperatura baixa, envelhecimento da resina ou pressupostos incorretos sobre o tempo de cura.
Altura irregular
Verifique o volume, a altura Z e a planicidade da superfície
Quando a altura da cúpula varia ao longo de uma folha, a causa pode estar na calibração das bombas, na altura do bico, na planicidade do produto ou na variação da viscosidade da resina.
Resposta rápida
A maioria dos defeitos de doming com resina pode ser associada a uma de quatro áreas: seleção da resina, superfície do material, configuração da dosagem ou ambiente de produção. Uma máquina melhor pode melhorar o movimento e a repetibilidade, mas não resolve automaticamente bolhas, cura deficiente, amarelamento ou falhas de aderência se o processo da resina estiver incorreto.
Utilize este guia de resolução de problemas para uma primeira avaliação, antes de mudar de máquina, fornecedor de resina ou parâmetros de produção. Comece pelo sintoma visível, verifique primeiro as causas mais fáceis de confirmar e valide depois a correção com amostras reais.
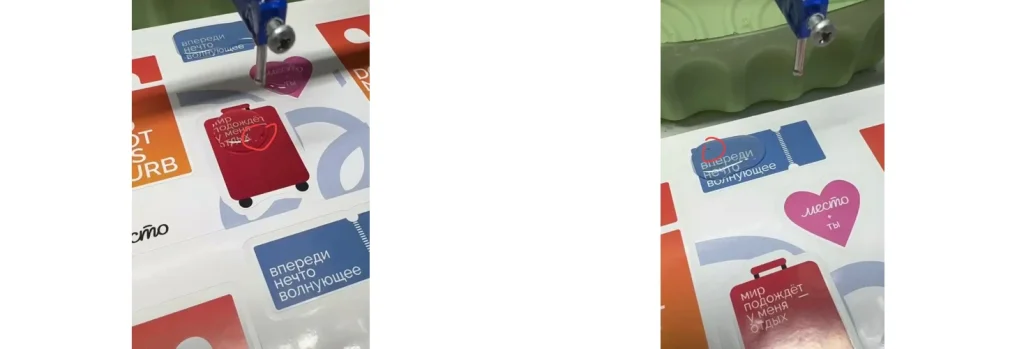
Comece pelo sintoma, não pela máquina
Um erro comum na compra é tratar todos os defeitos como problemas da máquina. A máquina é relevante, mas defeitos diferentes têm origem em partes diferentes do processo.
- A máquina controla: o percurso de dosagem, a velocidade, a altura Z, a repetição do movimento, o caudal das bombas e a estabilidade do posicionamento.
- A resina determina: o comportamento de cura, a libertação de bolhas, a dureza, a flexibilidade, a resistência a UV, o controlo nos bordos e o brilho final.
- O produto determina: a aderência superficial, a planicidade, a compatibilidade da tinta, a conceção dos bordos e o escoamento da resina junto ao contorno.
- O ambiente influencia: a temperatura, a humidade, o pó, a exposição à humidade e a consistência da cura.
Se ainda estiver a escolher entre epóxi e poliuretano, consulte o guia de comparação entre resinas epóxi e de poliuretano para doming. Se o problema estiver no layout do produto ou no tipo de máquina, comece pelo centro de seleção de máquinas de doming.
Tabela rápida de resolução de problemas
| Problema visível | O que verificar primeiro | Possível linha de ação |
|---|---|---|
| Bolhas de ar no interior da cúpula | Humidade, ar introduzido na mistura, desgaseificação da resina, configuração do misturador dinâmico, pressão de dosagem | Controle o manuseamento da resina antes de aumentar a velocidade da máquina. |
| Bolhas superficiais ou micro-orifícios | Contaminação do substrato, pó, ar retido na superfície impressa, viscosidade da resina | Melhore a limpeza, os testes da superfície e o comportamento de escoamento da resina. |
| Resina pegajosa ou mole após a cura | Proporção A/B, estado do misturador, idade da resina, temperatura, tempo de cura | Confirme a proporção e as condições de cura antes de mudar o tipo de resina. |
| Altura irregular da cúpula | Altura do bico, caudal das bombas, planicidade do produto, fixação da folha, variação da viscosidade | Recalibre o volume de dosagem e verifique a altura Z ao longo da folha. |
| Transbordamento no bordo | Volume de dosagem, conceção dos bordos, viscosidade da resina, espaçamento entre produtos | Reduza o volume, ajuste o desfasamento do percurso ou teste uma resina com melhor retenção nos bordos. |
| Amarelamento ou turvação | Formulação da resina, exposição a UV, mistura, condições de cura, compatibilidade dos materiais | Reveja a seleção da resina e realize verificações de envelhecimento em amostras reais. |
| Aderência deficiente ou descolamento | Tinta, revestimento, película, acabamento do metal, limpeza da superfície, condições de cura | Teste a aderência no material real de produção, e não apenas numa placa de amostra. |
Defeitos comuns e o que normalmente indicam
Bolhas de ar
Normalmente, um problema de manuseamento da resina
Verifique se é introduzido ar durante a mistura, se a resina absorveu humidade, se a configuração do misturador dinâmico é adequada e se é necessária desgaseificação a vácuo.
Cura incompleta
Normalmente, um problema de proporção ou de cura
Confirme a proporção A/B, o estado do misturador, a temperatura dos tanques, o prazo de validade da resina e o tempo de cura. Uma cúpula de bom aspeto enquanto líquida pode ainda falhar se a reação química não estiver concluída.
Variação de altura
Normalmente, um problema de volume ou de superfície
Se o mesmo programa produzir alturas diferentes, verifique a planicidade do produto, a estabilidade do dispositivo de fixação, a distância do bico, o caudal das bombas e a viscosidade da resina ao longo do tempo.
Amarelamento
Normalmente, um problema relacionado com a resina e o ambiente
Decalques resinados de exterior, peças automóveis e etiquetas expostas ao sol devem ser testados quanto à resistência a UV, em vez de se assumir que uma única resina serve para todos os produtos.
Para escolher a resina, o centro de resinas para doming explica como as resinas epóxi e de poliuretano se adequam a produtos diferentes. Para a estabilidade da produção, também podem ser relevantes acessórios como misturadores, bicos, mangueiras, componentes de aquecimento e peças sobresselentes. Consulte a página de acessórios para máquinas de doming quando os defeitos estiverem associados a componentes de dosagem desgastados ou instáveis.
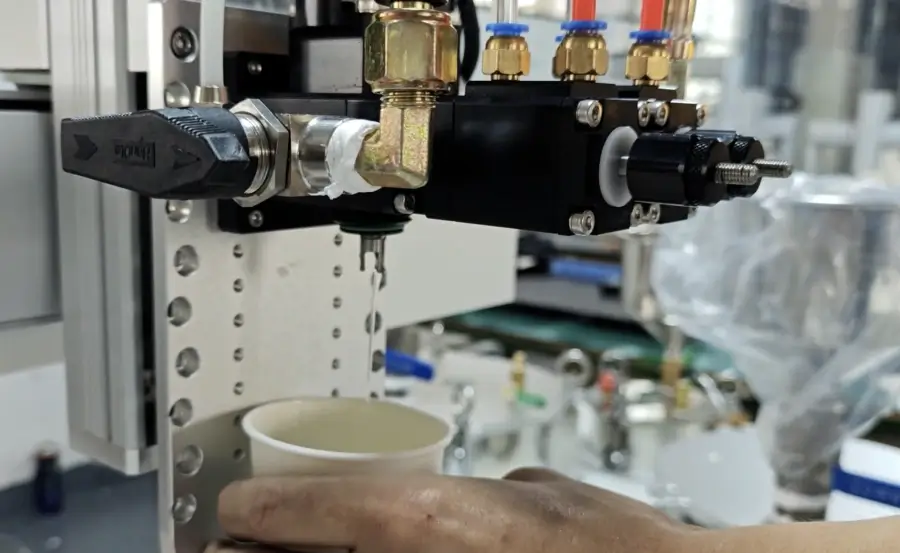
Quando o problema está realmente na configuração da máquina
Alguns defeitos têm, de facto, origem na configuração da máquina. O essencial é identificar a parte da máquina associada ao defeito visível.
- Máquinas semiautomáticas: o movimento manual do operador pode causar percursos inconsistentes, sobreposição de volumes de resina e altura irregular da cúpula. Continuam a ser úteis para amostras e pequenos lotes, mas não são ideais quando a capacidade de produção em série se torna o fator limitante.
- Máquinas automáticas de 3 eixos: as folhas regulares beneficiam de percursos guardados e altura Z estável. Se o produto estiver disposto de forma consistente, a automatização pode reduzir a variação do movimento manual.
- Máquinas com visão CCD: o alinhamento por câmara ajuda quando as posições dos produtos ou da impressão variam para além das possibilidades práticas de controlo por fixação. Orifícios ou recortes, por si só, não exigem CCD. A CCD não resolve, por si só, problemas de cura da resina, amarelamento ou bolhas.
Se o defeito só surgir quando o volume de produção aumenta, compare a máquina semiautomática PJ180, a máquina de doming automática de 3 eixos e a máquina de doming com visão CCD. Escolha em função da limitação real, e não apenas por se tratar do modelo mais avançado.
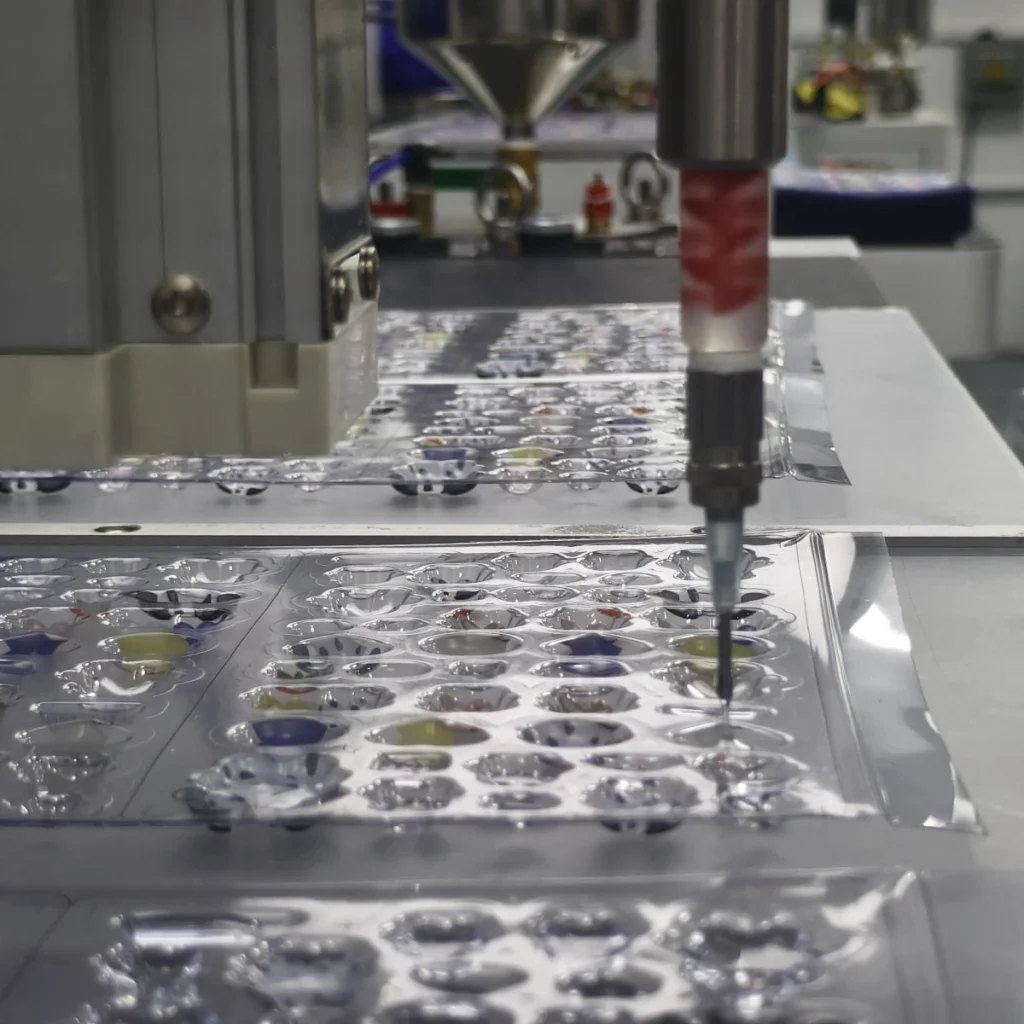
Verificações específicas de cada aplicação
O mesmo defeito pode ter significados diferentes em produtos diferentes. Uma bolha num pequeno emblema de interior não representa o mesmo risco que uma bolha numa etiqueta industrial de aviso para exterior.
- Decalques resinados: verifique o controlo nos bordos, a flexibilidade e se o decalque será dobrado ou utilizado no exterior.
- Etiquetas industriais: verifique a exposição a produtos químicos, a temperatura, a limpeza da superfície e a legibilidade a longo prazo.
- Placas de identificação: verifique a tinta de impressão, o metal escovado, o revestimento, a laminação e a aderência antes da produção em grande volume.
- Emblemas automóveis: verifique com maior rigor os UV, o calor, a lavagem, o envelhecimento no exterior e o risco de posicionamento.
Os guias de aplicação de decalques resinados, etiquetas industriais resinadas, placas de identificação resinadas e emblemas automóveis apresentam requisitos mais específicos dos produtos.
Método prático de diagnóstico
- Registe o sintoma: bolhas, resina pegajosa após a cura, variação de altura, transbordamento, turvação, amarelamento ou aderência deficiente.
- Verifique se o defeito se repete: numa amostra, numa folha, num lote ou em todas as produções.
- Separe o movimento da máquina do comportamento da resina: erros de posicionamento apontam para a máquina e a fixação; problemas de cura e amarelamento apontam mais para a resina e o ambiente.
- Teste uma variável de cada vez: alterar em conjunto a resina, o bico, a velocidade e as condições de cura torna mais difícil identificar a causa.
- Confirme no material real: a tinta de impressão, o revestimento, a película, o acabamento do metal e a limpeza da superfície podem alterar o resultado.
Este método mantém a resolução de problemas prática. Também ajuda a enviar informações mais claras ao pedir assistência: fotografia do produto, material, tipo de resina, modelo da máquina, fotografia do defeito, volume de produção e parâmetros atuais são mais úteis do que dizer apenas que a máquina não funciona.
Perguntas frequentes
Qual é a causa mais comum de bolhas no doming com resina?
As causas comuns incluem ar retido durante a mistura, humidade na resina ou no ambiente, configuração inadequada do misturador ou do bico e ar retido na superfície do produto. A velocidade da máquina pode afetar o resultado, mas raramente é a única causa.
Porque continua a minha cúpula de resina pegajosa depois da cura?
Verifique a proporção A/B, as condições da mistura estática ou dinâmica, o prazo de validade da resina, a temperatura de cura e o tempo real de cura. Se a proporção estiver errada ou a mistura for incompleta, prolongar o tempo de espera pode não resolver o problema.
A visão CCD pode corrigir uma altura de cúpula irregular?
Não. A visão CCD ajuda a alinhar o percurso de dosagem com a posição do produto. A altura irregular está normalmente associada ao volume de dosagem, à altura do bico, à planicidade do produto, à viscosidade da resina ou à calibração das bombas.
Porque transborda a resina para além do bordo?
As causas comuns são excesso de resina, viscosidade baixa, conceção inadequada dos bordos, desfasamento incorreto do percurso ou espaçamento insuficiente entre produtos. Reduza o volume e teste o controlo nos bordos antes de alterar toda a configuração da máquina.
Devo mudar a resina ou ajustar primeiro a máquina?
Comece pelo sintoma visível. Problemas de cura, amarelamento, turvação e flexibilidade apontam normalmente para a seleção da resina e o controlo do processo. Problemas de posicionamento, repetibilidade e irregularidade do percurso apontam normalmente para a configuração da máquina, o dispositivo de fixação ou a conceção do programa.
Verificação final antes de alterar a configuração
Antes de mudar de fornecedor de resina, tipo de máquina ou método de produção, confirme o que o defeito realmente indica. As correções mais fiáveis resultam de associar o sintoma à causa correta: comportamento da resina, superfície do produto, configuração da dosagem ou ambiente de produção. Depois de esclarecer essa relação, torna-se muito mais fácil decidir sobre a seleção da máquina, os testes de resina e a substituição de acessórios.