Burbujas
Compruebe primero el aire, la humedad y la mezcla
No atribuya el problema de entrada a la velocidad de la máquina. Las burbujas suelen deberse a aire atrapado, humedad, manipulación de la resina o una mezcla inestable.
Pegajosidad tras el curado
Compruebe la relación de mezcla y las condiciones de curado
Un relieve inesperadamente blando o pegajoso puede indicar errores en la relación de mezcla, una mezcla incompleta, baja temperatura, antigüedad de la resina o una estimación incorrecta del tiempo de curado.
Altura irregular
Compruebe el volumen, la altura Z y la planitud
Si la altura del relieve varía en una misma hoja, la causa puede estar en la calibración de la bomba, la altura de la boquilla, la planitud del producto o los cambios de viscosidad de la resina.
Respuesta rápida
La mayoría de los defectos de doming con resina tienen su origen en uno de cuatro aspectos: la selección de la resina, la superficie del material, la configuración de dosificación o el entorno de producción. Una máquina mejor puede mejorar el movimiento y la repetibilidad, pero no resolverá automáticamente las burbujas, el curado deficiente, el amarilleamiento o los fallos de adherencia si el proceso de la resina es incorrecto.
Utilice esta guía como evaluación inicial antes de cambiar de máquina, proveedor de resina o ajustes de producción. Empiece por el síntoma visible, compruebe primero las causas más fáciles de verificar y confirme después la solución con muestras reales.
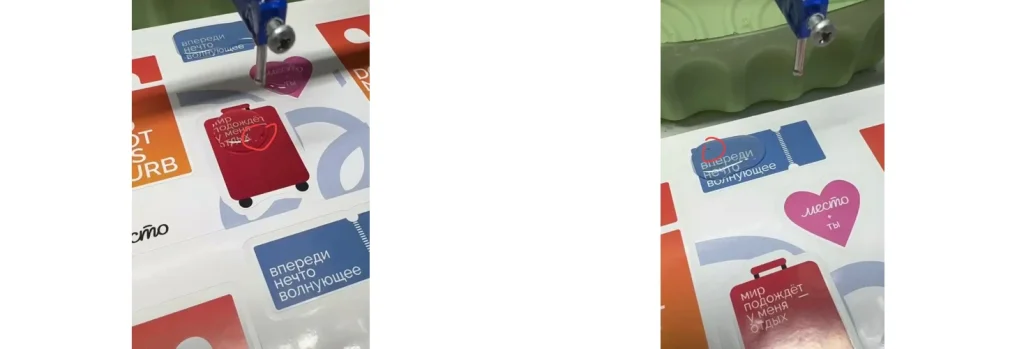
Empiece por el síntoma, no por la máquina
Un error habitual al plantear una compra es considerar que todos los defectos son problemas de la máquina. La máquina importa, pero cada defecto puede tener su origen en una parte distinta del proceso.
- La máquina controla: la trayectoria de dosificación, la velocidad, la altura Z, la repetición de movimientos, el caudal de la bomba y la estabilidad del posicionamiento.
- La resina determina: el comportamiento durante el curado, la liberación de burbujas, la dureza, la flexibilidad, la resistencia UV, el control de los bordes y el brillo final.
- El producto condiciona: la adherencia superficial, la planitud, la compatibilidad de la tinta, el diseño de los bordes y el flujo de resina cerca del contorno.
- El entorno condiciona: la temperatura, la humedad, el polvo, la exposición a la humedad y la uniformidad del curado.
Si todavía está eligiendo entre epoxi y poliuretano, consulte la guía comparativa de resinas epoxi y de poliuretano para doming. Si el problema está en la disposición de los productos o en el tipo de máquina, empiece por la guía de selección de máquinas de doming.
Tabla rápida de diagnóstico
| Problema visible | Qué comprobar primero | Posible vía de solución |
|---|---|---|
| Burbujas de aire dentro del relieve | Humedad, aire incorporado durante la mezcla, desgasificación de la resina, configuración del mezclador dinámico y presión de dosificación | Controle la manipulación de la resina antes de aumentar la velocidad de la máquina. |
| Burbujas o microporos superficiales | Contaminación del sustrato, polvo, aire atrapado en la superficie impresa y viscosidad de la resina | Mejore la limpieza, las pruebas de superficie y el comportamiento de flujo de la resina. |
| Resina pegajosa o blanda tras el curado | Relación A/B, estado del mezclador, antigüedad de la resina, temperatura y tiempo de curado | Confirme la relación de mezcla y las condiciones de curado antes de cambiar el tipo de resina. |
| Altura irregular del relieve | Altura de la boquilla, caudal de la bomba, planitud del producto, útil de sujeción de la hoja y cambios de viscosidad | Recalibre el volumen dosificado y compruebe la altura Z en toda la hoja. |
| Desbordamiento en el borde | Volumen dosificado, diseño del borde, viscosidad de la resina y separación entre productos | Reduzca el volumen, ajuste la distancia de la trayectoria al borde o pruebe una resina que se contenga mejor en los bordes. |
| Amarilleamiento o turbidez | Formulación de la resina, exposición UV, mezcla, condiciones de curado y compatibilidad de materiales | Revise la selección de la resina y realice ensayos de envejecimiento con muestras reales. |
| Mala adherencia o desprendimiento | Tinta, recubrimiento, película, acabado metálico, limpieza superficial y condiciones de curado | Pruebe la adherencia sobre el material real de producción, no solo sobre una placa de ensayo. |
Defectos habituales y sus causas más frecuentes
Burbujas de aire
Suelen relacionarse con la manipulación de la resina
Compruebe si se incorpora aire durante la mezcla, si la resina ha absorbido humedad, si la configuración del mezclador dinámico es adecuada y si se necesita desgasificación al vacío.
Curado incompleto
Suele deberse a la relación de mezcla o al curado
Confirme la relación A/B, el estado del mezclador, la temperatura del tanque, la vida útil de almacenamiento de la resina y el tiempo de curado. Un relieve de buen aspecto mientras la resina está líquida puede fallar si la reacción química no se completa.
Variaciones de altura
Suelen relacionarse con el volumen o la superficie
Si un mismo programa produce alturas distintas, compruebe la planitud del producto, la estabilidad del útil de sujeción, la distancia de la boquilla, el caudal de la bomba y la evolución de la viscosidad de la resina.
Amarilleamiento
Suele relacionarse con la resina y el entorno
Las calcomanías de exterior, las piezas de automoción y las etiquetas expuestas al sol deben someterse a pruebas de resistencia UV, en lugar de asumir que una sola resina sirve para todos los productos.
Para elegir la resina, la guía general de resinas para doming explica cómo se adaptan las resinas epoxi y de poliuretano a distintos productos. Los accesorios, como mezcladores, boquillas, mangueras, componentes de calentamiento y repuestos, también pueden influir en la estabilidad de producción. Consulte la página de accesorios para máquinas de doming si los defectos están relacionados con componentes de dosificación desgastados o de funcionamiento inestable.
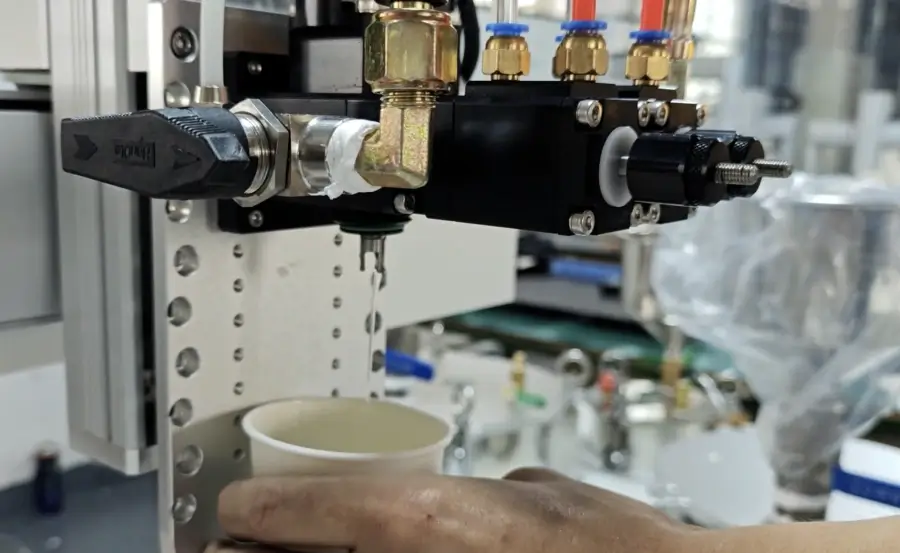
Cuando el problema está realmente en la configuración de la máquina
Algunos defectos sí se deben a la configuración de la máquina. La clave está en identificar qué parte de la máquina se relaciona con el defecto visible.
- Máquinas semiautomáticas: el movimiento manual del operario puede provocar trayectorias irregulares, acumulación de resina por solapamiento y alturas desiguales. Siguen siendo útiles para muestras y lotes pequeños, pero no son la opción ideal cuando la capacidad de producción repetitiva se convierte en el cuello de botella.
- Máquinas automáticas de 3 ejes: las hojas con disposición regular se benefician de trayectorias guardadas y una altura Z estable. Si los productos se colocan de forma uniforme, la automatización puede reducir las variaciones del movimiento manual.
- Máquinas con visión CCD: la alineación mediante cámara ayuda cuando las posiciones del producto o de la impresión varían más de lo que puede corregir un útil de sujeción en la práctica. La presencia de agujeros o recortes no exige por sí sola utilizar CCD. La tecnología CCD no resuelve por sí sola los problemas de curado, amarilleamiento o burbujas de la resina.
Si el defecto solo aparece al aumentar el volumen de producción, compare la máquina semiautomática PJ180, la máquina de doming automática de 3 ejes y la máquina de doming con visión CCD. Elija según el cuello de botella real, no solo buscando el modelo más avanzado.
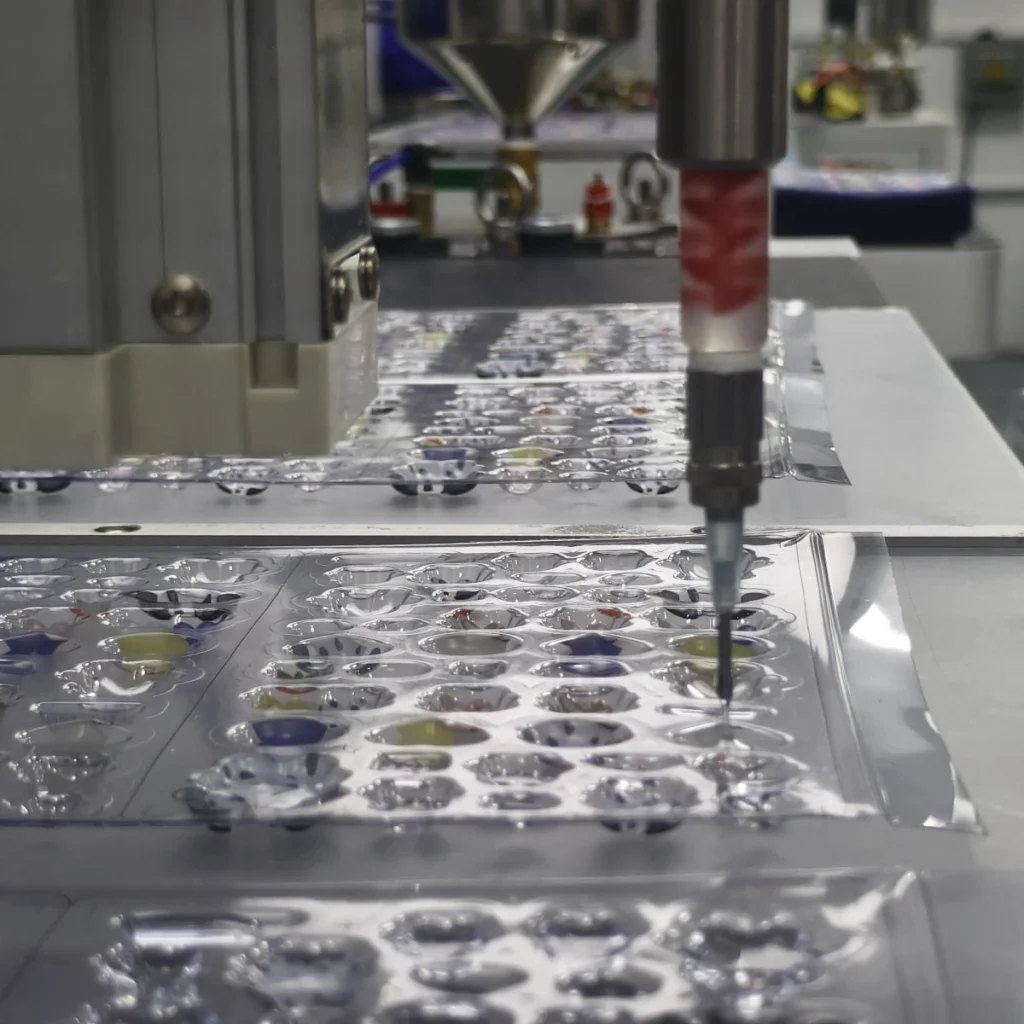
Comprobaciones específicas según la aplicación
Un mismo defecto puede tener consecuencias distintas según el producto. Una burbuja en una pequeña insignia de interior no supone el mismo riesgo que una burbuja en una etiqueta industrial de advertencia para exteriores.
- Calcomanías resinadas: compruebe el control de los bordes, la flexibilidad y si la calcomanía se doblará o se utilizará en exteriores.
- Etiquetas industriales: compruebe la exposición química, la temperatura, la limpieza superficial y la legibilidad a largo plazo.
- Placas de identificación: compruebe la tinta de impresión, el metal cepillado, el recubrimiento, el laminado y la adherencia antes de producir en volumen.
- Emblemas de automoción: evalúe con mayor rigor la radiación UV, el calor, el lavado, el envejecimiento en exteriores y el riesgo de posicionamiento.
Las guías de aplicación para calcomanías resinadas, etiquetas industriales resinadas, placas de identificación resinadas y emblemas de automoción detallan requisitos más específicos para cada producto.
Un procedimiento práctico de diagnóstico
- Registre el síntoma: burbujas, pegajosidad tras el curado, variaciones de altura, desbordamiento, turbidez, amarilleamiento o mala adherencia.
- Compruebe si el defecto se repite: en una muestra, en una hoja, en un lote o en cada serie de producción.
- Distinga el movimiento de la máquina del comportamiento de la resina: los errores de posicionamiento apuntan a la máquina y al útil de sujeción; los problemas de curado y amarilleamiento apuntan más a la resina y al entorno.
- Pruebe una sola variable a la vez: cambiar a la vez la resina, la boquilla, la velocidad y las condiciones de curado dificulta identificar la causa.
- Valide sobre el material real: la tinta de impresión, el recubrimiento, la película, el acabado metálico y la limpieza superficial pueden cambiar el resultado.
Este procedimiento permite mantener un enfoque práctico del diagnóstico. También ayuda a enviar información más clara al solicitar asistencia: una foto del producto, el material, el tipo de resina, el modelo de máquina, una foto del defecto, el volumen de producción y los ajustes actuales son más útiles que decir simplemente que la máquina no funciona.
FAQ
¿Cuál es la causa más habitual de las burbujas en el doming con resina?
Entre las causas habituales están el aire atrapado durante la mezcla, la humedad en la resina o en el entorno, una configuración inadecuada del mezclador o de la boquilla y el aire atrapado en la superficie del producto. La velocidad de la máquina puede influir en el resultado, pero rara vez es la única causa.
¿Por qué el relieve de resina sigue pegajoso después del curado?
Compruebe la relación A/B, las condiciones de mezcla estática o dinámica, la vida útil de almacenamiento de la resina, la temperatura de curado y el tiempo real de curado. Si la relación es incorrecta o la mezcla está incompleta, esperar más tiempo puede no resolver el problema.
¿La visión CCD puede corregir una altura irregular del relieve?
No. La visión CCD ayuda a alinear la trayectoria de dosificación con la posición del producto. Una altura irregular suele estar relacionada con el volumen dosificado, la altura de la boquilla, la planitud del producto, la viscosidad de la resina o la calibración de la bomba.
¿Por qué la resina se desborda más allá del borde?
Las causas habituales son un exceso de resina, una viscosidad baja, un diseño de borde deficiente, una distancia incorrecta entre la trayectoria y el borde o una separación insuficiente entre productos. Reduzca el volumen y pruebe el control de los bordes antes de cambiar toda la configuración de la máquina.
¿Debo cambiar primero la resina o ajustar la máquina?
Empiece por el síntoma visible. Los problemas de curado, amarilleamiento, turbidez y flexibilidad suelen apuntar a la selección de la resina y al control del proceso. Los de posicionamiento, repetibilidad y trayectorias irregulares suelen apuntar a la configuración de la máquina, al útil de sujeción o al diseño del programa.
Comprobación final antes de cambiar la configuración
Antes de cambiar de proveedor de resina, tipo de máquina o método de producción, confirme qué indica realmente el defecto. Las soluciones más fiables parten de relacionar el síntoma con su causa correcta: el comportamiento de la resina, la superficie del producto, la configuración de dosificación o el entorno de producción. Una vez aclarado esto, resulta mucho más fácil decidir qué máquina seleccionar, qué resina probar o qué accesorios sustituir.