気泡
まず空気・水分・混合を確認
最初から装置の速度が原因だと決めつけないでください。気泡は通常、空気の巻き込み、水分、樹脂の取り扱い、不安定な混合から生じます。
硬化後のべたつき
混合比と硬化条件を確認
盛り部分が想定以上に柔らかい、またはべたつく場合は、混合比の誤り、混合不足、低温、樹脂の保管期間、硬化時間の見込み違いが原因として考えられます。
高さのばらつき
吐出量・Z高さ・表面の平坦度を確認
シート内で盛り高さが変わる場合は、ポンプの校正、ノズルの高さ、製品の平坦度、樹脂粘度の経時変化が原因の可能性があります。
要点
樹脂盛りの不良の多くは、樹脂の選定、材料の表面、吐出設定、生産環境という四つの領域のいずれかに原因があります。高性能な装置で動作や繰り返し精度は改善できますが、樹脂を扱う工程が適切でなければ、気泡、硬化不良、黄変、密着不良が自動的に解決するわけではありません。
装置、樹脂供給元、生産設定を変更する前に、このトラブル対策ガイドで原因を絞り込んでください。目に見える症状から始め、確認しやすい原因から順に調べ、実際のサンプルで対策の効果を確認します。
装置を疑う前に症状から確認
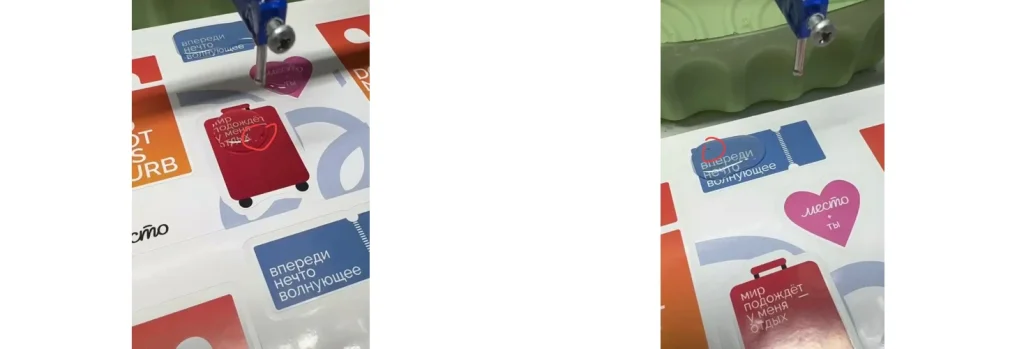
すべての不良を装置の問題と考えてしまうのは、購入時によくある誤りです。装置は重要ですが、不良の種類によって原因となる工程は異なります。
- 装置が制御する項目: 吐出経路、速度、Z高さ、繰り返し動作、ポンプ吐出量、位置決めの安定性。
- 樹脂が左右する特性: 硬化挙動、気泡の抜けやすさ、硬さ、柔軟性、耐UV性、端部での流動、仕上がりの光沢。
- 製品が左右する項目: 表面の密着性、平坦度、インクとの適合性、端部の設計、境界付近での樹脂の流れ方。
- 環境に関わる項目: 温度、湿度、ほこり、水分への暴露、硬化の安定性。
エポキシ樹脂とポリウレタン樹脂のどちらにするか検討中の場合は、 樹脂盛り用エポキシ樹脂とポリウレタン樹脂の比較ガイドをご覧ください。製品の配置や装置の種類に関する問題であれば、 ドーミングマシンの選定案内から確認してください。
症状別の確認表
| 目に見える不良 | 最初に確認する項目 | 対策の方向性 |
|---|---|---|
| 盛り部分の内部に気泡 | 水分、混合時の空気の巻き込み、樹脂の脱泡、ダイナミックミキサーの構成、吐出圧力 | 装置の速度を上げる前に、樹脂の取り扱いを管理してください。 |
| 表面の気泡・ピンホール | 基材の汚れ、ほこり、印刷面に閉じ込められた空気、樹脂粘度 | 清掃、表面の試験、樹脂の流動状態を改善してください。 |
| 硬化後のべたつき・柔らかさ | A/B混合比、ミキサーの状態、樹脂の保管期間、温度、硬化時間 | 樹脂の種類を変える前に、混合比と硬化条件を確認してください。 |
| 盛り高さのばらつき | ノズルの高さ、ポンプ吐出量、製品の平坦度、シート治具、粘度の経時変化 | 吐出量を再校正し、シート全体のZ高さを確認してください。 |
| 端部からのはみ出し | 吐出量、端部の設計、樹脂粘度、製品間隔 | 吐出量を減らす、経路のオフセットを調整する、または端部にとどまりやすい樹脂を試験してください。 |
| 黄変・白濁 | 樹脂の配合、UVへの暴露、混合、硬化条件、材料との適合性 | 樹脂の選定を見直し、実際のサンプルで経時劣化を確認してください。 |
| 密着不良・剥離 | インク、コーティング、フィルム、金属の表面仕上げ、表面の清掃、硬化条件 | 試験板だけでなく、実際に生産で使用する材料で密着性を試験してください。 |
代表的な不良と考えられる原因
気泡
多くは樹脂の取り扱いに関する問題
混合中に空気が入っていないか、樹脂が吸湿していないか、ダイナミックミキサーの構成が適切か、真空脱泡が必要かを確認してください。
硬化不良
多くは混合比または硬化に関する問題
A/B混合比、ミキサーの状態、タンク温度、樹脂の保存期限、硬化時間を確認してください。未硬化の状態では見栄えがよくても、化学反応が完了しなければ不良になる場合があります。
高さのばらつき
多くは吐出量または表面に関する問題
同じプログラムで高さが変わる場合は、製品の平坦度、治具の安定性、ノズルとの距離、ポンプ吐出量、樹脂粘度の経時変化を確認してください。
黄変
多くは樹脂と環境に関する問題
屋外用デカール、自動車部品、日光にさらされるラベルでは、同じ樹脂がすべての製品に使えると考えず、耐UV性を試験してください。
樹脂の選定については、 樹脂盛り用樹脂の総合案内 で、エポキシ樹脂とポリウレタン樹脂がそれぞれどのような製品に適しているかを説明しています。生産の安定性には、ミキサー、ノズル、ホース、加熱部品、予備部品なども関係する場合があります。不良が吐出部品の摩耗や動作の不安定さに関係している場合は、 ドーミングマシン用アクセサリーのページ をご覧ください。
装置の設定が実際の原因となる場合
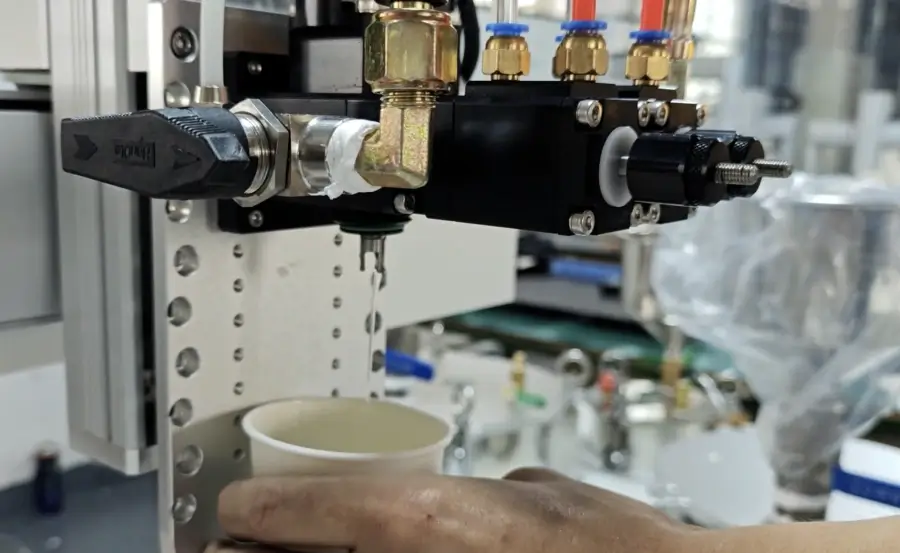
装置の設定に起因する不良もあります。重要なのは、目に見える不良と装置のどの部分が関係しているかを特定することです。
- 半自動機: 作業者の手の動きにより、経路のばらつき、吐出の重なり、盛り高さの不均一が生じる場合があります。サンプル製作や小ロット生産には有用ですが、繰り返し生産の処理量がボトルネックになる場合には最適とはいえません。
- 3軸自動機: 規則的なシートでは、保存済みの経路と安定したZ高さを活用できます。製品を一定の位置に配置できれば、自動化によって人の動作のばらつきを減らせます。
- CCDビジョン搭載機: 製品や印刷の位置が実用的な治具で抑えられる範囲を超えて変動する場合は、カメラによる位置合わせが役立ちます。穴や切り欠きがあるだけでCCDが必要になるわけではありません。CCDだけでは、樹脂の硬化、黄変、気泡の問題は解決しません。
生産量を増やしたときにだけ不良が発生する場合は、 PJ180半自動機、 3軸自動ドーミングマシン 、 CCDビジョン搭載ドーミングマシンを比較してください。最も高度な機種という理由だけでなく、実際のボトルネックに基づいて選びます。
用途ごとの確認事項
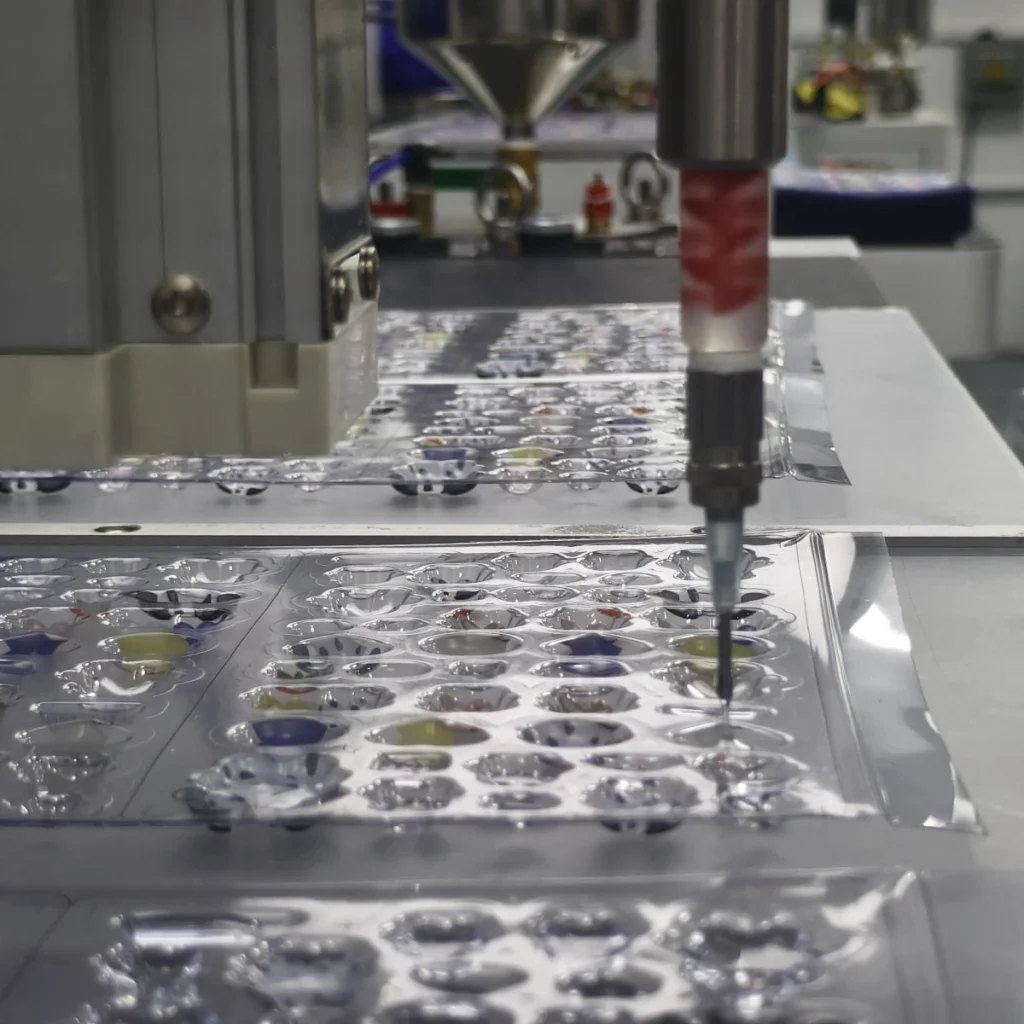
同じ不良でも、製品によって意味合いが異なります。小型の屋内用バッジにある気泡と、屋外用の工業用警告ラベルにある気泡では、リスクは同じではありません。
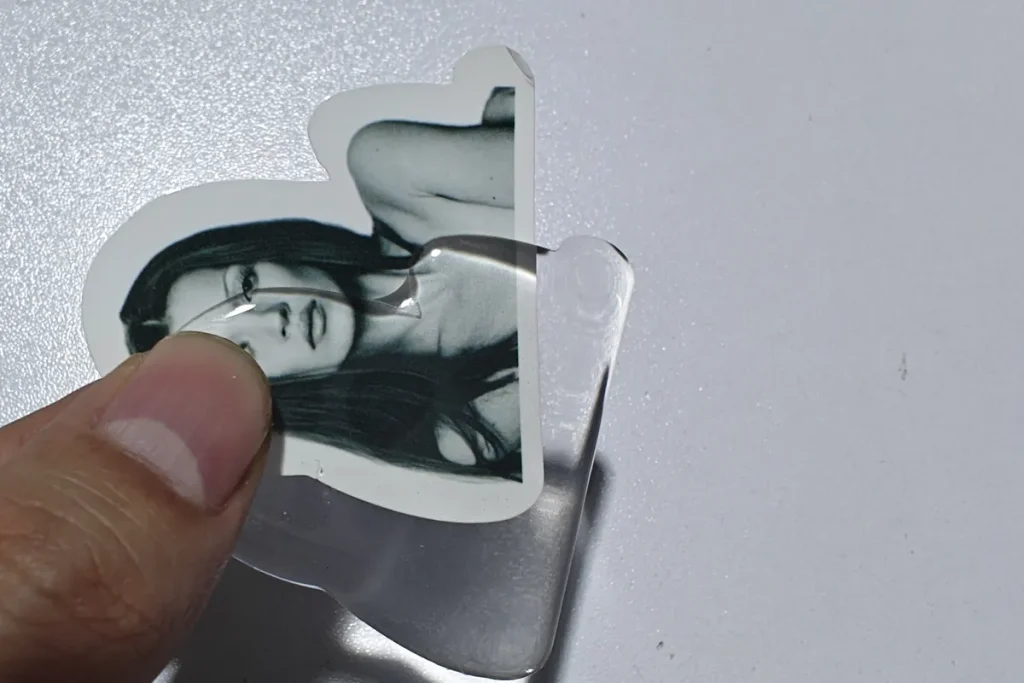
- 樹脂盛りデカール: 端部の樹脂制御、柔軟性、曲げて使用するか、屋外で使用するかを確認してください。
- 工業用ラベル: 薬品への暴露、温度、表面の清掃、長期にわたる表示の読みやすさを確認してください。
- 銘板: 量産前に、印刷インク、金属のヘアライン仕上げ、コーティング、ラミネート、密着性を確認してください。
- 自動車用エンブレム: UV、熱、洗浄、屋外での経時劣化、位置決めのリスクを、より厳しく確認してください。
製品ごとの詳しい要件は、 樹脂盛りデカール、 樹脂盛り工業用ラベル、 樹脂盛り銘板 、 自動車用エンブレム の用途別ガイドをご覧ください。
実務で使える原因調査の手順
- 症状を記録: 気泡、硬化後のべたつき、高さのばらつき、はみ出し、白濁、黄変、密着不良。
- 不良が繰り返し発生するか確認: ひとつのサンプルだけか、特定のシートだけか、特定のロットだけか、それとも毎回の生産で起こるのかを確認します。
- 装置の動作と樹脂の挙動を分けて考える: 位置ずれは装置や治具、硬化や黄変の問題は樹脂や環境に原因がある可能性が高くなります。
- 条件は一つずつ変えて試験: 樹脂、ノズル、速度、硬化条件を同時に変えると、原因の特定が難しくなります。
- 実際の材料で確認: 印刷インク、コーティング、フィルム、金属の表面仕上げ、表面の清掃によって結果が変わる場合があります。
この手順なら、実務に即して原因を調べられます。サポートを依頼する際にも、より明確な情報を伝えられます。単に「装置が動かない」と伝えるよりも、製品写真、材質、樹脂の種類、装置の型式、不良箇所の写真、生産量、現在の設定が役立ちます。
FAQ
樹脂盛りの気泡で最も多い原因は何ですか?
主な原因には、混合時の空気の巻き込み、樹脂や環境中の水分、不適切なミキサーやノズルの設定、製品表面に閉じ込められた空気があります。装置の速度も結果に影響しますが、それだけが原因であることはまれです。
硬化後も樹脂の盛り部分がべたつくのはなぜですか?
A/B混合比、スタティックミキシングまたはダイナミックミキシングの状態、樹脂の保存期限、硬化温度、実際の硬化時間を確認してください。混合比が誤っていたり混合が不十分だったりすると、待ち時間を延ばしても解決しない場合があります。
CCDビジョンで盛り高さのばらつきを直せますか?
いいえ。CCDビジョンは、吐出経路を製品の位置に合わせるためのものです。高さのばらつきは通常、吐出量、ノズルの高さ、製品の平坦度、樹脂粘度、ポンプの校正に関係しています。
樹脂が端部からはみ出すのはなぜですか?
主な原因は、樹脂量の過多、低い粘度、不十分な端部の設計、経路のオフセットの誤り、製品間隔の不足です。装置構成全体を変更する前に、吐出量を減らして端部の樹脂制御を試験してください。
樹脂の変更と装置の調整は、どちらを先に行うべきですか?
目に見える症状から確認してください。硬化、黄変、白濁、柔軟性の問題は、通常、樹脂の選定や工程管理に関係します。位置決め、繰り返し精度、経路のばらつきの問題は、通常、装置の設定、治具、プログラムの設計に関係します。
構成を変更する前の最終確認
樹脂供給元、装置の種類、生産方法を変える前に、その不良が何を示しているかを確認してください。確実な対策には、症状を正しい原因に結び付けることが重要です。原因が樹脂の挙動、製品表面、吐出設定、生産環境のどこにあるかが明確になれば、装置の選定、樹脂の試験、アクセサリーの交換も判断しやすくなります。