Primeiro, o processo
Imprimir, cortar, limpar e testar
A qualidade dos autocolantes resinados começa antes da dosagem. A impressão, a escolha da película, a conceção dos bordos e a limpeza da superfície afetam a cúpula final.
Depois, a resina
Adeque a resina epóxi ou PU às condições de utilização
Autocolantes rígidos para interior e decalques resinados flexíveis para exterior podem exigir comportamentos diferentes da resina, mesmo quando se utiliza a mesma máquina doseadora.
Por fim, a máquina
Escolha pelo layout e pelo volume
Pequenos lotes, folhas regulares e layouts mistos não exigem o mesmo nível de automatização. A máquina deve adequar-se ao padrão de produção.
Resposta rápida
Para fabricar autocolantes resinados 3D, imprime-se e corta-se a folha de autocolantes, prepara-se uma superfície limpa e aplica-se uma camada doseada de resina epóxi ou de poliuretano transparente. Deixa-se a resina escoar até ao bordo e, depois, curar para formar uma cúpula brilhante em relevo. O processo parece simples, mas a estabilidade da produção depende da escolha da resina, do material do autocolante, do layout da folha, do controlo da dosagem e das condições de cura.
A principal decisão não se limita à aplicação da resina. É também necessário determinar se o produto é adequado ao doming, qual a resina a testar e qual o nível de equipamento que se adapta ao layout e ao volume de encomendas.
Processo de produção de autocolantes resinados 3D
Um processo de doming estável começa antes da dosagem da resina. A superfície impressa, o layout do produto, o comportamento da resina e as condições de cura afetam a cúpula final.
01
Imprimir e preparar as folhas
Imprima o grafismo e confirme a compatibilidade do substrato, da tinta e do adesivo.
02
Cortar os contornos dos produtos
Corte as folhas antes do doming e mantenha espaçamento suficiente à volta de cada produto.
03
Limpar e nivelar a superfície
Remova pó, óleo e impressões digitais; depois, coloque as folhas num dispositivo de fixação nivelado.
04
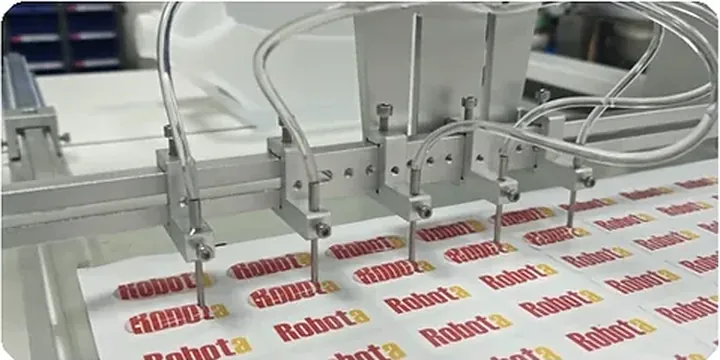
Dosear a resina
Utilize dosagem com uma ou várias cabeças, consoante o espaçamento dos produtos e o layout.
05
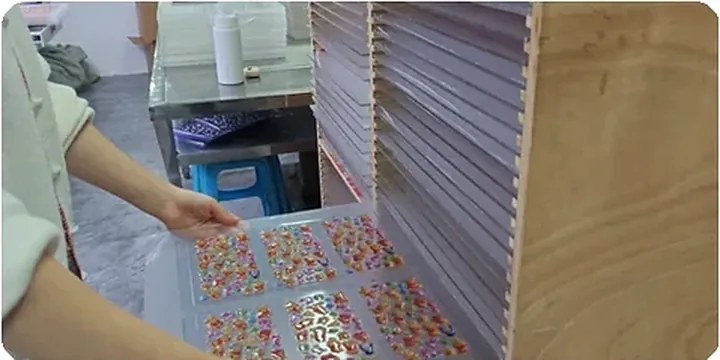
Efetuar a cura em condições controladas
Mantenha as folhas niveladas e siga a ficha técnica (TDS) da resina selecionada para definir as condições de cura.
06
Inspecionar os produtos acabados
Verifique as bolhas, o controlo nos bordos, a altura da cúpula, o estado de cura e o aspeto da superfície.
Nota sobre o processo: O tipo de resina, a temperatura, a humidade, a dimensão do produto e a altura da cúpula podem alterar os parâmetros necessários de dosagem e cura. Confirme o processo final com a TDS da resina e testes de amostras reais.
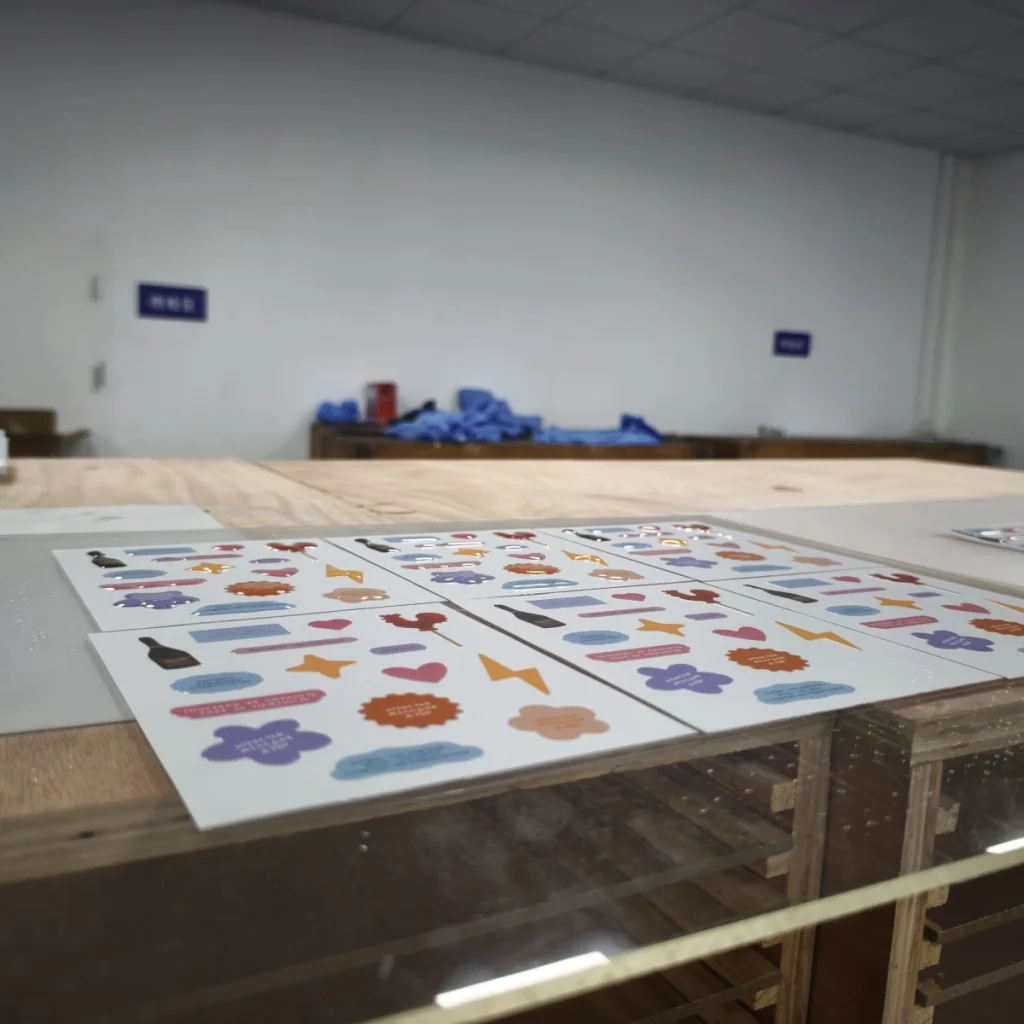
Referência de produção real: Estes exemplos mostram o mesmo processo à escala de produção: as folhas são verificadas antes da dosagem e, depois, a resina é aplicada num layout preparado e estável.
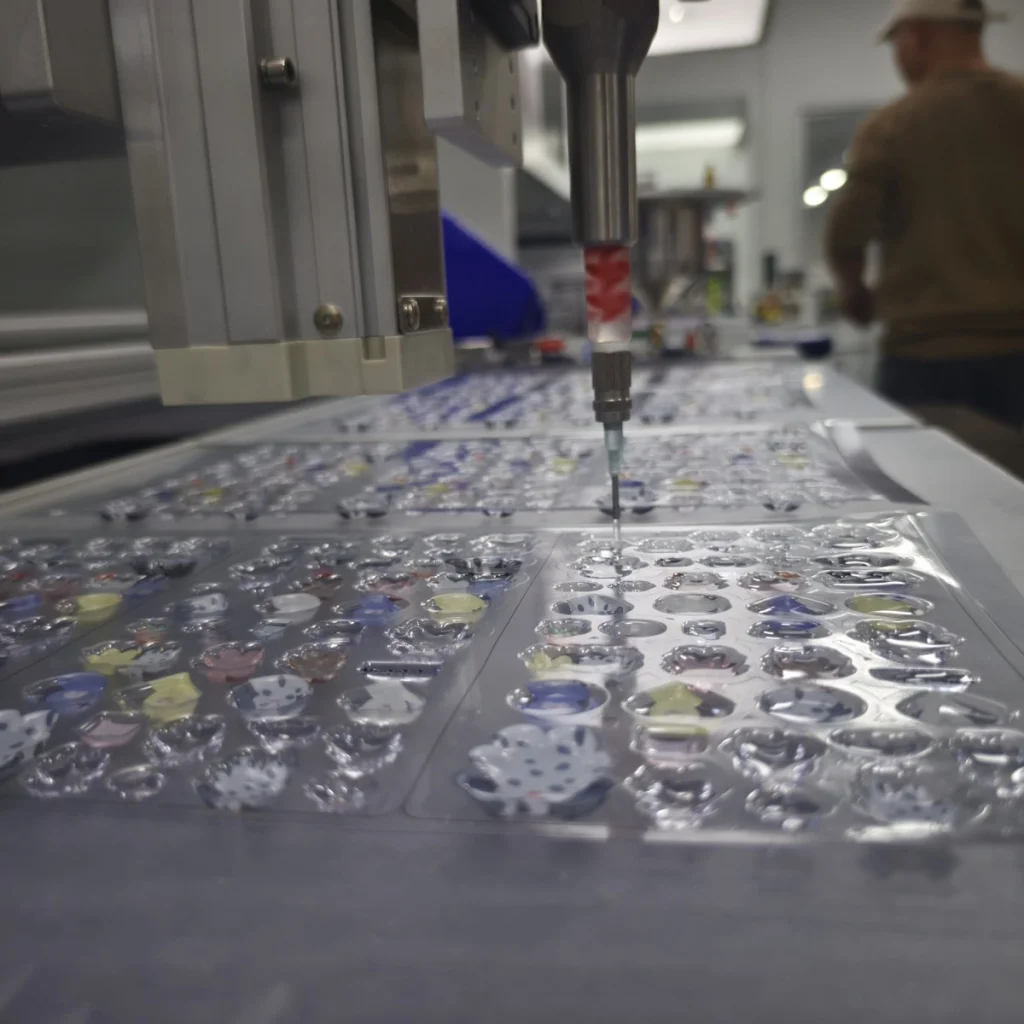
O que torna um autocolante adequado ao doming
Nem todos os autocolantes são adequados ao acabamento com resina. A resina precisa de um bordo bem definido, de tensão superficial adequada e de espaçamento suficiente entre produtos para formar uma lente em relevo sem transbordar para a peça seguinte.
- Contorno bem definido: o autocolante impresso deve ter um bordo ou uma linha de corte definidos que ajudem a conter a resina.
- Superfície estável: as películas, tintas e laminados devem permitir o molhamento da superfície pela resina, sem crateras, turvação ou aderência deficiente.
- Espaçamento suficiente: produtos demasiado próximos aumentam o risco de união por resina e de transbordamento.
- Altura de cúpula adequada: a maioria dos autocolantes resinados precisa de uma superfície em relevo controlada, e não da camada de resina mais alta possível.
- Ambiente de utilização conhecido: autocolantes de marca para interior, decalques resinados para exterior e etiquetas flexíveis não devem ser testados com os mesmos pressupostos.
Se estiver a planear um tipo específico de produto, compare os guias de aplicação de decalques resinados, etiquetas industriais resinadas, placas de identificação resinadas e emblemas automóveis.
Escolha a resina antes de aumentar a escala de produção
A resina é mais do que um revestimento transparente. Determina o toque da cúpula acabada, o seu envelhecimento e a sua resistência na utilização real. A resina epóxi é frequentemente mais fácil de utilizar em produtos de interior, rígidos e comuns. A resina de poliuretano é frequentemente considerada para produtos de exterior, flexíveis ou expostos a UV. A escolha final deve ser confirmada com amostras reais.
Resina epóxi
Bom ponto de partida para autocolantes rígidos de interior
Utilize-a quando o produto precisar de uma cúpula transparente e brilhante e as principais preocupações forem a estabilidade da produção, o custo e a facilidade de processamento.
Resina PU
A testar para produtos de exterior ou flexíveis
Utilize-a quando a exposição solar, a flexão, as películas flexíveis ou a durabilidade no exterior forem mais importantes do que condições de processo mais simples.
Teste de amostras
Necessário quando a superfície é desconhecida
Tintas, películas, revestimentos e laminados diferentes podem alterar o molhamento, a aderência, a transparência e os resultados de cura.
Para aprofundar a escolha da resina, consulte o centro de resinas para doming e o guia de comparação entre resinas epóxi e de poliuretano para doming. Se já surgirem defeitos nos testes, consulte o guia de resolução de problemas de doming com resina.
Escolha a máquina pelo padrão de produção
A máquina deve adequar-se à disposição dos autocolantes e à frequência de repetição dos trabalhos. Uma máquina mais avançada não é automaticamente a melhor escolha se o layout do produto não a exigir.
PJ180 semiautomática
Amostras e produtos que mudam frequentemente
Mais indicada quando os tipos de produto mudam com frequência, as encomendas são pequenas ou ainda é necessário confirmar a resina, a altura da cúpula e a estabilidade básica do processo.
Automática de 3 eixos
Folhas regulares e encomendas repetidas
Mais indicada quando os layouts dos autocolantes são estáveis, o espaçamento dos produtos é consistente e os percursos de dosagem guardados podem ser repetidos entre lotes.
Visão CCD
Layouts mistos e risco de posicionamento
Mais indicada quando as posições dos produtos ou da impressão variam para além das possibilidades práticas de controlo por fixação, ou quando alterações frequentes de desenho tornam mais útil a edição de percursos no ecrã. Orifícios ou recortes, por si só, não exigem CCD.
Se não tiver a certeza do nível adequado, comece pelo centro de seleção de máquinas de doming. Para uma comparação mais detalhada, leia como escolher a máquina de doming adequada para autocolantes, o guia de compra de máquinas automáticas de 3 eixos e o guia de visão CCD.
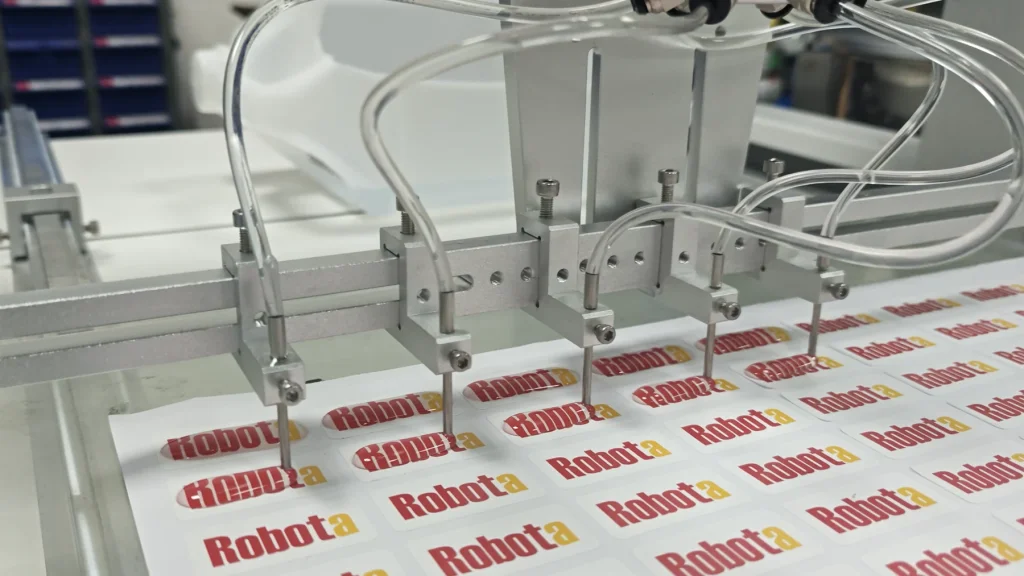
Verificações de qualidade antes de encomendas em grande volume
Uma amostra com bom aspeto logo após a dosagem pode ainda falhar depois da cura ou durante a utilização. Antes de aumentar a escala de produção, verifique o resultado sob vários aspetos.
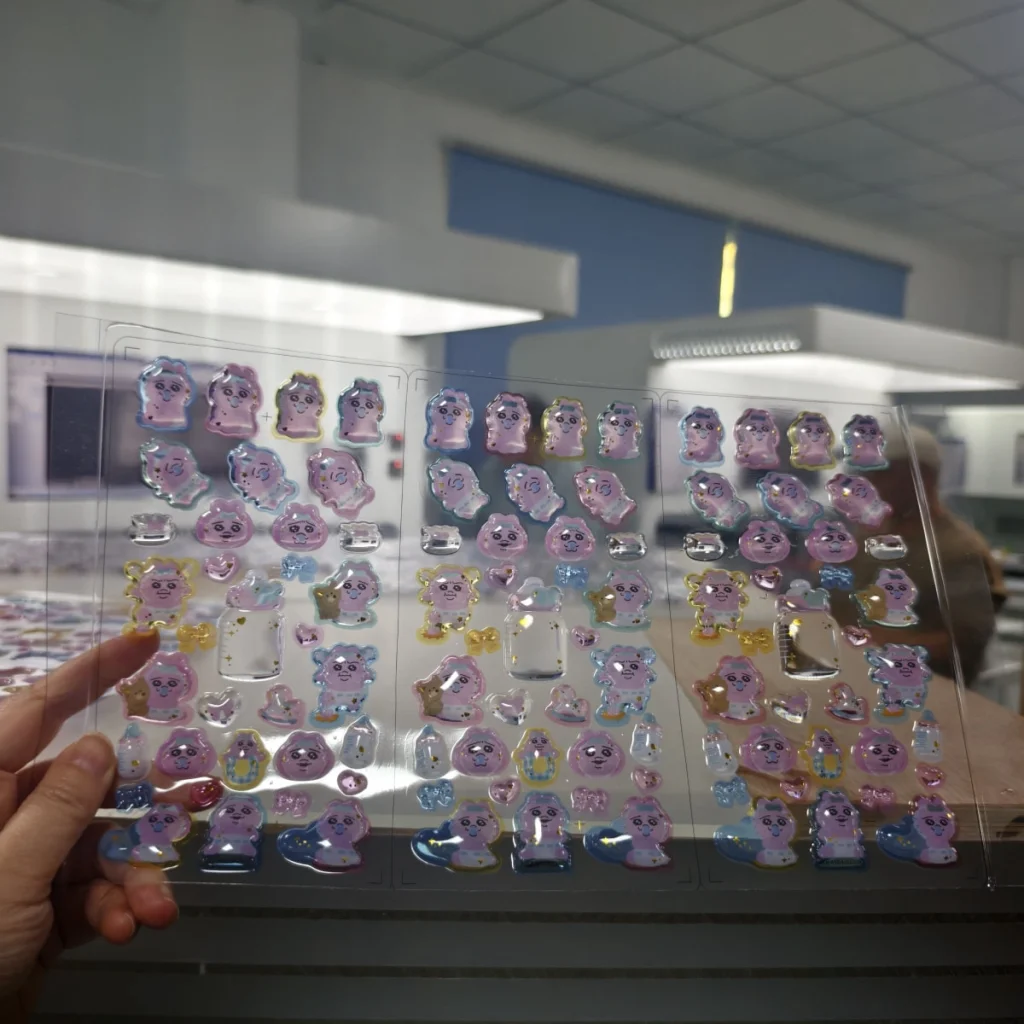
- Controlo de bolhas: procure bolhas internas, micro-orifícios na superfície e ar retido junto aos bordos.
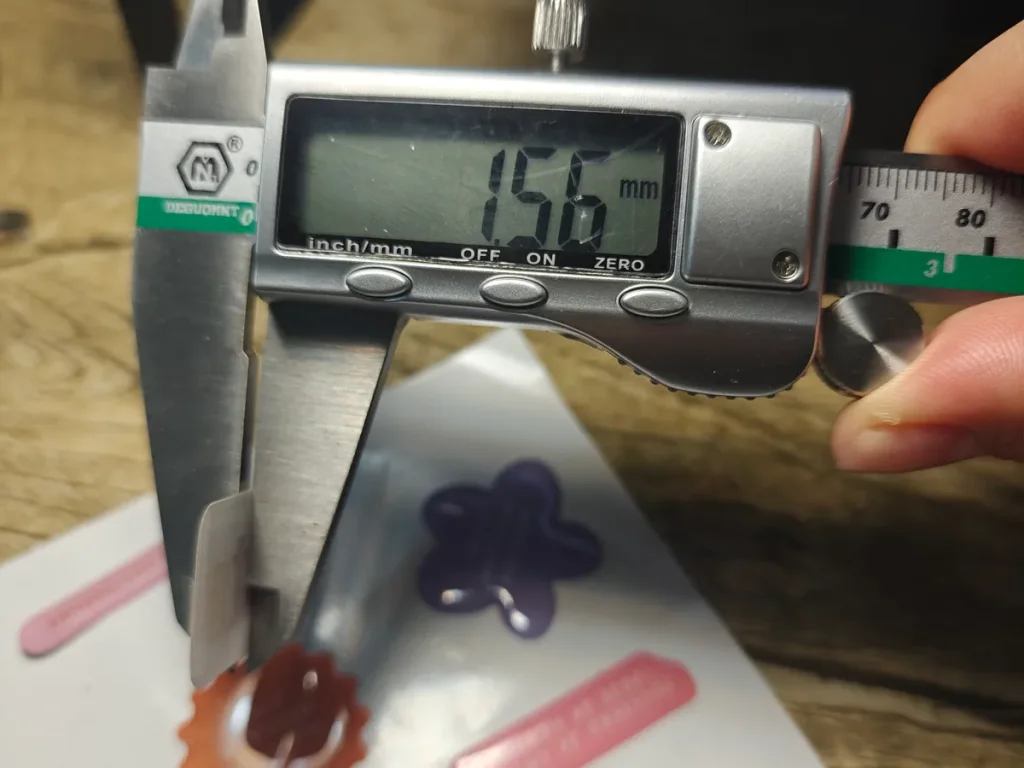
- Altura da cúpula: meça se a altura é consistente ao longo da folha e entre amostras repetidas.
- Controlo nos bordos: confirme que a resina fica contida no bordo, sem transbordar, unir produtos adjacentes ou deixar cantos com espessura insuficiente.
- Acabamento superficial: verifique a transparência, o brilho, a turvação, as crateras, a textura de casca de laranja e a contaminação por pó.
- Resultado da cura: confirme a fase de cura, a dureza e a flexibilidade especificadas. Investigue pegajosidade, baixa dureza ou fragilidade inesperadas.
- Testes de utilização: verifique a flexão, a exposição no exterior, o desgaste por manuseamento ou o contacto com produtos químicos, se o produto o exigir.
Estas verificações são especialmente relevantes para decalques resinados de exterior, etiquetas industriais, emblemas automóveis e produtos de marca de elevado valor. Reduzem a probabilidade de uma amostra bonita dar origem a uma encomenda cuja produção seja instável.
Erros comuns de produção
- Escolher a máquina antes de testar a resina: a máquina não consegue resolver por completo problemas de amarelamento, cura, aderência ou flexibilidade.
- Utilizar uma única amostra para aprovar todo o processo: teste mais do que uma dimensão de produto, um lote de material e uma superfície impressa.
- Ignorar o layout da folha: uma colocação irregular pode tornar pouco fiável um percurso normal de 3 eixos, mesmo quando a resina é adequada.
- Aumentar a velocidade demasiado cedo: aumentar a produção antes de estabilizar o volume, a cura e o controlo nos bordos aumenta normalmente o refugo.
- Não planear as peças sobresselentes: misturadores, bicos, mangueiras ou componentes de aquecimento desgastados podem causar caudal irregular e defeitos.
Para manter a estabilidade da produção após a compra, a página de acessórios para máquinas de doming explica que peças afetam o caudal de resina, o tempo de paragem e a manutenção.
Perguntas frequentes
Posso fabricar autocolantes resinados 3D à mão?
Pode fazer algumas amostras à mão, mas é difícil manter uma produção estável, porque o volume de resina, o controlo do percurso e a altura da cúpula dependem muito do operador. Uma máquina semiautomática é normalmente um melhor ponto de partida para pequenos lotes e testes de amostras.
Preciso de resina epóxi ou de poliuretano?
Para autocolantes rígidos de interior, começa-se frequentemente pela resina epóxi. Autocolantes de exterior, flexíveis ou expostos a UV exigem frequentemente testes com resina de poliuretano. A resposta mais segura depende do material do produto, do ambiente de utilização e do resultado das amostras.
Qual é a melhor máquina para folhas regulares de autocolantes?
Uma máquina de doming automática de 3 eixos é normalmente adequada quando o layout é regular, o espaçamento é estável e as encomendas repetidas justificam programas de dosagem guardados. Se a colocação variar ou forem comuns desvios da impressão, a visão CCD pode ser a opção mais segura.
Porque têm bolhas os meus autocolantes resinados?
As bolhas podem resultar da mistura da resina, da humidade, de ar retido, da contaminação da superfície, da regulação do bico ou das condições de cura. Verifique o manuseamento da resina e a preparação da superfície antes de assumir que a velocidade da máquina é o único problema.
Devo testar amostras antes de comprar uma máquina?
Sim, sobretudo se o material, o tipo de resina, a altura da cúpula ou o ambiente de utilização ainda não estiverem confirmados. Os testes de amostras ajudam a decidir o tipo de máquina, a seleção de resina, os acessórios e os parâmetros de produção antes de um investimento maior.
Lógica final de produção
Fabricar autocolantes resinados 3D exige definir um processo, e não apenas comprar uma máquina. Primeiro, confirme se o material e o layout dos autocolantes são adequados ao doming. Depois, teste resina epóxi ou de poliuretano de acordo com o ambiente de utilização. Por fim, escolha equipamento semiautomático, de 3 eixos ou com CCD em função do volume, da estabilidade do layout e do risco de posicionamento. Esta sequência aumenta a probabilidade de obter uma produção estável, em comparação com escolher a máquina apenas pelo preço ou pelo nível de automatização.