Bolle
Controlla prima aria, umidità e miscelazione
Non attribuire subito il problema alla velocità della macchina. Le bolle derivano solitamente da aria intrappolata, umidità, gestione della resina o miscelazione instabile.
Resina che resta appiccicosa
Controlla il rapporto e le condizioni di indurimento
Cupole insolitamente morbide o appiccicose possono indicare errori nel rapporto di miscelazione, miscelazione incompleta, bassa temperatura, resina invecchiata o stime errate del tempo di indurimento.
Altezza irregolare
Controlla volume, quota Z e planarità della superficie
Quando l’altezza della cupola varia sul foglio, la causa può essere la calibrazione della pompa, l’altezza dell’ugello, la planarità del prodotto o la deriva della viscosità della resina.
Risposta rapida
La maggior parte dei difetti del doming con resina è riconducibile a quattro aree: scelta della resina, superficie del materiale, configurazione del dosaggio o ambiente di produzione. Una macchina migliore può migliorare il movimento e la ripetibilità, ma non risolve automaticamente bolle, indurimento difettoso, ingiallimento o mancata adesione se il processo di lavorazione della resina è errato.
Usa questa guida per una prima diagnosi prima di cambiare macchina, fornitore di resina o impostazioni di produzione. Parti dal difetto visibile, verifica prima le cause più semplici da controllare e poi conferma la soluzione con campioni reali.
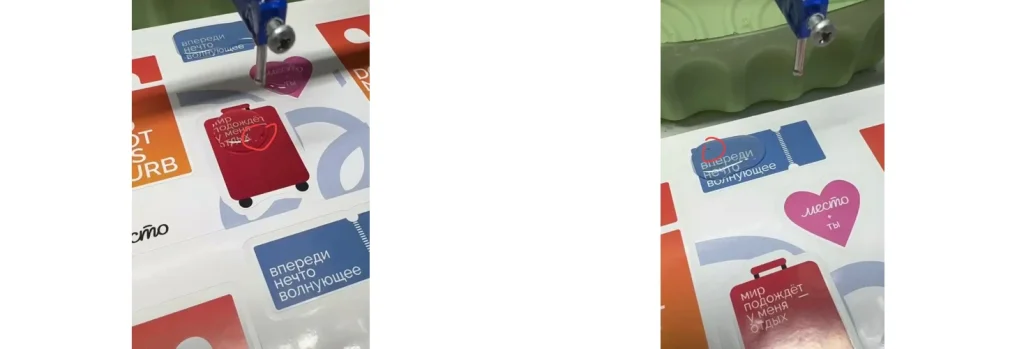
Parti dal difetto, non dalla macchina
Un errore comune negli acquisti è considerare ogni difetto un problema della macchina. La macchina conta, ma difetti diversi hanno origine in parti diverse del processo.
- La macchina controlla: percorso di dosaggio, velocità, quota Z, ripetibilità del movimento, erogazione della pompa e stabilità del posizionamento.
- La resina determina: comportamento durante l’indurimento, rilascio delle bolle, durezza, flessibilità, resistenza ai raggi UV, controllo ai bordi e brillantezza finale.
- Il prodotto determina: adesione superficiale, planarità, compatibilità dell’inchiostro, geometria dei bordi e scorrimento della resina vicino al contorno.
- L’ambiente determina: temperatura, umidità, polvere, esposizione all’umidità e uniformità dell’indurimento.
Se stai ancora scegliendo tra resina epossidica e poliuretanica, consulta la guida al confronto tra resina epossidica e poliuretanica per doming. Se il problema riguarda la disposizione dei prodotti o il tipo di macchina, parti dalla guida alla scelta della macchina per doming.
Tabella per una diagnosi rapida
| Problema visibile | Primi controlli | Possibile intervento |
|---|---|---|
| Bolle d’aria all’interno della cupola | Umidità, aria introdotta durante la miscelazione, degasaggio della resina, configurazione del miscelatore dinamico, pressione di dosaggio | Controlla la gestione della resina prima di aumentare la velocità della macchina. |
| Bolle superficiali o microfori | Contaminazione del substrato, polvere, aria intrappolata sulla superficie stampata, viscosità della resina | Migliora la pulizia, i test sulla superficie e lo scorrimento della resina. |
| Resina appiccicosa o morbida dopo l’indurimento | Rapporto A/B, condizioni del miscelatore, età della resina, temperatura, tempo di indurimento | Verifica il rapporto e le condizioni di indurimento prima di cambiare tipo di resina. |
| Altezza irregolare della cupola | Altezza dell’ugello, erogazione della pompa, planarità del prodotto, attrezzatura di posizionamento del foglio, deriva della viscosità | Ricalibra il volume dosato e verifica la quota Z sull’intero foglio. |
| Fuoriuscita sul bordo | Volume dosato, geometria del bordo, viscosità della resina, distanza tra i prodotti | Riduci il volume, regola lo scostamento del percorso o testa una resina con una migliore tenuta ai bordi. |
| Ingiallimento o velatura | Formulazione della resina, esposizione ai raggi UV, miscelazione, condizioni di indurimento, compatibilità dei materiali | Rivedi la scelta della resina ed esegui prove di invecchiamento su campioni reali. |
| Scarsa adesione o distacco | Inchiostro, rivestimento, film, finitura metallica, pulizia della superficie, condizioni di indurimento | Testa l’adesione sul materiale effettivamente utilizzato in produzione, non solo su una piastrina di prova. |
Difetti comuni e cosa indicano di solito
Bolle d’aria
Di solito un problema di gestione della resina
Verifica se durante la miscelazione viene introdotta aria, se la resina ha assorbito umidità, se la configurazione del miscelatore dinamico è adatta e se è necessario il degasaggio sottovuoto.
Indurimento incompleto
Di solito un problema di rapporto o indurimento
Verifica il rapporto A/B, le condizioni del miscelatore, la temperatura del serbatoio, la durata di conservazione della resina e il tempo di indurimento. Una cupola ancora liquida può avere un bell’aspetto e risultare comunque difettosa se la reazione chimica non si completa.
Variazioni di altezza
Di solito un problema di volume o superficie
Se lo stesso programma produce altezze diverse, controlla la planarità del prodotto, la stabilità dell’attrezzatura di posizionamento, la distanza dell’ugello, l’erogazione della pompa e la viscosità della resina nel tempo.
Ingiallimento
Di solito un problema di resina e ambiente
Le decalcomanie da esterno, i componenti automobilistici e le etichette esposte al sole dovrebbero essere testati per la resistenza ai raggi UV, senza presumere che una sola resina funzioni per ogni prodotto.
Per la scelta della resina, la guida alle resine per doming spiega come le resine epossidiche e poliuretaniche si adattano a prodotti diversi. Per la stabilità produttiva possono essere importanti anche accessori come miscelatori, ugelli, tubi flessibili, componenti di riscaldamento e ricambi. Consulta la pagina degli accessori per macchine per doming quando i difetti sono collegati a componenti di dosaggio usurati o instabili.
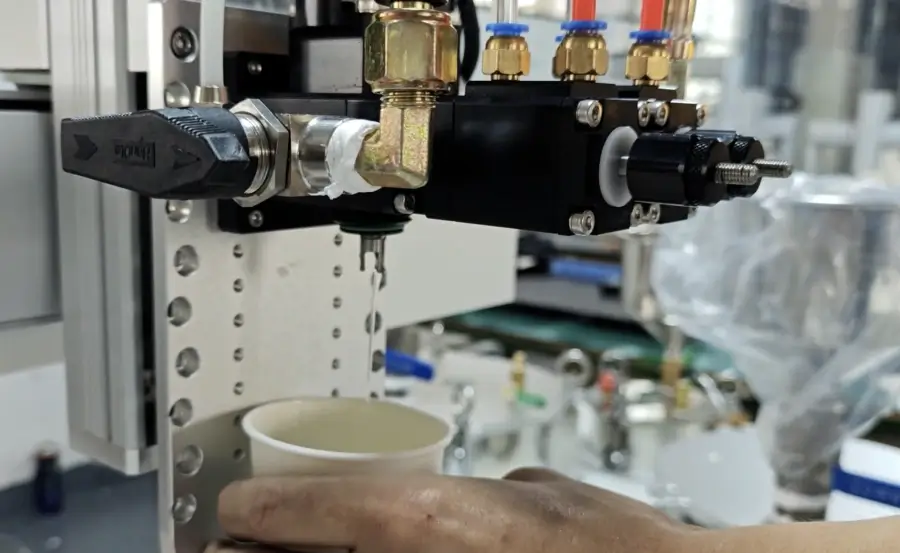
Quando il vero problema è la configurazione della macchina
Alcuni difetti derivano effettivamente dalla configurazione della macchina. È essenziale individuare quale parte della macchina è collegata al difetto visibile.
- Macchine semiautomatiche: il movimento manuale dell’operatore può causare percorsi irregolari, accumuli dovuti a erogazioni sovrapposte e altezze non uniformi della cupola. Restano utili per campioni e piccoli lotti, ma non sono ideali quando la capacità di gestire una produzione ripetitiva diventa il collo di bottiglia.
- Macchine automatiche a 3 assi: i fogli regolari beneficiano di percorsi salvati e di una quota Z stabile. Se i prodotti sono disposti in modo costante, l’automazione può ridurre le variazioni dovute al movimento umano.
- Macchine con visione CCD: l’allineamento tramite telecamera aiuta quando le variazioni di posizione dei prodotti o della stampa non sono gestibili con un’attrezzatura di posizionamento adatta alla produzione. La sola presenza di fori o aperture sagomate non richiede la visione CCD. Il sistema CCD, da solo, non risolve problemi di indurimento della resina, ingiallimento o bolle.
Se il difetto compare solo quando aumenta il volume di produzione, confronta la macchina semiautomatica PJ180, la macchina automatica per doming a 3 assi e la macchina per doming con visione CCD. Scegli in base al collo di bottiglia effettivo, non soltanto al modello più avanzato.
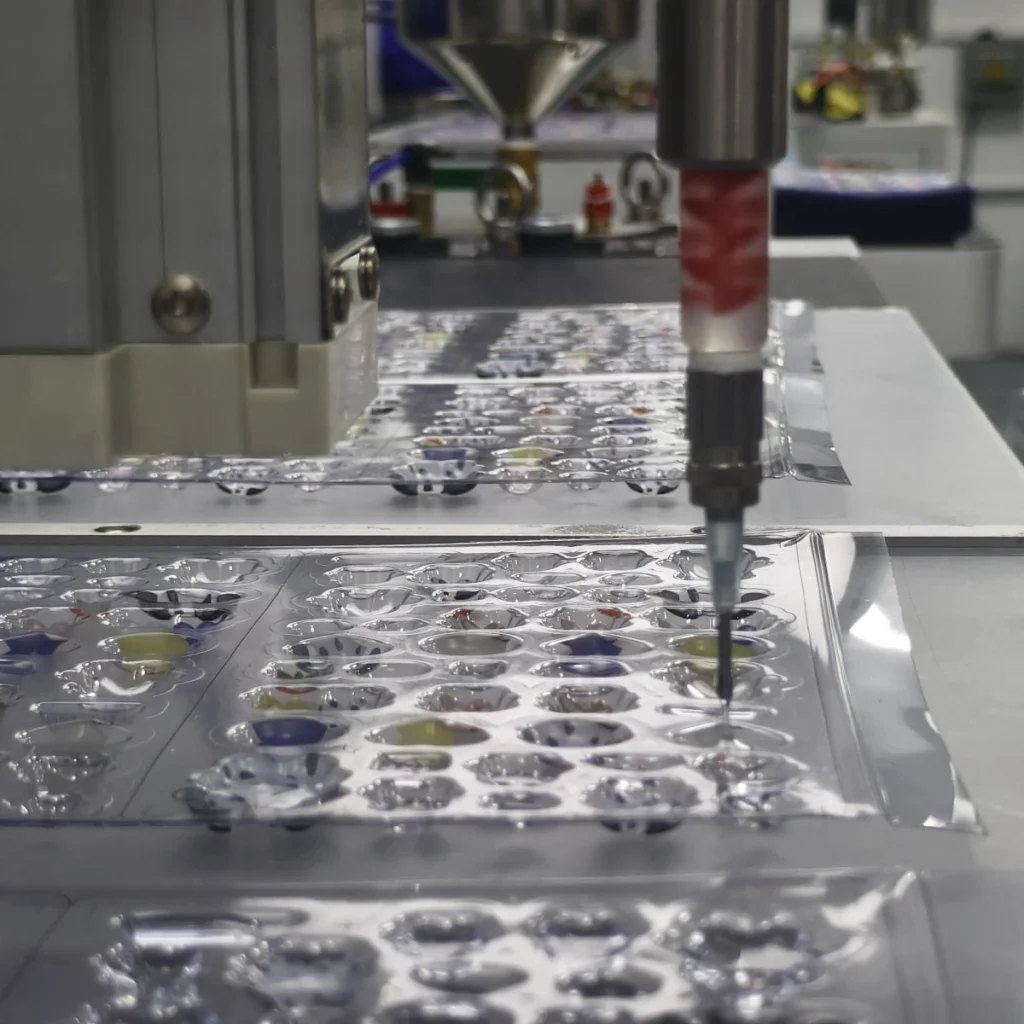
Controlli specifici per applicazione
Lo stesso difetto può avere implicazioni diverse a seconda del prodotto. Una bolla su un piccolo distintivo da interno non comporta lo stesso rischio di una bolla su un’etichetta industriale di avvertenza destinata all’esterno.
- Decalcomanie resinate: verifica il controllo della resina lungo i bordi, la flessibilità e se la decalcomania verrà piegata o utilizzata all’esterno.
- Etichette industriali: verifica l’esposizione a sostanze chimiche, la temperatura, la pulizia della superficie e la leggibilità a lungo termine.
- Targhette: verifica inchiostro di stampa, metallo spazzolato, rivestimento, laminazione e adesione prima della produzione in grandi quantità.
- Emblemi per veicoli: verifica con maggiore rigore l’esposizione ai raggi UV, il calore, i lavaggi, l’invecchiamento all’esterno e i rischi di posizionamento.
Le guide applicative per decalcomanie resinate, etichette industriali resinate, targhette resinate e emblemi per veicoli forniscono requisiti più specifici per i prodotti.
Una procedura pratica di diagnosi
- Registra il difetto: bolle, resina che resta appiccicosa, variazioni di altezza, fuoriuscite, velatura, ingiallimento o scarsa adesione.
- Verifica se il difetto si ripete: su un campione, un foglio, un lotto o a ogni ciclo di produzione.
- Distingui il movimento della macchina dal comportamento della resina: gli errori di posizionamento rimandano alla macchina e all’attrezzatura di posizionamento; l’indurimento e l’ingiallimento rimandano più spesso alla resina e all’ambiente.
- Testa una variabile alla volta: cambiare contemporaneamente resina, ugello, velocità e condizioni di indurimento rende più difficile individuare la causa.
- Verifica sul materiale reale: inchiostro di stampa, rivestimento, film, finitura metallica e pulizia della superficie possono cambiare il risultato.
Questa procedura mantiene la diagnosi concreta. Aiuta anche a fornire informazioni più chiare quando chiedi assistenza: foto del prodotto, materiale, tipo di resina, modello della macchina, foto del difetto, volume di produzione e impostazioni attuali sono più utili di una semplice segnalazione che la macchina non funziona.
FAQ
Qual è la causa più comune delle bolle nel doming con resina?
Tra le cause comuni rientrano aria intrappolata durante la miscelazione, umidità nella resina o nell’ambiente, configurazione non adatta del miscelatore o dell’ugello e aria intrappolata sulla superficie del prodotto. La velocità della macchina può influire sul risultato, ma raramente è l’unica causa.
Perché la mia cupola di resina è ancora appiccicosa dopo l’indurimento?
Controlla il rapporto A/B, le condizioni della miscelazione statica o dinamica, la durata di conservazione della resina, la temperatura di indurimento e il tempo effettivo di indurimento. Se il rapporto è errato o la miscelazione è incompleta, aspettare più a lungo potrebbe non risolvere il problema.
La visione CCD può correggere l’altezza irregolare della cupola?
No. La visione CCD aiuta ad allineare il percorso di dosaggio alla posizione del prodotto. Le variazioni di altezza sono solitamente legate al volume dosato, all’altezza dell’ugello, alla planarità del prodotto, alla viscosità della resina o alla calibrazione della pompa.
Perché la resina fuoriesce oltre il bordo?
Le cause comuni sono una quantità eccessiva di resina, una bassa viscosità, una geometria del bordo poco efficace, uno scostamento errato del percorso o una distanza insufficiente tra i prodotti. Riduci il volume e testa il controllo ai bordi prima di cambiare l’intera configurazione della macchina.
Dovrei prima cambiare resina o regolare la macchina?
Parti dal difetto visibile. Indurimento, ingiallimento, velatura e flessibilità rimandano solitamente alla scelta della resina e al controllo del processo. Posizionamento, ripetibilità e percorsi irregolari rimandano solitamente alla configurazione della macchina, all’attrezzatura di posizionamento o alla progettazione del programma.
Controllo finale prima di cambiare la configurazione
Prima di cambiare fornitore di resina, tipo di macchina o metodo di produzione, verifica cosa indica davvero il difetto. Le soluzioni più affidabili derivano dal collegare il difetto alla causa corretta: comportamento della resina, superficie del prodotto, configurazione del dosaggio o ambiente di produzione. Una volta chiarito questo punto, scegliere la macchina, testare la resina e sostituire gli accessori diventa molto più semplice.