
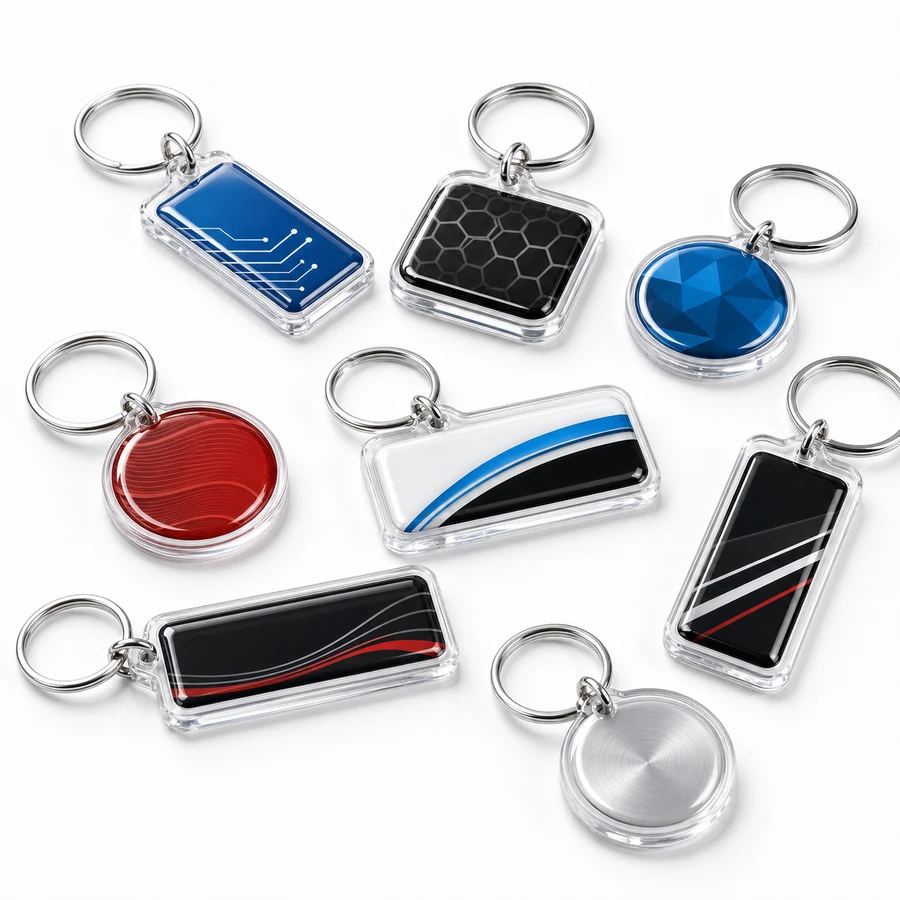
Образцы / меняющиеся брелоки
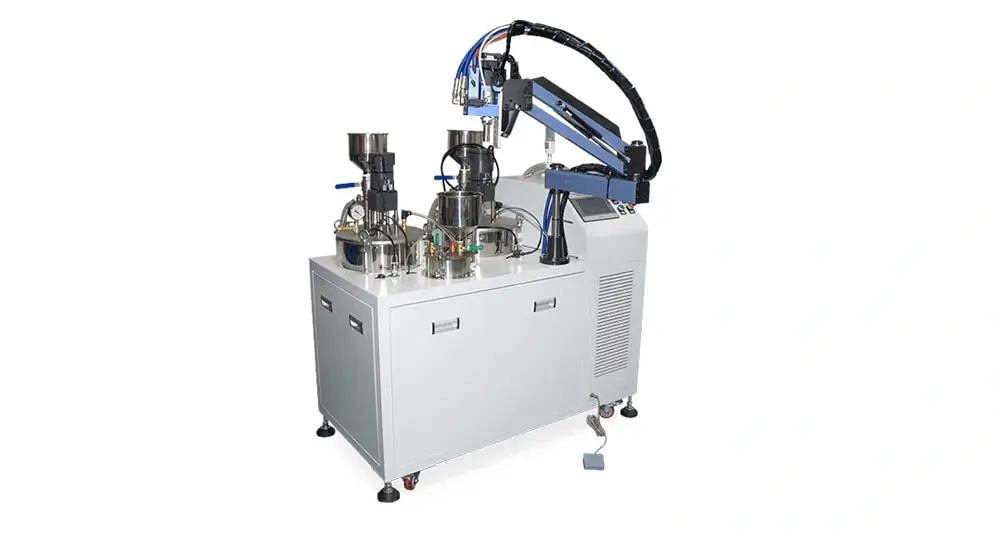
Полуавтоматическая машина для заливки смолой
Ручное управление траекторией для образцов, малых партий и меняющихся дизайнов брелоков.
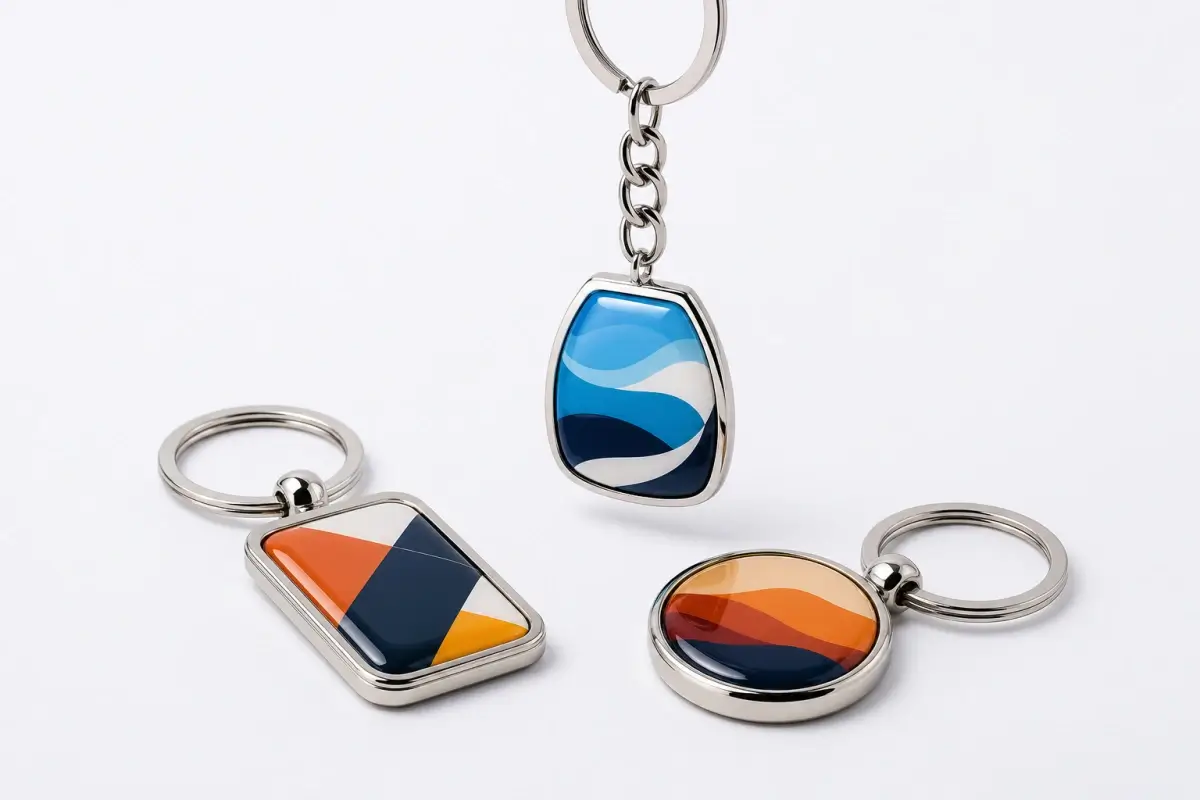
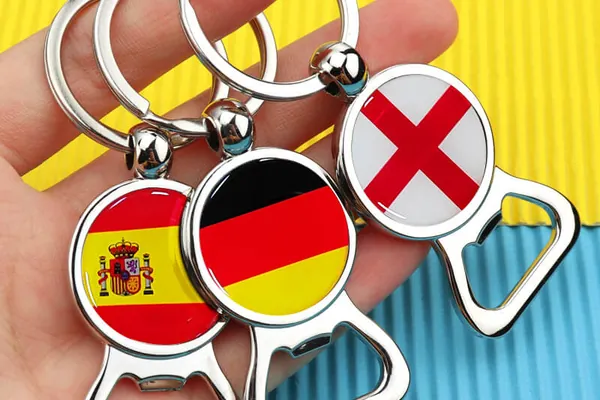
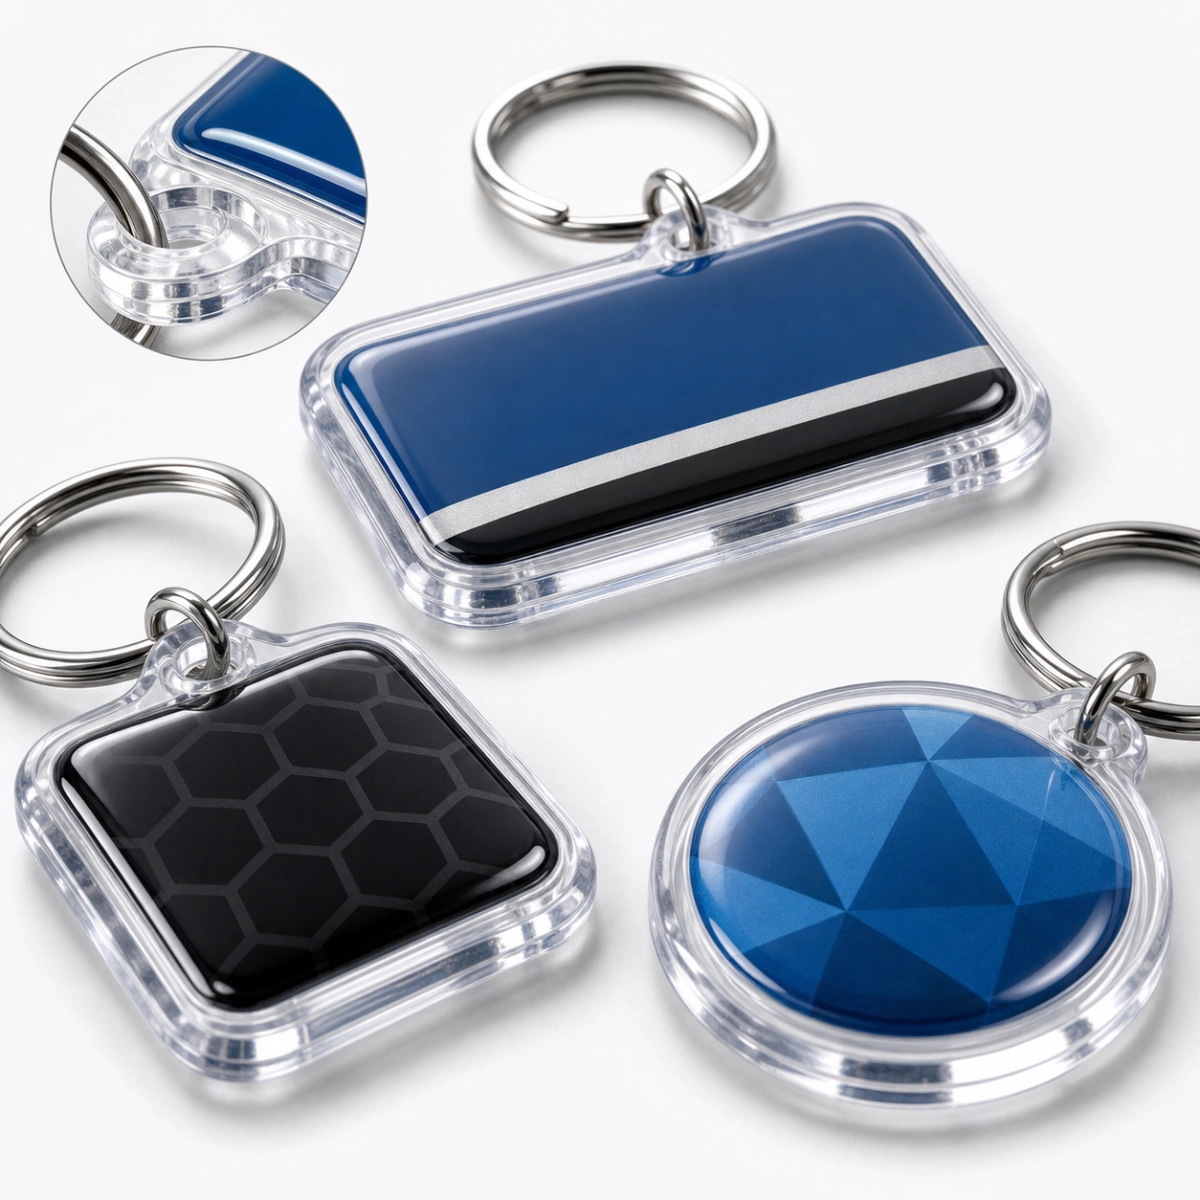
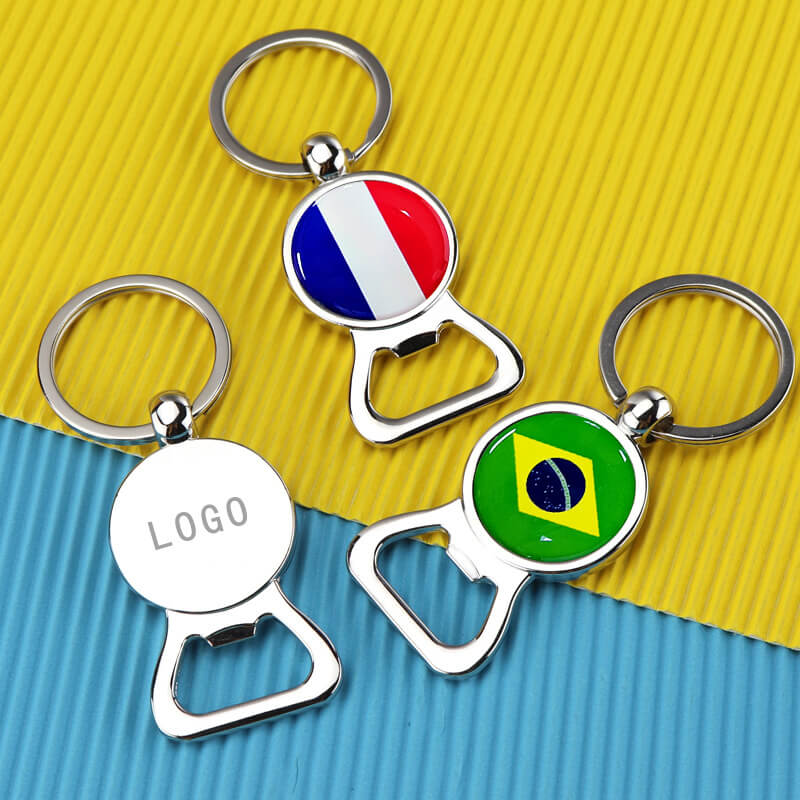
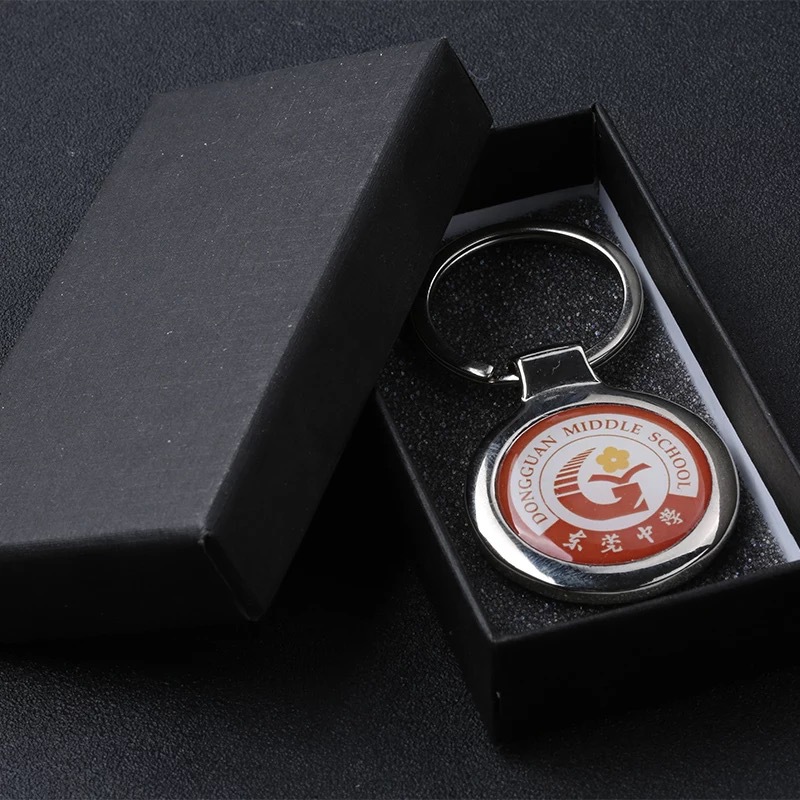
Производите глянцевые объёмные брелоки, акриловые и металлические бирки для ключей, а также сувенирные аксессуары. Перед покупкой подберите машину с учётом материала, расположения отверстий, повторяемости раскладки листа, объёма заказа и требуемой высоты заливки.
| Требование | Варианты / диапазон | Примечания |
|---|---|---|
|
Материал брелока
|
Акрил, PVC, PET, PC, металлическая вставка, ABS, плёнка с печатью или заготовки с покрытием | Перед производством поверхность должна быть чистой и сухой, а адгезия смолы к ней — проверена. |
|
Отделка поверхности
|
Печать, покрытие, ламинирование, прозрачный акрил, цветная вставка или текстурированная поверхность | Краска, покрытие, пыль и защитная плёнка могут влиять на адгезию и прозрачность. |
|
Форма / раскладка
|
Листы с регулярной раскладкой, отверстия, прорези, разные брелоки, овалы, круги или свободное размещение | Перед выбором оснастки и настройкой траектории уточните положение отверстий, расстояние до края и возможность повторяемого позиционирования каждой заготовки с помощью оснастки или листа. |
|
Объём производства
|
Образцы, небольшие партии на заказ, повторные заказы на подарочную продукцию или большие объёмы листовой продукции | Уточните размер партии, характер повторных заказов и частоту смены дизайна: от них зависят оснастка, настройка траектории и организация загрузки. |
|
Тип смолы
|
Эпоксидная или полиуретановая смола | Выбирайте с учётом твёрдости, гибкости, ударостойкости, воздействия ультрафиолета (UV) и условий эксплуатации. |
|
Высота заливки
|
Обычно 0.8 mm — 4 mm, с регулировкой в зависимости от размера брелока и формы кромки | Для более высокой заливки необходимы стабильное удержание смолы в пределах кромки и подходящая вязкость смолы. |
|
Условия эксплуатации
|
Подарочная продукция, сувенирные брелоки, повседневное ношение, использование на улице или рекламные сувениры | Для брелоков, которые часто берут в руки или используют на улице, могут потребоваться полиуретановая смола и испытания образцов на старение. |
Ручное управление траекторией для образцов, малых партий и меняющихся дизайнов брелоков.
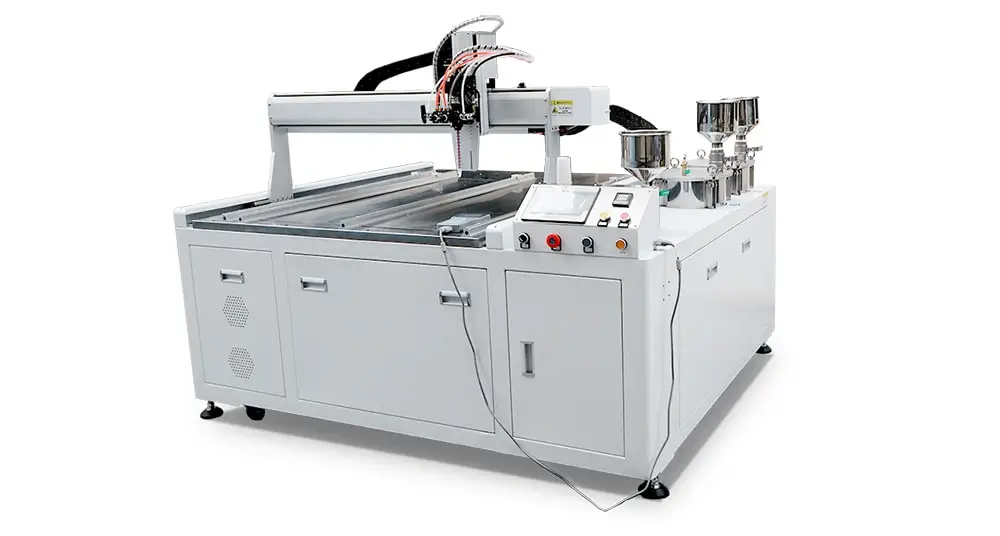
Сохранённые траектории для повторяемой загрузки, включая повторяемые отверстия и прорези.
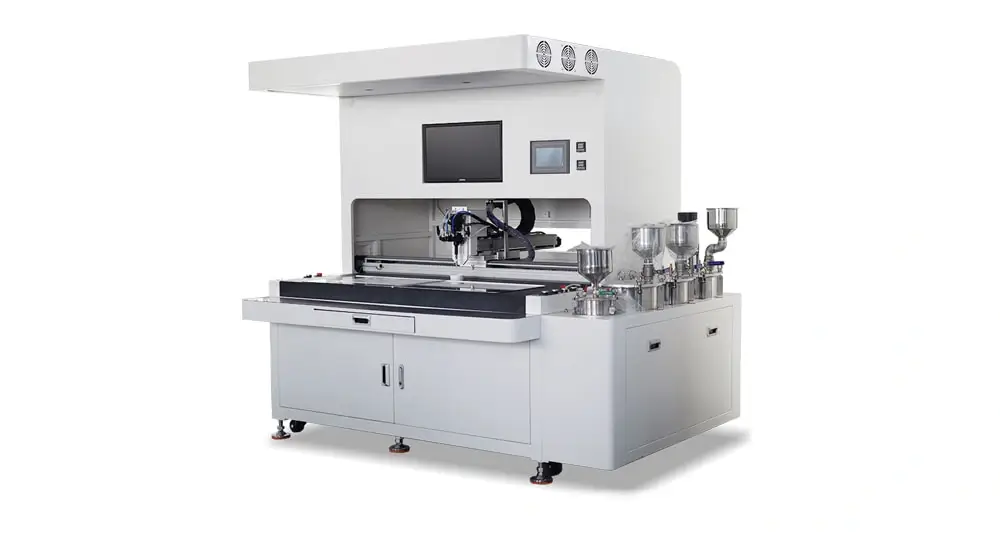
Коррекция по камере компенсирует подтверждённые отклонения в размещении; редактирование траекторий на экране помогает при переналадке под изделия со сложными контурами.
| Задача производства брелоков | Главный критерий выбора | Рекомендуемая конфигурация | Смола для первоначальных испытаний | Почему подходит |
|---|---|---|---|---|
| Образцы / меняющийся дизайн | Небольшой объём и частая смена макетов | Полуавтоматическая PJ180 | Эпоксидная или PU-смола после испытаний материала | Гибкость на старте и простая переналадка |
| Стабильная регулярная раскладка / оснастка | Повторяемое положение и стабильная загрузка; для отверстий и прорезей можно использовать сохранённую траекторию | Настольная 3-осевая машина или DJ771 — в зависимости от размера листа, доступного места и целевой производительности | Эпоксидная или PU-смола в зависимости от условий обращения с изделием | Повторяемая загрузка и повторное использование траекторий |
| Нестабильное размещение / частая переналадка под сложные контуры | Измеренные отклонения в размещении после испытаний оснастки или частая смена траекторий для сложных контуров | SJ4060 с системой зрения CCD | Эпоксидная или PU-смола в зависимости от материала и применения | Коррекция по камере компенсирует измеренные отклонения; инструменты работы с траекториями на экране могут упростить переналадку под сложные контуры |
Предоставьте образцы или чертежи брелоков, укажите материал, положение отверстий, тип печати или покрытия и условия эксплуатации.
На ваших образцах брелоков мы проверяем прозрачность смолы, адгезию, отверждение и качество поверхности.
Мы точно настраиваем объём смолы и траекторию дозирования вокруг отверстий, прорезей и краёв брелока.
Получите видео испытаний, отчёт и рекомендацию по выбору машины и смолы.
*Ваши данные будут храниться в строгой конфиденциальности.
Эпоксидную смолу стоит рассмотреть в первую очередь для многих акриловых или металлических брелоков; прозрачность и твёрдость зависят от конкретного состава. Если важны гибкость, ударостойкость, эксплуатация на улице или частый контакт с руками, испытайте подходящий полиуретановый состав. Проверьте адгезию, удержание смолы в пределах кромки и отверждение на готовом брелоке.
Траекторию дозирования, объём и вязкость смолы, а также конструкцию края необходимо корректировать в области отверстий или прорезей. Перед производством мы тестируем реальные образцы, чтобы подтвердить высоту заливки и контроль края в области отверстия.
Распространённые материалы: акрил, PVC, PET, PC, металлические вставки, ABS и печатные плёнки. Пыль, защитные плёнки, покрытия и масла могут влиять на адгезию, поэтому важны очистка поверхности и тестирование образцов.
Используйте приведённую выше таблицу выбора как отправную точку. Для брелоков предоставьте готовую заготовку, положение отверстий или прорезей, фурнитуру для сборки, сведения об оснастке и предполагаемый режим ежедневной эксплуатации, чтобы конфигурацию можно было проверить на образцах.