Сначала — процесс
Печать, резка, очистка и испытания
Качество объёмных наклеек закладывается ещё до дозирования смолы. Печать, выбор плёнки, форма кромки и очистка поверхности влияют на готовую заливку.
Затем — смола
Подберите эпоксидную смолу или PU под условия эксплуатации
Жёстким наклейкам для помещений и гибким декоративным наклейкам для улицы могут требоваться разные свойства смолы, даже при использовании одной дозирующей машины.
После этого — машина
Выбирайте по раскладке и объёму
Небольшие партии, листы с регулярной раскладкой и смешанные раскладки требуют разного уровня автоматизации. Машина должна соответствовать характеру производства.
Краткий ответ
Чтобы изготовить объёмные 3D-наклейки, сначала печатают и вырезают наклейки на листе, очищают поверхность, дозируют слой прозрачной эпоксидной или полиуретановой смолы, дают ей растечься до края, затем отверждают до образования выпуклого глянцевого слоя. Процесс кажется простым, но стабильное производство зависит от выбора смолы, материала наклеек, раскладки листа, контроля дозирования и условий отверждения.
Главный вопрос — не только в том, как нанести смолу. Нужно также определить, подходит ли изделие для объёмной заливки, какую смолу следует испытать и какой уровень автоматизации соответствует раскладке и объёму заказов.
Процесс производства объёмных 3D-наклеек
Стабильный процесс заливки начинается ещё до дозирования смолы. Поверхность с печатью, раскладка изделий, поведение смолы и условия отверждения влияют на готовую заливку.
01
Напечатайте и подготовьте листы
Напечатайте изображение и проверьте совместимость материала основы, краски и клеевого слоя.
02
Вырежьте контуры изделий
Выполните резку листов до заливки и оставьте достаточные промежутки вокруг каждого изделия.
03
Очистите поверхность и выставьте листы горизонтально
Удалите пыль, масло и отпечатки пальцев, затем разместите листы на горизонтально выставленной оснастке.
04
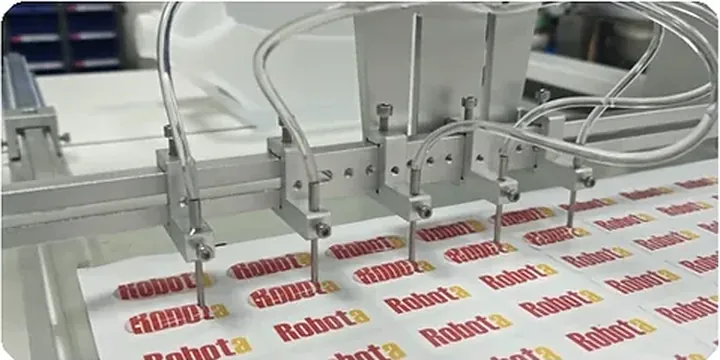
Нанесите смолу
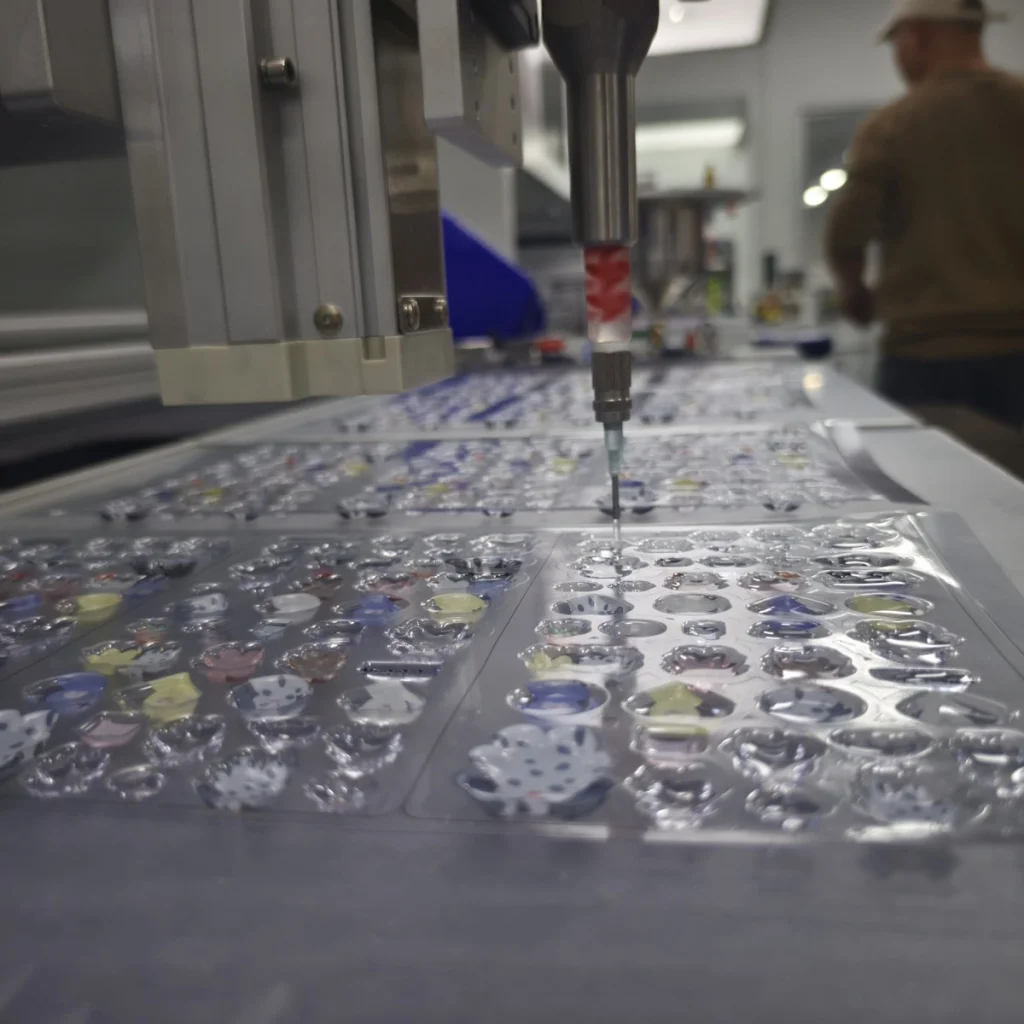
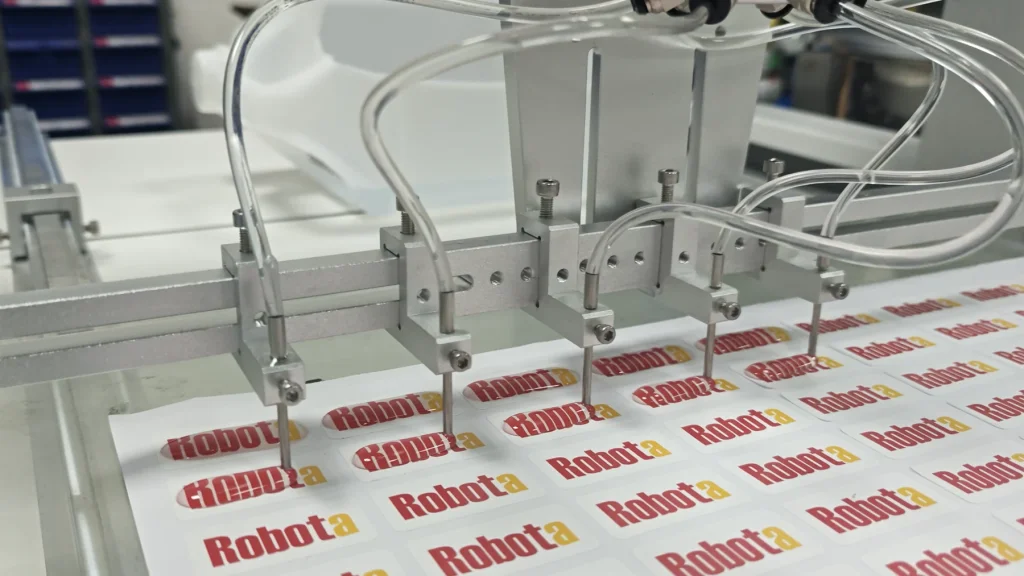
Используйте одну или несколько дозирующих головок в зависимости от промежутков между изделиями и раскладки.
05
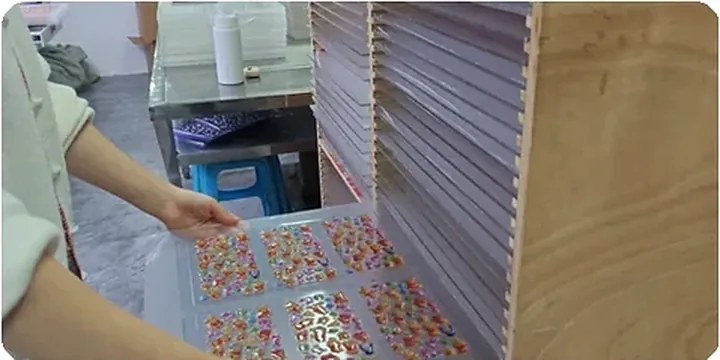
Обеспечьте контролируемое отверждение
Держите листы горизонтально и соблюдайте условия отверждения из технического паспорта (TDS) выбранной смолы.
06
Проверьте готовые изделия
Проверьте наличие пузырьков, удержание смолы в пределах кромки, высоту заливки, состояние отверждения и внешний вид поверхности.
Примечание к процессу: Тип смолы, температура, влажность, размер изделия и высота заливки могут менять необходимые настройки дозирования и отверждения. Подтвердите окончательный процесс по техническому паспорту смолы (TDS) и результатам испытаний реальных образцов.
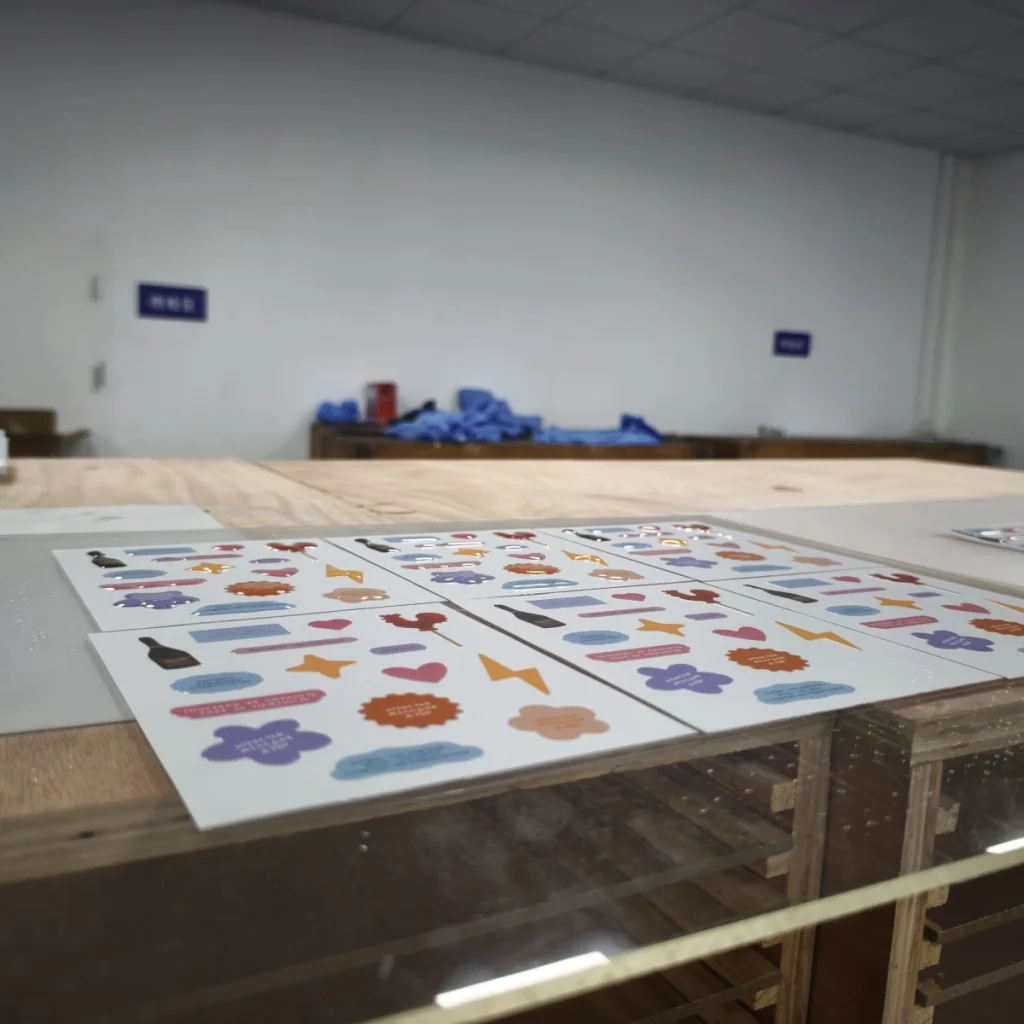
Пример из производства: Эти примеры показывают тот же процесс в производственном масштабе: листы проверяют до дозирования, затем наносят смолу на подготовленные изделия со стабильной раскладкой.
Какие наклейки подходят для заливки смолой
Не каждая наклейка позволяет получить качественную объёмную заливку. Для формирования выпуклой линзы без перелива на соседнее изделие нужны чёткая кромка, подходящее поверхностное натяжение и достаточные промежутки между изделиями.
- Чёткая граница кромки: наклейка с печатью должна иметь чёткий край или линию реза, помогающие остановить растекание смолы.
- Стабильная поверхность: плёнки, краски и ламинаты должны позволять смоле смачивать поверхность без кратеров типа «рыбий глаз», помутнения и слабой адгезии.
- Достаточные промежутки: слишком близкое расположение изделий повышает риск образования перемычек смолы между ними и перелива.
- Обоснованная высота заливки: большинству объёмных наклеек нужна контролируемая выпуклая поверхность, а не максимально высокий слой смолы.
- Известные условия эксплуатации: при испытаниях фирменных наклеек для помещений, декоративных наклеек для улицы и гибких этикеток нельзя исходить из одинаковых условий.
Если вы планируете конкретный тип изделия, сравните рекомендации по применению для таких продуктов, как объёмные декоративные наклейки, объёмные промышленные этикетки, объёмные шильдики и автомобильные эмблемы.
Выберите смолу до увеличения объёма производства
Смола — не просто прозрачное покрытие. Она определяет тактильные свойства, старение и стойкость готовой заливки в реальной эксплуатации. Эпоксидная смола часто проще в работе для стандартных жёстких изделий, используемых в помещениях. Полиуретановую часто рассматривают для уличных и гибких изделий, а также изделий, подверженных воздействию ультрафиолета (UV). Окончательный выбор следует подтвердить на реальных образцах.
Эпоксидная смола
Исходный вариант для жёстких наклеек для помещений
Выбирайте её, когда изделию нужна прозрачная глянцевая заливка, а основные вопросы — стабильность производства, стоимость и простота обработки.
PU-смола
Стоит испытать для уличных или гибких изделий
Выбирайте её, когда воздействие солнечного света, изгиб, мягкие плёнки или долговечность на улице важнее максимально простых условий процесса.
Испытание образцов
Обязательно для незнакомой поверхности
Разные краски, плёнки, покрытия и ламинаты могут менять смачивание, адгезию, прозрачность и результаты отверждения.
Для более подробного выбора смолы изучите раздел о смолах для объёмной заливки и руководство по сравнению эпоксидной и полиуретановой смол для заливки. Если при испытаниях уже возникают дефекты, обратитесь к руководству по устранению дефектов заливки смолой.
Выбирайте машину по характеру производства
Машина должна соответствовать раскладке наклеек и частоте повторения заказов. Более совершенное оборудование не становится автоматически лучшим выбором, если раскладка изделий этого не требует.
Полуавтоматическая PJ180
Образцы и меняющиеся изделия
Лучше всего подходит, когда типы изделий часто меняются, заказы небольшие или ещё нужно подтвердить выбор смолы, высоту заливки и базовую стабильность процесса.
3-осевая автоматическая машина
Регулярная раскладка листов и повторные заказы
Лучше всего подходит, когда раскладка наклеек стабильна, промежутки между изделиями постоянны, а сохранённые траектории дозирования можно повторно использовать в разных партиях.
Система зрения CCD
Смешанные раскладки и риски позиционирования
Лучше всего подходит, когда отклонения положения изделий или печати превышают возможности практической фиксации в оснастке либо частая смена дизайна повышает ценность редактирования траекторий на экране. Одни лишь отверстия или вырезы не требуют CCD.
Если вы не уверены, какой уровень автоматизации подходит, начните с раздела по выбору машины для заливки смолой. Для подробного сравнения прочитайте «Как выбрать машину для заливки наклеек», руководство по покупке 3-осевой автоматической машины и руководство по системе зрения CCD.
Проверка качества перед крупными заказами
Образец, хорошо выглядящий сразу после дозирования, может оказаться непригодным после отверждения или эксплуатации. Перед увеличением объёмов оцените результат по нескольким критериям.
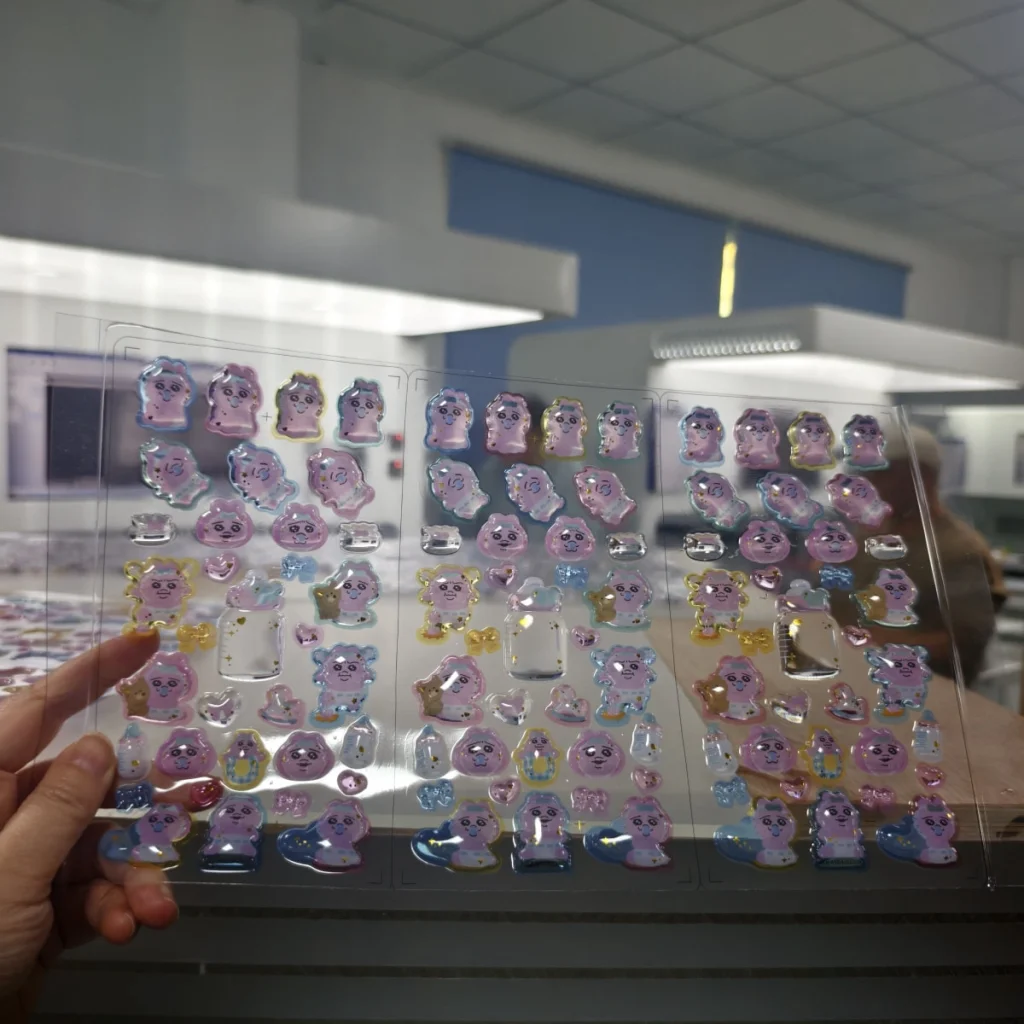
- Контроль пузырьков: ищите внутренние пузырьки, микропоры на поверхности и воздух, захваченный у кромки.
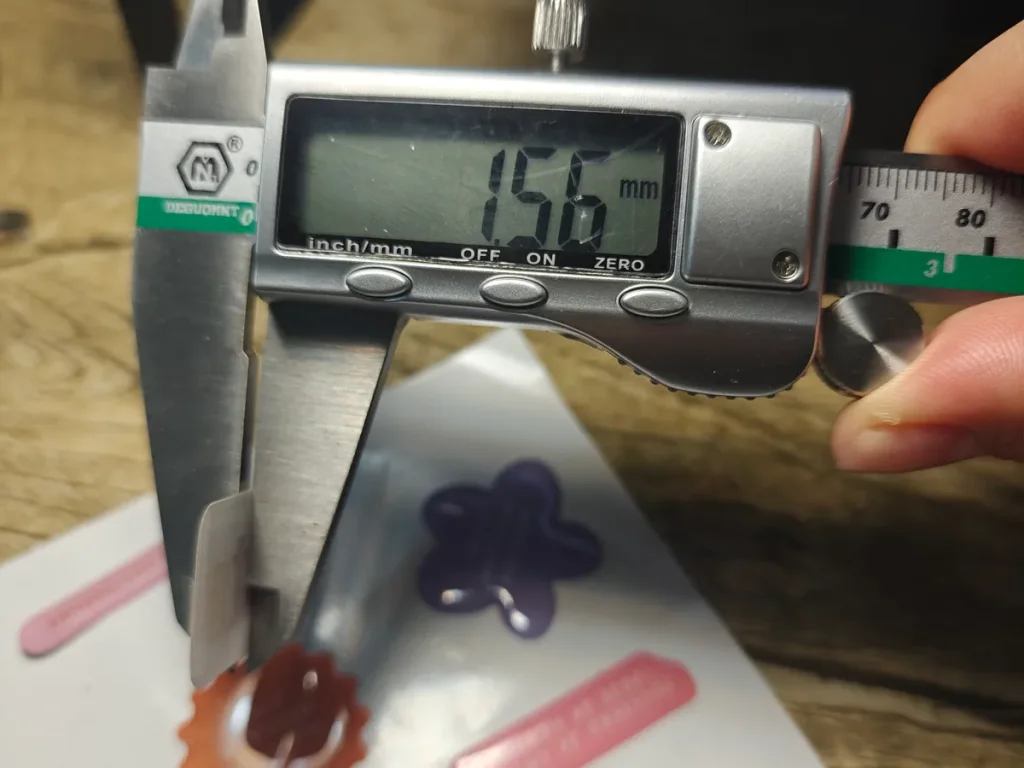
- Высота заливки: измерьте, одинакова ли высота на всём листе и на повторных образцах.
- Контроль кромки: убедитесь, что смола останавливается у края без перелива, перемычек между изделиями и слишком тонкого слоя в углах.
- Отделка поверхности: проверьте прозрачность, глянец, помутнение, кратеры типа «рыбий глаз», шагрень и загрязнение пылью.
- Результат отверждения: подтвердите заданную стадию отверждения, твёрдость и гибкость. Выясните причины неожиданной липкости, мягкости или хрупкости.
- Эксплуатационные испытания: проверьте изгиб, воздействие уличных условий, износ при обращении или контакт с химическими веществами, если этого требует изделие.
Эти проверки особенно важны для уличных декоративных наклеек, промышленных этикеток, автомобильных эмблем и дорогой фирменной продукции. Они уменьшают риск того, что красивый образец обернётся заказом с нестабильным качеством производства.
Распространённые производственные ошибки
- Выбор машины до испытаний смолы: машина не может полностью устранить проблемы пожелтения, отверждения, адгезии или гибкости.
- Утверждение всего процесса по одному образцу: испытывайте несколько размеров изделий, партий материала и поверхностей с печатью.
- Игнорирование раскладки листа: нерегулярное размещение может сделать обычную 3-осевую траекторию ненадёжной, даже при правильно выбранной смоле.
- Слишком раннее повышение скорости: увеличение производительности до стабилизации объёма дозы, отверждения и удержания смолы у кромки обычно увеличивает количество брака.
- Отсутствие плана по запасным частям: изношенные смесители, сопла, шланги или нагревательные элементы могут вызывать нестабильный поток и дефекты.
Для поддержания стабильного производства после покупки изучите страницу комплектующих для машин заливки смолой с пояснениями о том, какие детали влияют на поток смолы, простои и обслуживание.
Частые вопросы (FAQ)
Можно ли делать объёмные 3D-наклейки вручную?
Несколько образцов можно сделать вручную, но добиться стабильного производства сложно: объём смолы, управление траекторией и высота заливки сильно зависят от оператора. Полуавтоматическая машина обычно лучше подходит для начала работы с небольшими партиями и тестирования образцов.
Мне нужна эпоксидная или полиуретановая смола?
Для жёстких наклеек, используемых в помещениях, часто начинают с эпоксидной смолы. Для уличных и гибких наклеек, а также наклеек, подверженных воздействию ультрафиолета (UV), часто требуется тестирование полиуретановой смолы. Наиболее обоснованный выбор зависит от материала изделия, условий эксплуатации и результатов испытаний образцов.
Какая машина лучше для листов с регулярной раскладкой наклеек?
3-осевая автоматическая машина для заливки обычно подходит, когда раскладка регулярна, промежутки стабильны, а повторные заказы оправдывают использование сохранённых программ дозирования. Если положение изделий меняется или часто встречается смещение печати, система зрения CCD может быть более надёжным вариантом.
Почему в моих объёмных наклейках появляются пузырьки?
Пузырьки могут возникать из-за смешивания смолы, влаги, захваченного воздуха, загрязнения поверхности, настройки сопла или условий отверждения. Прежде чем считать скорость машины единственной причиной, проверьте обращение со смолой и подготовку поверхности.
Нужно ли испытывать образцы до покупки машины?
Да, особенно если материал, тип смолы, высота заливки или условия эксплуатации ещё не подтверждены. Тестирование образцов помогает определить тип машины, подобрать смолу, комплектующие и производственные настройки до более крупных вложений.
Логика организации производства
Производство объёмных 3D-наклеек требует выбора технологического процесса, а не только покупки машины. Сначала подтвердите, что материал и раскладка наклеек подходят для заливки. Затем испытайте эпоксидную или полиуретановую смолу с учётом условий эксплуатации. После этого выбирайте полуавтоматическое, 3-осевое оборудование или оборудование с CCD в зависимости от объёма, стабильности раскладки и рисков позиционирования. Такая последовательность повышает вероятность стабильного производства по сравнению с выбором машины только по цене или уровню автоматизации.