
Образцы / смена значков
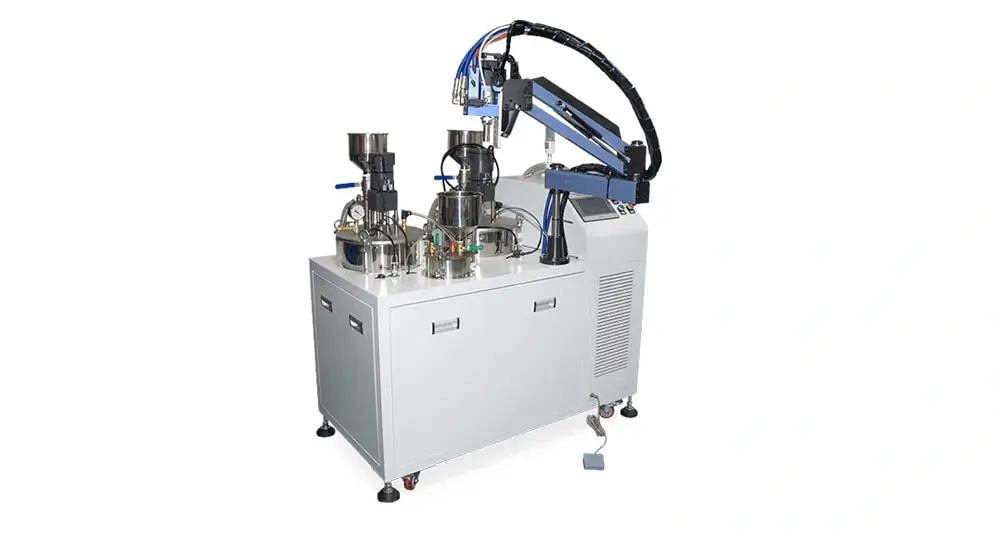
Полуавтоматическая машина для заливки значков смолой
Ручное управление траекторией для образцов, небольших партий и меняющегося дизайна значков.
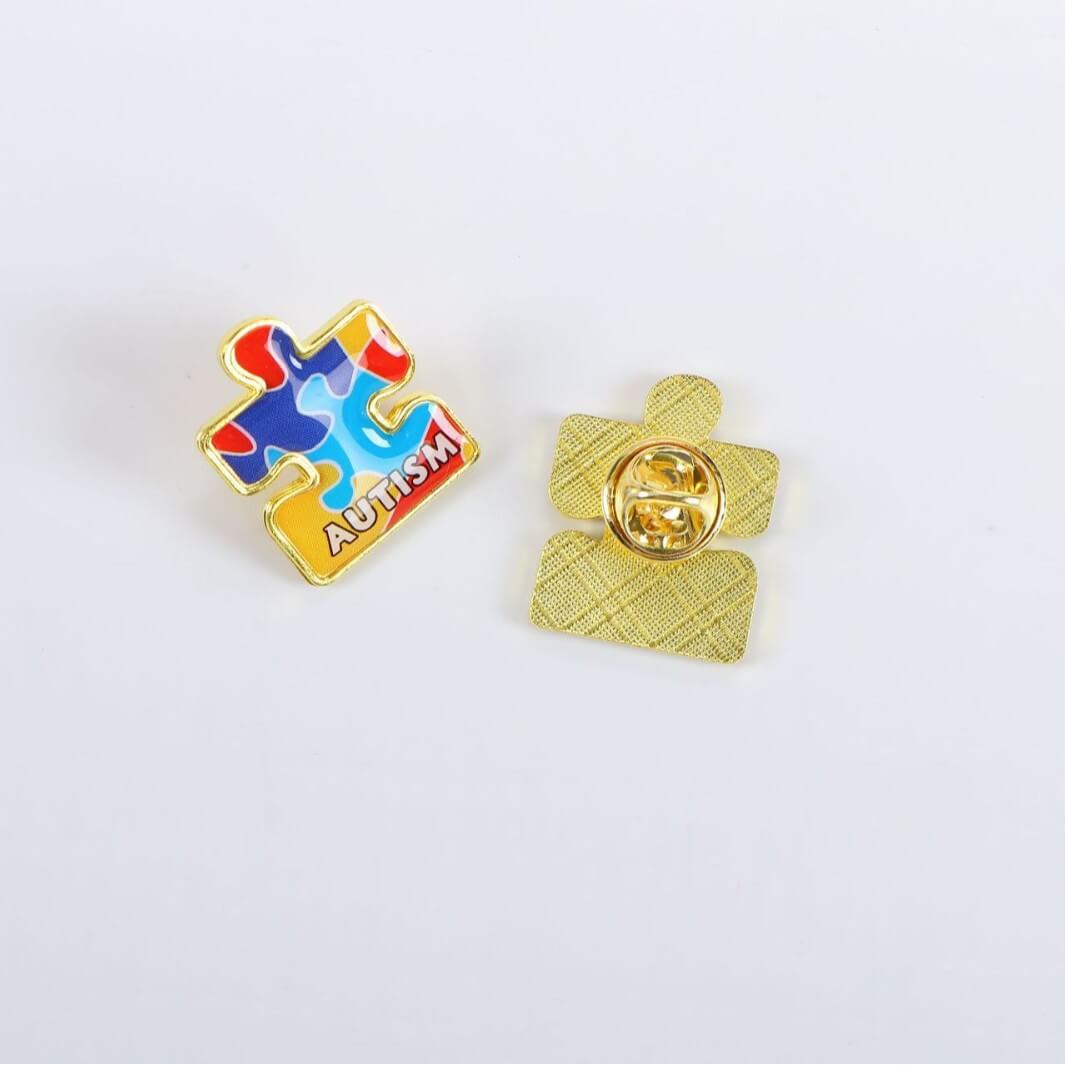
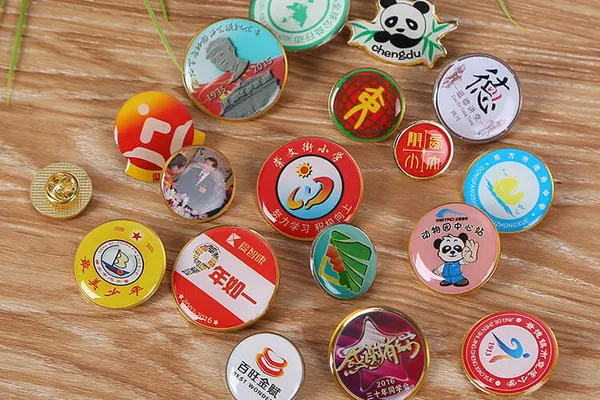
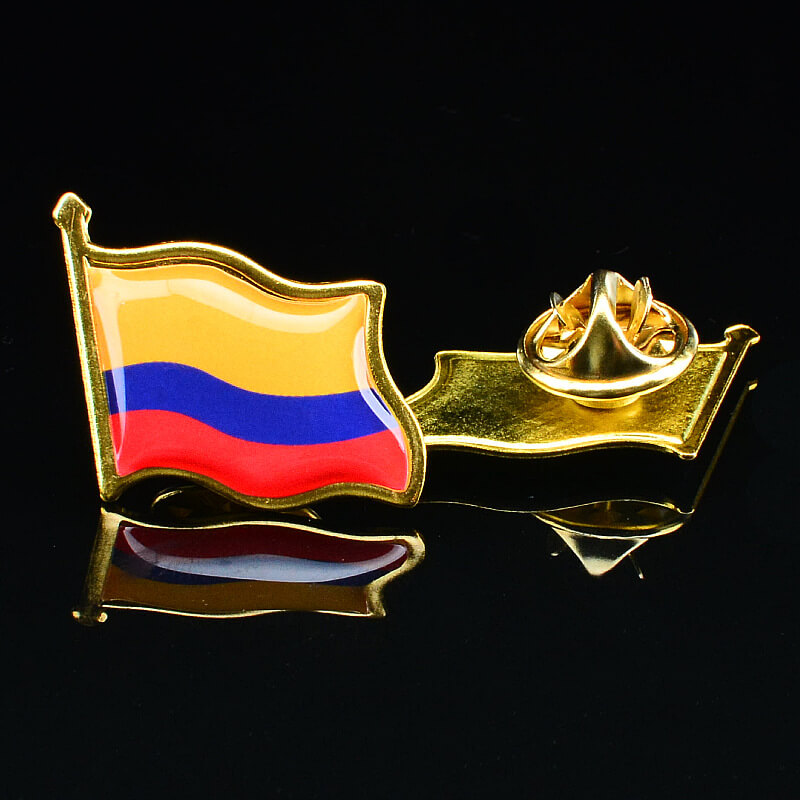
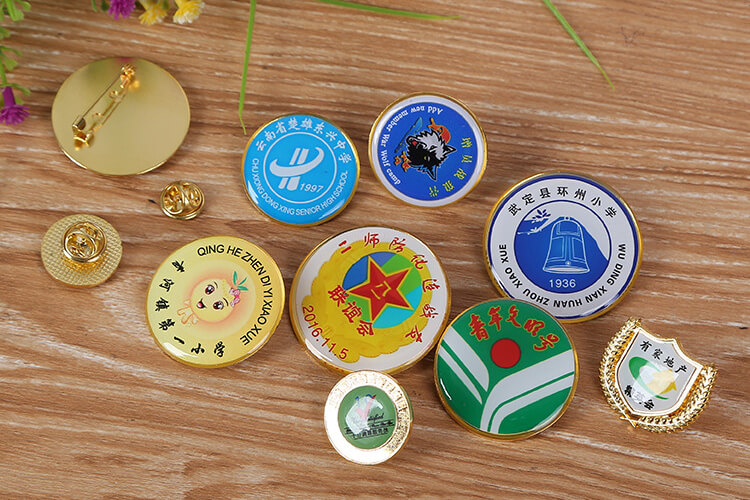
Производите глянцевые объёмные значки с заливкой смолой, нагрудные значки, значки для мероприятий и декоративные эмблемы. Перед покупкой подберите машину с учётом материала и формы значка, способа фиксации, объёма заказа и требуемой высоты купола.
| Требование | Варианты / диапазон | Примечания |
|---|---|---|
|
Материал значка
|
Металл, акрил, ABS, PVC, PET, плёнка с печатью или заготовки значков с покрытием | Перед производством поверхность должна быть чистой и сухой, а адгезия смолы к ней — проверена. |
|
Отделка поверхности
|
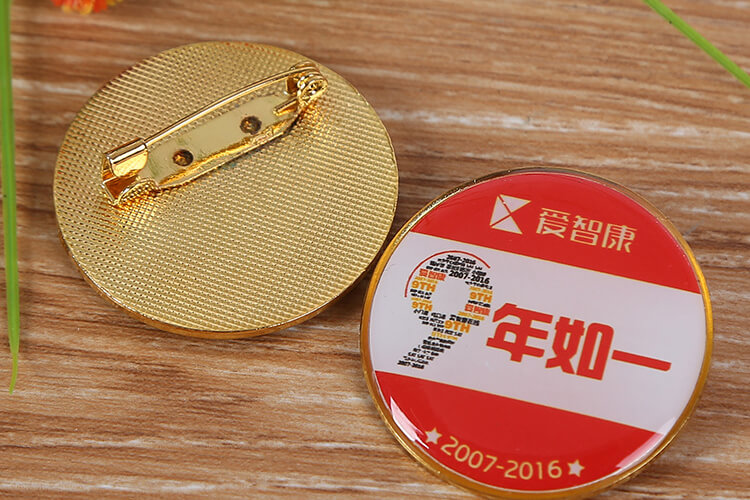
Печать, покрытие, имитация эмали, гальваническое покрытие, ламинирование или текстурированная поверхность | Краска, покрытие, гальваническая отделка и конструкция бортика могут влиять на адгезию и конечный внешний вид. |
|
Форма / раскладка
|
Круглые значки, щиты, полосы, отверстия, булавочные крепления на обратной стороне, разные формы или листы с регулярной раскладкой | Уточните конструкцию бортика и булавочных креплений, а также возможность повторяемого позиционирования каждого значка с помощью оснастки или листа. Для сложных контуров можно использовать сохранённую траекторию. |
|
Объём производства
|
Образцы, небольшие партии, повторные заказы или большие объёмы листов со значками | При планировании объёма выпуска учитывайте, что стабильная оснастка и повторяемая загрузка позволяют использовать сохранённые траектории при росте спроса. Свободное размещение отдельных значков может снижать фактическую производительность. |
|
Тип смолы
|
Эпоксидная или полиуретановая смола | Выбирайте с учётом твёрдости, гибкости, ударостойкости, воздействия ультрафиолета (UV) и условий эксплуатации. |
|
Высота заливки
|
Обычно 0.8 mm — 4 mm, с регулировкой в зависимости от размера значка и конструкции бортика | Для более высокой заливки необходимы стабильное удержание смолы в пределах кромки и подходящая вязкость смолы. |
|
Условия эксплуатации
|
Значки для помещений, мероприятий и сувениров, аксессуары для одежды или значки для улицы | Для уличных значков или значков, которые часто берут в руки, могут потребоваться полиуретановая смола и испытания образцов на старение. |
Ручное управление траекторией для образцов, небольших партий и меняющегося дизайна значков.
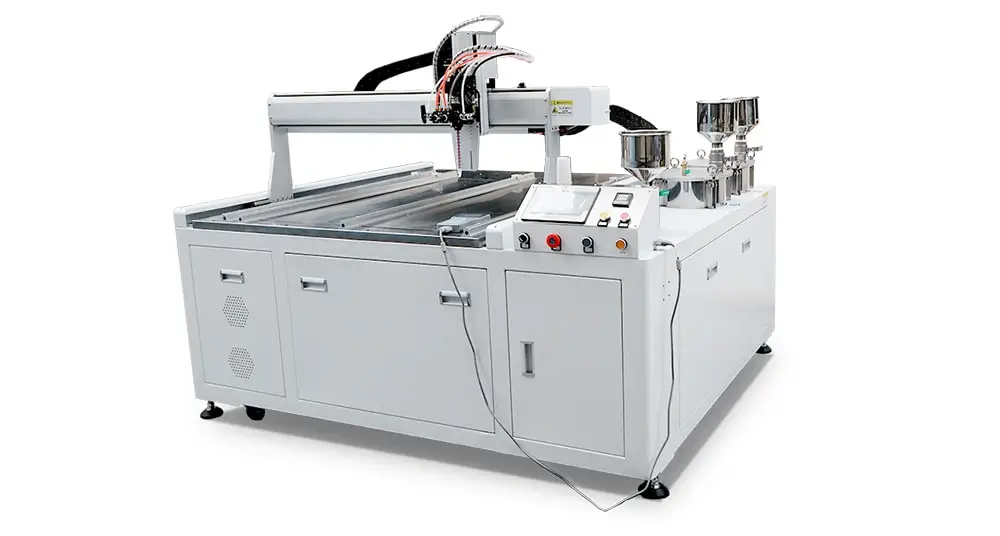
Сохранённые траектории для повторяемой загрузки, в том числе для повторяющихся сложных контуров.
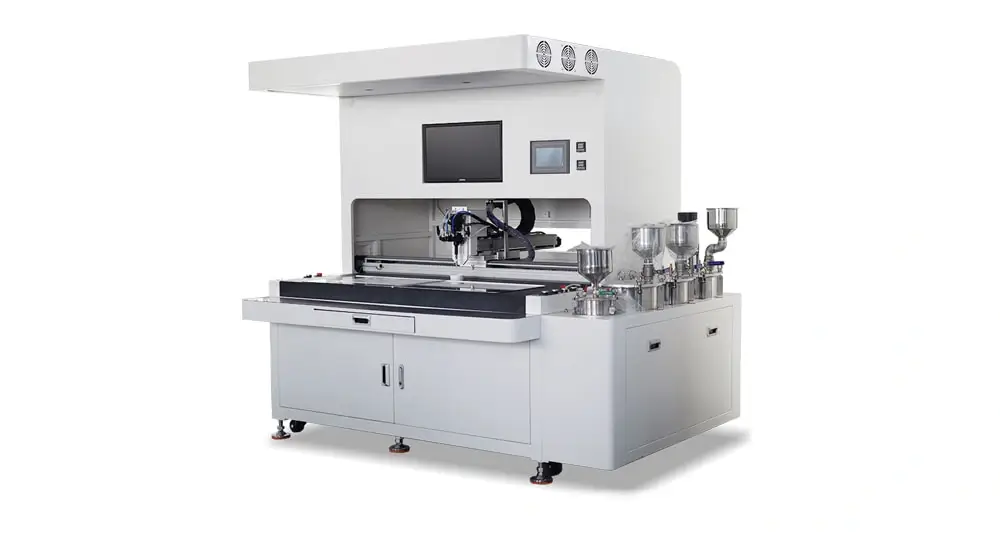
Коррекция по камере компенсирует подтверждённые отклонения в размещении; редактирование траекторий на экране помогает при переналадке под изделия со сложными контурами.
| Задача производства значков | Главный критерий выбора | Рекомендуемая конфигурация | Смола для первоначальных испытаний | Почему подходит |
|---|---|---|---|---|
| Образцы / небольшие партии | Меняющиеся заготовки, бортики или макеты | Полуавтоматическая PJ180 | Эпоксидная или PU-смола после испытаний материала | Гибкая настройка при частой смене изделий |
| Стабильная регулярная раскладка / оснастка | Повторяемое положение и стабильная фиксация значков; для сложных контуров можно использовать сохранённую траекторию, а при больших объёмах повторных заказов ручное дозирование может ограничивать производительность | Настольная 3-осевая машина или DJ771 — в зависимости от размера листа, доступного места и целевой производительности | Эпоксидная или PU-смола в зависимости от условий обращения с изделием | Сохранённые траектории и повторяемая загрузка при росте спроса |
| Нестабильное размещение / частая переналадка под сложные контуры | Измеренные отклонения в размещении после испытаний оснастки или частая смена траекторий для сложных контуров | SJ4060 с системой зрения CCD | Эпоксидная или PU-смола в зависимости от материала и применения | Коррекция по камере компенсирует измеренные отклонения; инструменты работы с траекториями на экране могут упростить переналадку под сложные контуры |
Предоставьте образцы или чертежи значков, сведения о материале, высоте бортика, типе булавочного крепления и условиях эксплуатации.
На ваших образцах значков мы проверяем прозрачность и адгезию смолы, отверждение и стабильность оснастки.
Мы настраиваем объём смолы и траекторию дозирования под требуемую высоту купола и край значка.
Получите видео испытаний, отчёт и рекомендацию по машине и смоле.
*Ваши данные будут храниться в строгой конфиденциальности.
Эпоксидную смолу стоит рассмотреть в первую очередь для многих металлических или пластиковых значков; прозрачность и твёрдость зависят от конкретного состава. Если важны гибкость, ударостойкость или эксплуатация на улице, испытайте подходящий полиуретановый состав. На готовом значке проверьте адгезию, удержание смолы в пределах кромки, отверждение и поведение покрытия при обращении с изделием.
Да. Важно удерживать значок в горизонтальном положении во время дозирования и проверить высоту бортика, конструкцию булавочного крепления и адгезию. Перед серийным производством рекомендуем протестировать образцы.
К распространённым материалам относятся металлические заготовки значков, акрил, ABS, PVC, PET и печатные плёнки. Покрытия, гальванический слой, масла и текстурированные поверхности могут влиять на адгезию, поэтому важно тестировать реальные образцы.
Используйте приведённую выше таблицу выбора как отправную точку. Для значков предоставьте материал и отделку готовой заготовки, сведения о крае, булавке или задней части, способе фиксации в оснастке и предполагаемых условиях эксплуатации, чтобы конфигурацию можно было проверить на образцах.