まず工程を確認
印刷・切断・清掃・テスト
良質な樹脂盛りステッカーを作るには、樹脂を吐出する前の準備が重要です。印刷、フィルムの選定、端部の設計、表面の清掃が、盛り部分の仕上がりに影響します。
次に樹脂を選定
使用条件に合わせてエポキシ樹脂またはPUを選ぶ
同じディスペンサーを使う場合でも、剛性のある屋内用ステッカーと柔軟性が必要な屋外用デカールでは、樹脂に求める特性が異なることがあります。
最後に装置を選定
配置と生産量で選ぶ
小ロット生産、規則的なシート、混在レイアウトでは、必要な自動化レベルが異なります。装置は生産の形態に合わせて選ぶ必要があります。
要点
3D樹脂盛りステッカーは、ステッカーシートを印刷・切断し、表面を清潔にした後、透明なエポキシ樹脂またはポリウレタン樹脂を所定量吐出して作ります。樹脂を端部まで流動させてから硬化させると、光沢のある盛り上がった表面に仕上がります。工程はシンプルに見えますが、安定した生産には、樹脂の選定、ステッカーの材質、シートレイアウト、吐出制御、硬化条件が関わります。
決めるべきことは、樹脂の塗布方法だけではありません。製品が樹脂盛りに適しているか、どの樹脂を試験するか、配置と受注量にどの自動化レベルが合うかも判断する必要があります。
3D樹脂盛りステッカーの製造工程
安定した樹脂盛り工程は、吐出前の準備から始まります。印刷面、製品の配置、樹脂の挙動、硬化条件のすべてが、盛り部分の仕上がりに影響します。
01
シートの印刷と準備
図柄を印刷し、基材・インク・粘着剤の適合性を確認します。
02
製品の輪郭をカット
樹脂盛りの前にシートをカットし、各製品の周囲に十分な間隔を確保します。
03
表面を清掃し、水平に設置
ほこり、油分、指紋を除去し、シートを水平な治具に置きます。
04
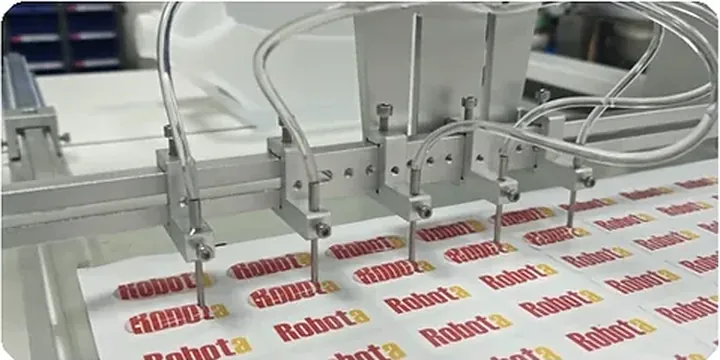
樹脂の吐出
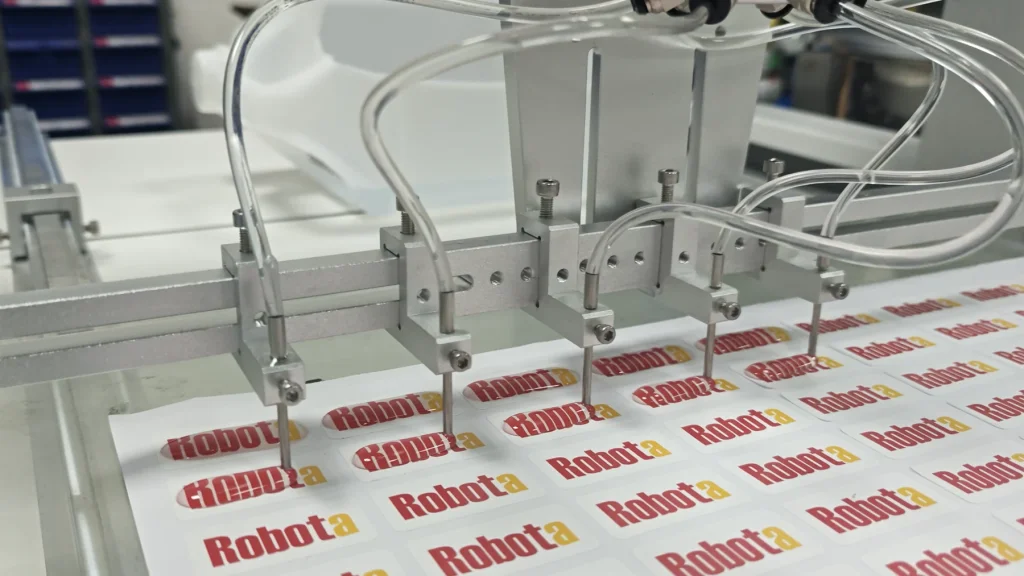
製品の間隔と配置に応じて、単一ヘッドまたは複数ヘッドで吐出します。
05
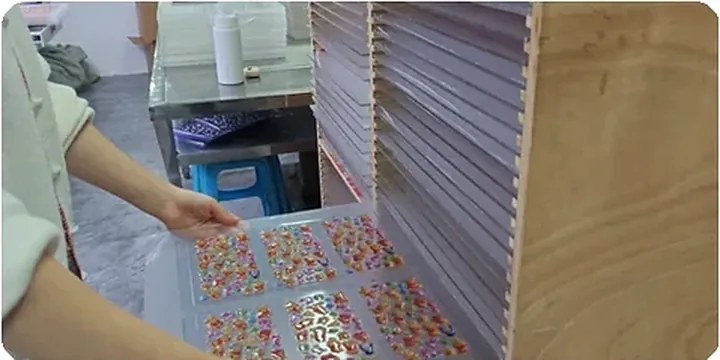
管理された条件で硬化
シートを水平に保ち、選定した樹脂のTDSに従って硬化条件を設定します。
06
完成品の検査
気泡、端部の樹脂制御、盛り高さ、硬化状態、表面の外観を確認します。
工程上の注意点: 樹脂の種類、温度、湿度、製品の大きさ、盛り高さによって、必要な吐出設定と硬化設定が変わる場合があります。樹脂のTDSと実際のサンプルテストに基づいて、最終的な工程を確定してください。
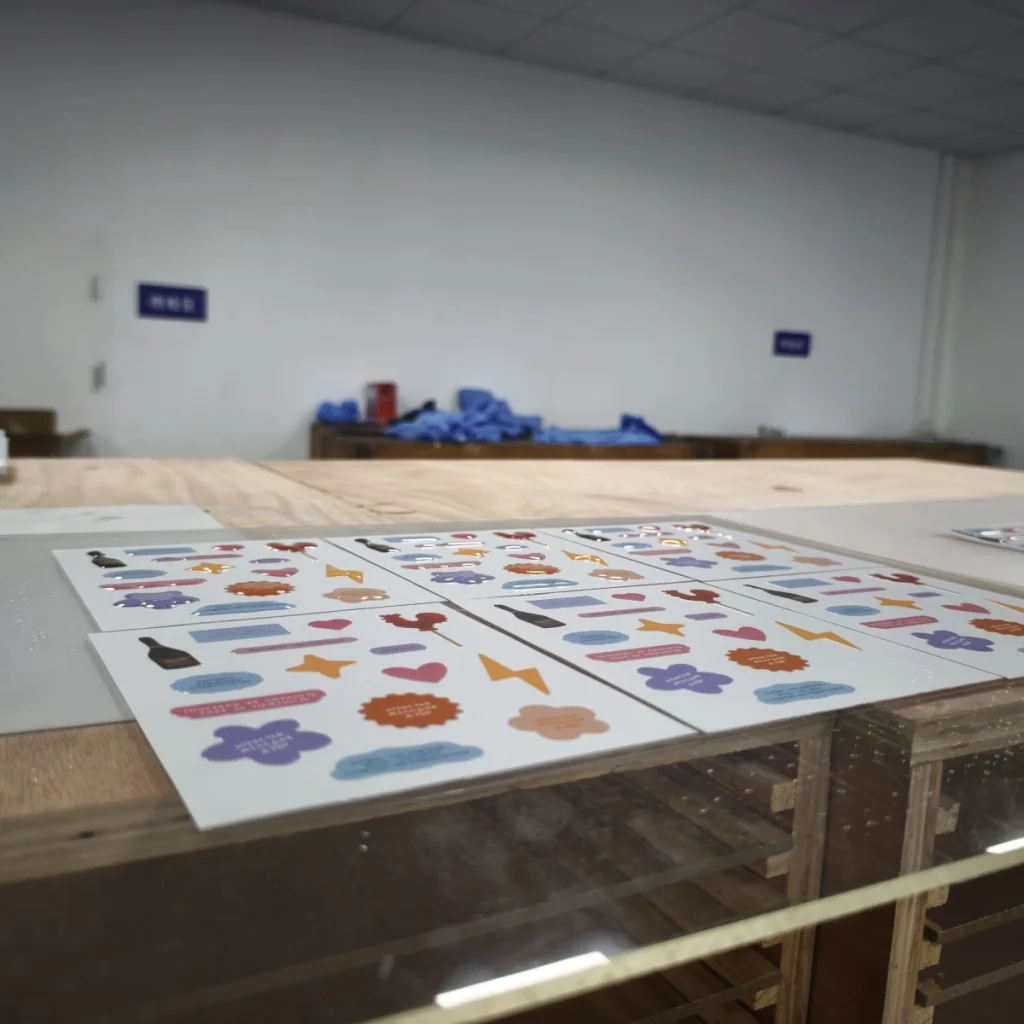
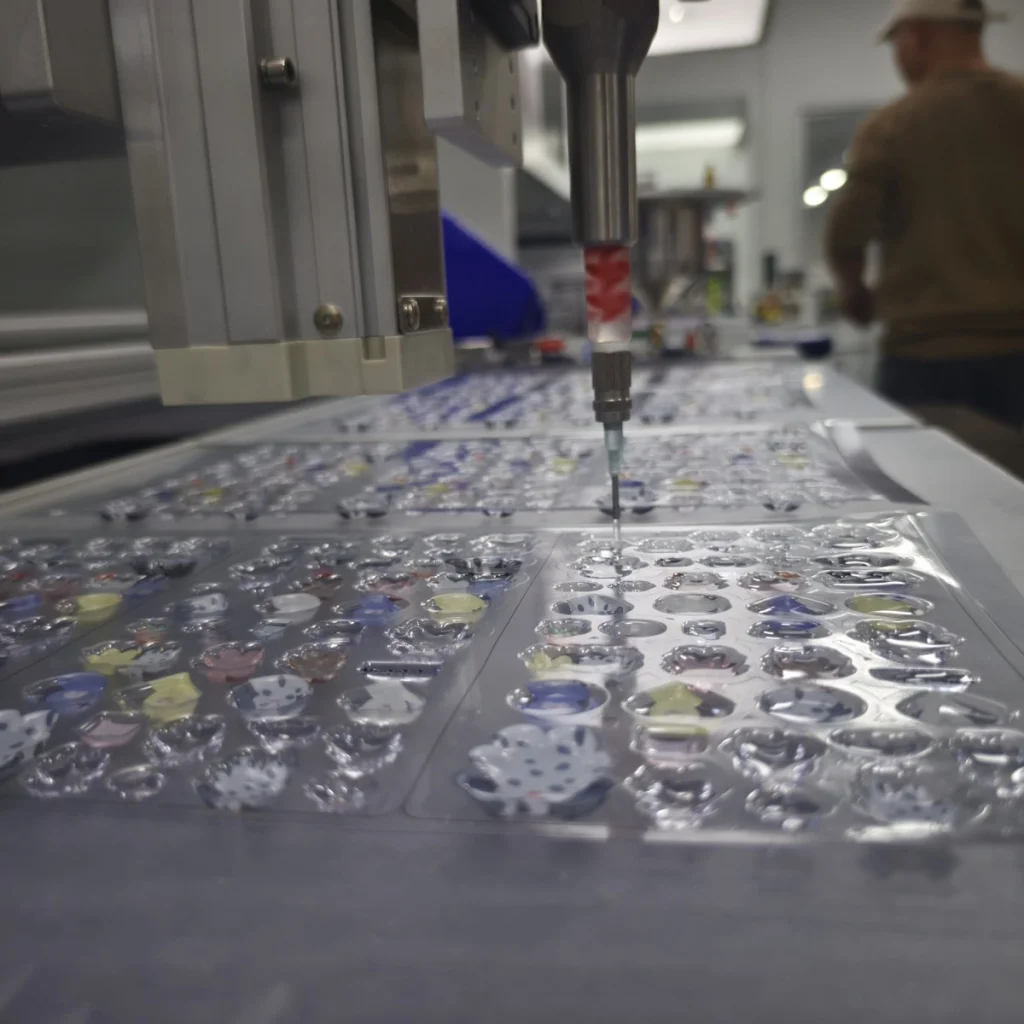
実際の生産例: 以下は、同じ工程を実際の生産で行っている例です。吐出前にシートを確認し、安定して配置できるよう準備してから樹脂を塗布します。
樹脂盛りに適したステッカーの条件
どのステッカーでも、良好な樹脂盛りができるわけではありません。隣の製品にはみ出さずにレンズ状の盛り上がりを形成するには、明確な端部、適切な表面張力、十分な製品間隔が必要です。
- 明確な端部の境界: 印刷済みステッカーには、樹脂が端部で止まるよう、明確な縁やカットラインが必要です。
- 安定した表面状態: フィルム、インク、ラミネートは、樹脂が表面に濡れ広がり、はじき、白濁、密着不良が生じない組み合わせである必要があります。
- 十分な間隔: 製品同士が近すぎると、樹脂でつながるブリッジや、はみ出しのリスクが高まります。
- 適切な盛り高さ: 多くの樹脂盛りステッカーに必要なのは、できる限り厚い樹脂層ではなく、適切に制御された盛り上がりです。
- 明確な使用環境: 屋内用のブランド表示ステッカー、屋外用デカール、柔軟性が必要なラベルを、同じ前提で試験すべきではありません。
特定の製品を計画している場合は、 樹脂盛りデカール、 樹脂盛り工業用ラベル、 樹脂盛り銘板 、 自動車用エンブレムの用途別ガイドを比較してください。
生産規模を拡大する前に樹脂を選定
樹脂は単なる透明なコーティングではありません。完成した盛り部分の触感、経年変化、実際の使用に対する耐久性を左右します。屋内用で剛性があり、標準的な製品には、エポキシ樹脂の方が扱いやすい場合が多くあります。屋外用、柔軟性が必要な製品、UVにさらされる製品では、ポリウレタン樹脂がよく検討されます。最終的な選定は、実際のサンプルで確認してください。
エポキシ樹脂
剛性のある屋内用ステッカーで最初に検討する候補
透明で光沢のある盛り上がりが必要で、生産の安定性、コスト、加工のしやすさが主な検討事項となる製品に使用します。
PU樹脂
屋外用や柔軟性が必要な製品で試験する価値がある候補
工程条件の扱いやすさよりも、日光への暴露、曲げ、柔らかいフィルムへの対応、屋外での耐久性を重視する場合に使用します。
サンプルテスト
表面との適合性が不明な場合に必要
インク、フィルム、コーティング、ラミネートの違いによって、濡れ性、密着性、透明度、硬化の結果が変わる場合があります。
樹脂の選定を詳しく検討するには、 樹脂盛り用樹脂の総合案内 と 樹脂盛り用エポキシ樹脂とポリウレタン樹脂の比較ガイドをご覧ください。すでにテスト中に不良が発生している場合は、 樹脂盛りのトラブル対策ガイドを確認してください。
生産の形態に合わせて装置を選ぶ
装置は、ステッカーの配置と同じ作業を繰り返す頻度に合わせて選ぶ必要があります。製品の配置上必要がなければ、高度な装置が必ずしも適した選択になるとは限りません。
PJ180半自動機
サンプル製作と品種の切り替え
製品の種類が頻繁に変わる場合、注文が少量の場合、または樹脂、盛り高さ、基本的な工程の安定性をまだ確認する必要がある場合に適しています。
3軸自動機
規則的なシートとリピート注文
ステッカーの配置が安定し、製品間隔が一定で、保存した吐出経路をロット間で繰り返し使用できる場合に適しています。
CCDビジョン
混在レイアウトと位置決めのリスク
製品や印刷の位置が実用的な治具では抑えきれないほど変動する場合、またはデザイン変更が頻繁で画面上の吐出経路編集が有効な場合に適しています。穴や切り欠きがあるだけでCCDが必要になるわけではありません。
適した自動化レベルが分からない場合は、まず ドーミングマシンの選定案内をご覧ください。詳しく比較するには、 ステッカー用ドーミングマシンの選び方、 3軸自動機の購入ガイド 、 CCDビジョンのガイドをご覧ください。
量産発注前の品質確認
吐出直後には良好に見えるサンプルでも、硬化後や使用後に不良が生じることがあります。生産規模を拡大する前に、複数の観点から結果を確認してください。
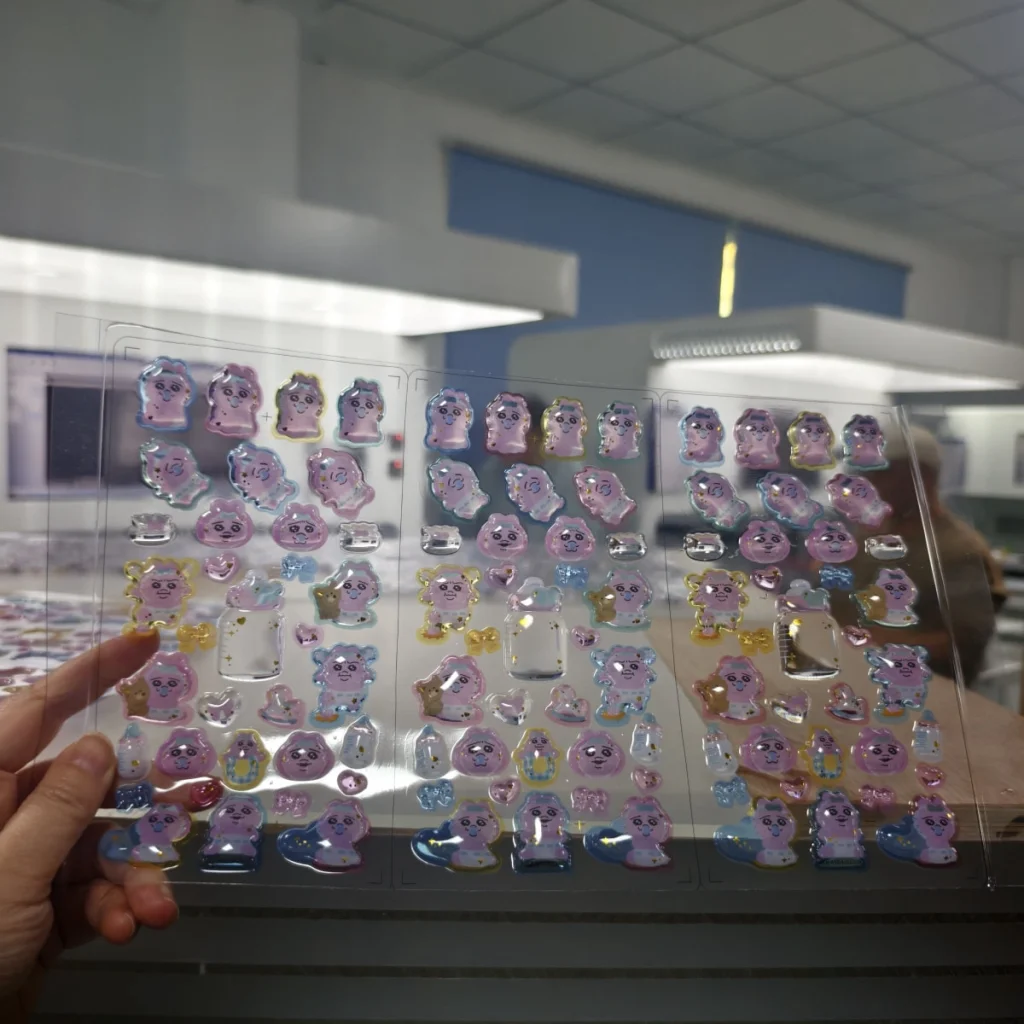
- 気泡対策: 内部の気泡、表面のピンホール、端部付近に閉じ込められた空気を確認します。
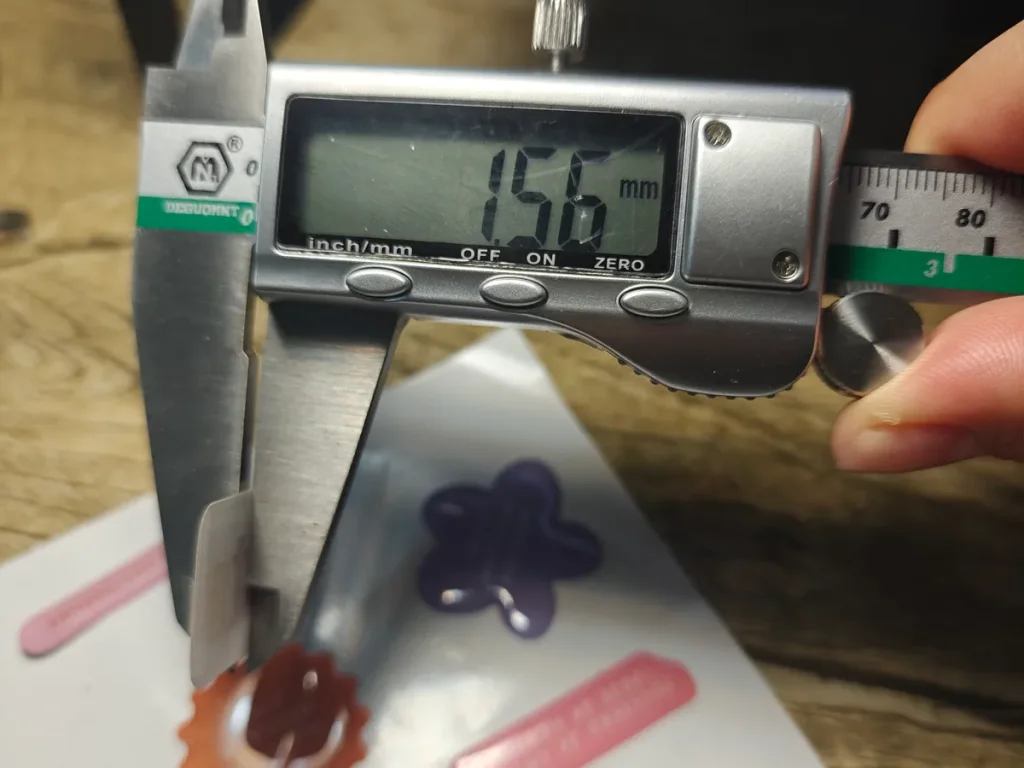
- 盛り高さ: シート内、および繰り返し製作したサンプル間で、高さが一定かを測定します。
- 端部の樹脂制御: 樹脂が端部で止まり、はみ出し、ブリッジ、角部の薄膜化がないことを確認します。
- 表面仕上げ: 透明度、光沢、白濁、はじき、ゆず肌、ほこりの混入を確認します。
- 硬化結果: 指定された硬化段階、硬さ、柔軟性を確認します。想定外のべたつき、柔らかさ、脆さがあれば、原因を調べます。
- 使用条件での試験: 製品の要件に応じて、曲げ、屋外への暴露、取り扱いによる摩耗、薬品との接触を確認します。
これらの確認は、屋外用デカール、工業用ラベル、自動車用エンブレム、付加価値の高いブランド製品で特に重要です。見栄えのよいサンプルができても量産では品質が安定しない、というリスクを減らせます。
よくある生産上の失敗
- 樹脂を試験する前に装置を選ぶ: 装置だけでは、黄変、硬化、密着性、柔軟性の問題を完全には解決できません。
- ひとつのサンプルだけで工程全体を承認する: 複数の製品寸法、材料ロット、印刷面で試験してください。
- シートレイアウトを考慮しない: 適切な樹脂を使っていても、配置が不規則だと通常の3軸経路では安定した吐出ができない場合があります。
- 早い段階で速度を上げすぎる: 吐出量、硬化、端部の樹脂制御が安定する前に生産量を増やすと、通常は廃棄品も増加します。
- 予備部品の準備を計画しない: ミキサー、ノズル、ホース、加熱部品の摩耗や劣化により、樹脂の流れが不安定になったり不良が生じたりすることがあります。
購入後も安定して生産するために、 ドーミングマシン用アクセサリーのページ で、樹脂の流れ、停止時間、保守に関わる部品を確認してください。
FAQ
3D樹脂盛りステッカーは手作業で作れますか?
少数のサンプルなら手作業で製作できます。ただし、樹脂の吐出量、経路の制御、盛り高さが作業者に大きく左右されるため、安定した生産は困難です。小ロット生産やサンプルテストでは、通常、半自動機から始める方が適しています。
エポキシ樹脂とポリウレタン樹脂のどちらが必要ですか?
剛性のある屋内用ステッカーでは、エポキシ樹脂から検討することが多くあります。屋外用、柔軟性が必要なもの、UVにさらされるステッカーでは、ポリウレタン樹脂の試験が必要になることが多くあります。リスクを抑えて選ぶには、製品の材質、使用環境、サンプルの結果に基づいて判断してください。
規則的に配置されたステッカーシートには、どの装置が適していますか?
配置が規則的で、間隔が安定し、保存済みの吐出プログラムを活用できるだけのリピート注文がある場合は、通常、3軸自動ドーミングマシンが適しています。配置が変動したり、印刷位置のずれが頻繁に生じたりする場合は、CCDビジョンの方がリスクを抑えられる可能性があります。
樹脂盛りステッカーに気泡が出るのはなぜですか?
気泡は、樹脂の混合、水分、空気の巻き込み、表面の汚れ、ノズルの設定、硬化条件などによって発生することがあります。装置の速度だけが原因だと判断する前に、樹脂の取り扱いと表面の前処理を確認してください。
装置の購入前にサンプルテストを行うべきですか?
はい。特に材質、樹脂の種類、盛り高さ、使用環境が確定していない場合は重要です。サンプルテストは、本格的な投資の前に、装置の種類、樹脂の使用条件、アクセサリー、生産設定を決めるために役立ちます。
安定した生産に向けた選定の順序
3D樹脂盛りステッカーの製造は、装置を購入するだけでなく、工程全体を決める取り組みです。まず、ステッカーの材質と配置が樹脂盛りに適しているかを確認します。次に、使用環境に基づいてエポキシ樹脂またはポリウレタン樹脂を試験します。その後、生産量、配置の安定性、位置決めのリスクに応じて、半自動・3軸・CCDの装置を選定します。価格や自動化レベルだけで装置を選ぶよりも、この順序で進める方が安定した生産につながりやすくなります。