Primero, el proceso
Imprimir, cortar, limpiar y probar
La calidad de las pegatinas resinadas empieza antes de dosificar la resina. La impresión, la elección de la película, el diseño de los bordes y la limpieza superficial influyen en el relieve final.
Después, la resina
Elija epoxi o PU según las condiciones de uso
Las pegatinas rígidas de interior y las calcomanías flexibles de exterior pueden necesitar resinas con comportamientos distintos, aunque se utilice la misma máquina dosificadora.
Por último, la máquina
Elija según la disposición y el volumen
Los lotes pequeños, las hojas con disposición regular y los diseños mixtos no requieren el mismo grado de automatización. La máquina debe adaptarse al tipo de producción.
Respuesta rápida
Para fabricar pegatinas resinadas 3D, se imprime y se corta la hoja de pegatinas, se limpia la superficie y se dosifica una cantidad medida de resina transparente epoxi o de poliuretano. La resina se deja fluir hasta el borde y después se cura para formar un relieve brillante. El proceso parece sencillo, pero una producción estable depende de la elección de la resina, el material de la pegatina, la disposición en la hoja, el control de la dosificación y las condiciones de curado.
La decisión principal no se limita a cómo aplicar la resina. También hay que determinar si el producto es apto para doming con resina, qué resina conviene probar y qué grado de automatización se adapta a la disposición de los productos y al volumen de los pedidos.
Proceso de producción de pegatinas resinadas 3D
Un proceso de doming estable comienza antes de dosificar la resina. La superficie impresa, la disposición de los productos, el comportamiento de la resina y las condiciones de curado influyen en el relieve final.
01
Imprimir y preparar las hojas
Imprima los gráficos y confirme la compatibilidad del sustrato, la tinta y el adhesivo.
02
Cortar los contornos de los productos
Corte las hojas antes del doming y deje suficiente separación alrededor de cada producto.
03
Limpiar y nivelar la superficie
Elimine el polvo, el aceite y las huellas; después coloque las hojas sobre un útil de sujeción nivelado.
04
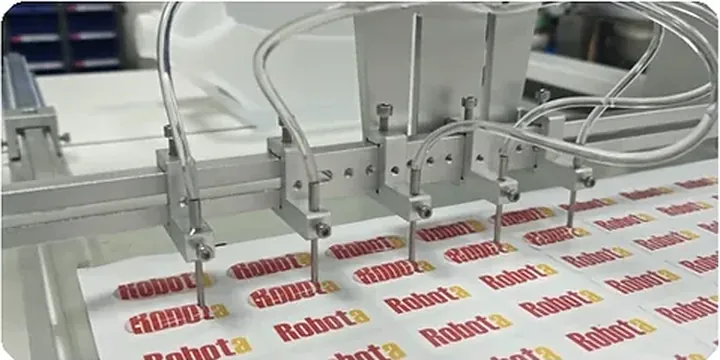
Dosificar la resina
Utilice dosificación de un solo cabezal o de varios cabezales según la separación y la disposición de los productos.
05
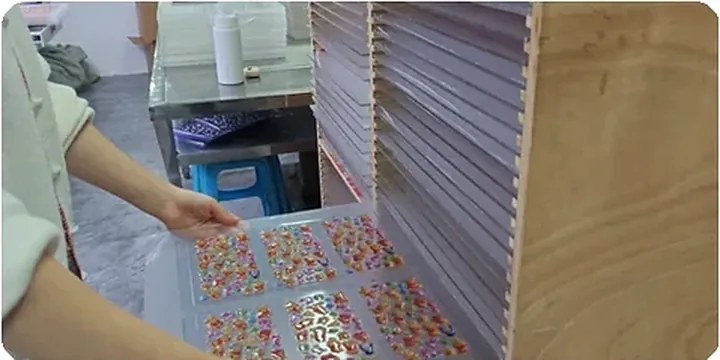
Curar en condiciones controladas
Mantenga las hojas niveladas y siga las condiciones de curado indicadas en la ficha técnica (TDS) de la resina seleccionada.
06
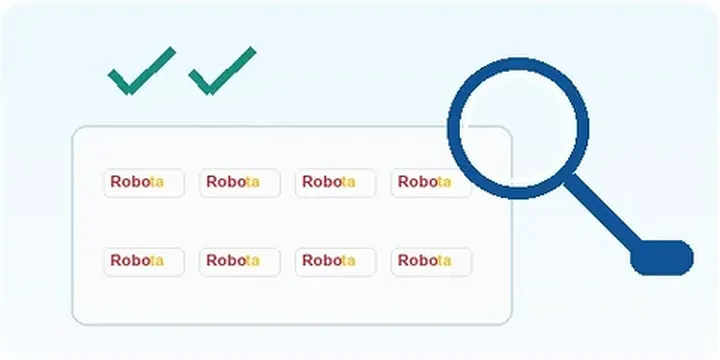
Inspeccionar los productos acabados
Compruebe las burbujas, el control de los bordes, la altura del relieve, el estado de curado y el aspecto superficial.
Nota sobre el proceso: El tipo de resina, la temperatura, la humedad, el tamaño del producto y la altura del relieve pueden modificar los ajustes necesarios de dosificación y curado. Confirme el proceso final con la ficha técnica (TDS) de la resina y pruebas de muestras reales.
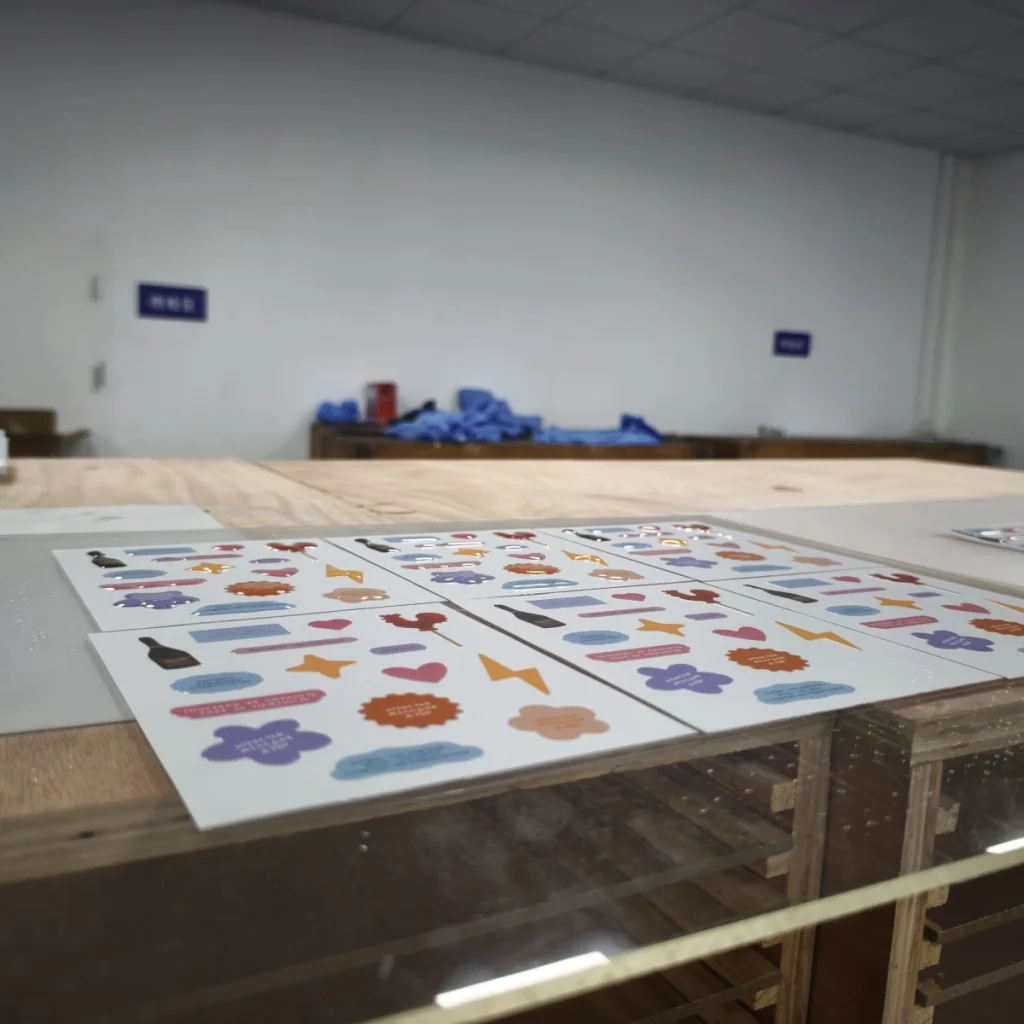
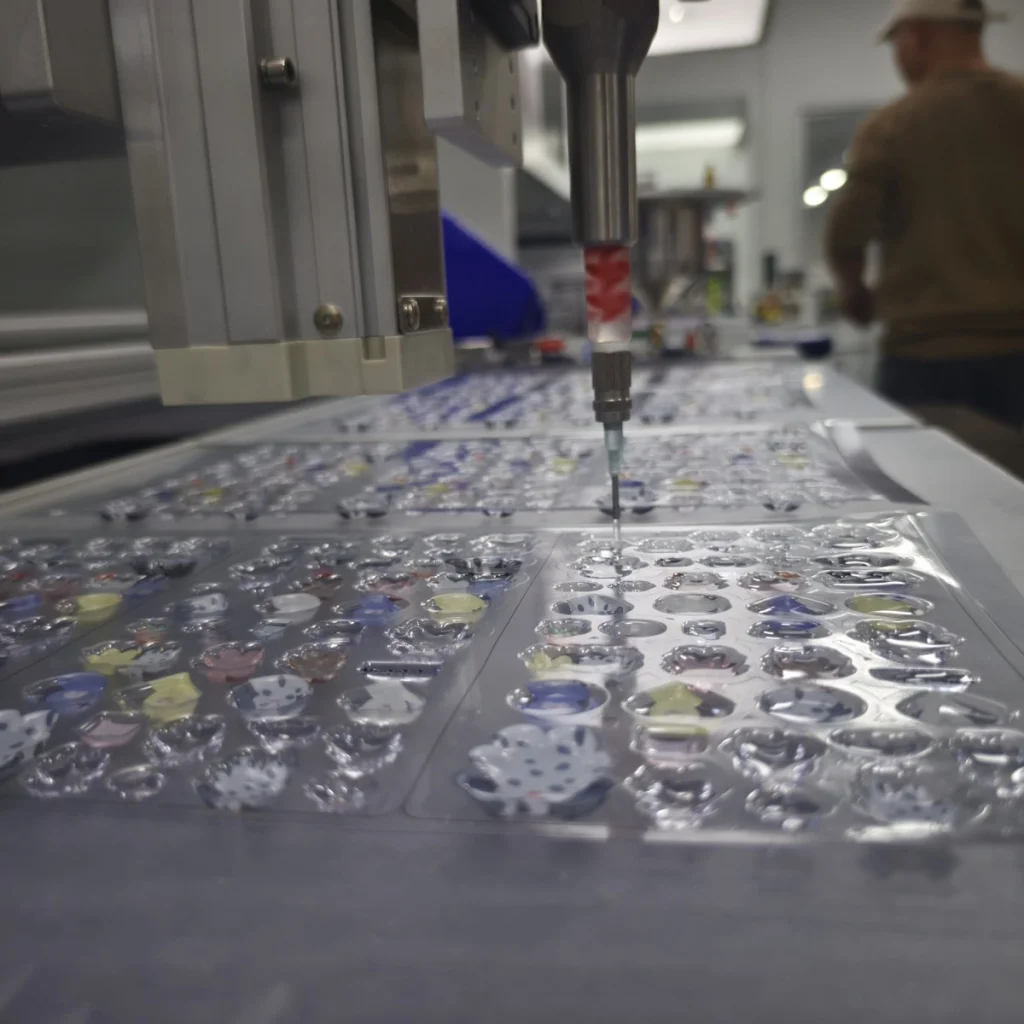
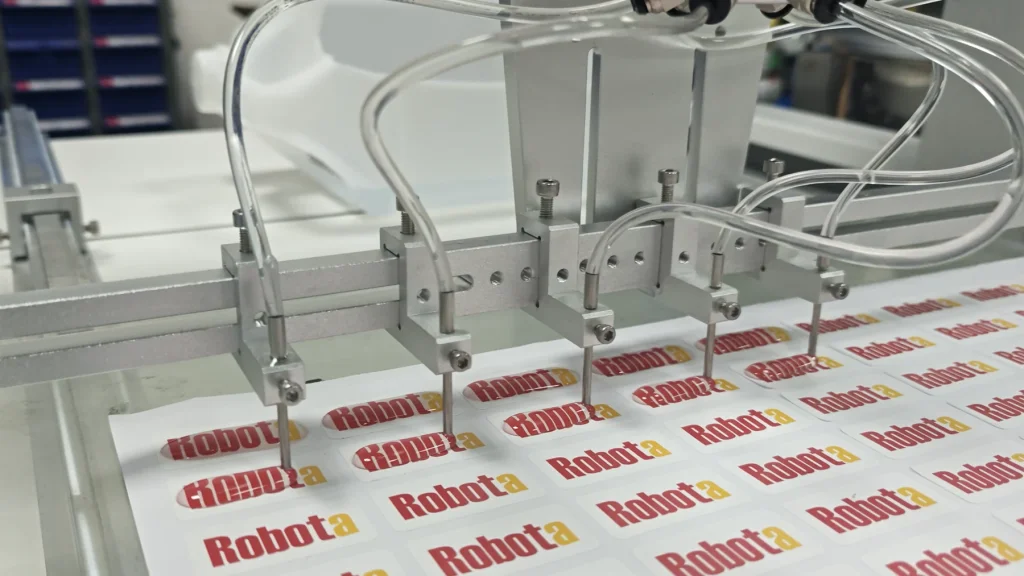
Ejemplos de producción real: Estos ejemplos muestran el mismo proceso a escala de producción: las hojas se comprueban antes de dosificar y, después, la resina se aplica sobre las hojas preparadas, manteniendo estable su disposición.
Qué hace que una pegatina sea apta para doming
No todas las pegatinas permiten obtener un buen resultado con resina. Se necesitan bordes limpios, una tensión superficial adecuada y suficiente separación entre productos para que la resina forme una capa abombada con efecto de lente sin desbordarse hacia la pieza contigua.
- Borde bien definido: la pegatina impresa debe tener un borde o una línea de corte definidos que ayuden a detener el avance de la resina.
- Superficie estable: las películas, tintas y laminados deben permitir que la resina moje la superficie sin formar cráteres de ojo de pez, turbidez ni problemas de adherencia.
- Separación suficiente: colocar los productos demasiado cerca aumenta el riesgo de puentes de resina entre piezas y de desbordamientos.
- Altura de relieve razonable: la mayoría de las pegatinas resinadas necesitan una superficie en relieve de altura controlada, no la capa de resina más alta posible.
- Entorno de uso conocido: las pegatinas de marca para interiores, las calcomanías de exterior y las etiquetas flexibles no deben probarse bajo los mismos supuestos.
Si está planificando un tipo de producto concreto, compare las guías de aplicación para calcomanías resinadas, etiquetas industriales resinadas, placas de identificación resinadas y emblemas de automoción.
Elija la resina antes de aumentar la producción
La resina no es solo un recubrimiento transparente. Determina el tacto del relieve acabado, su envejecimiento y su resistencia en condiciones reales de uso. La resina epoxi suele ser más fácil de procesar para productos estándar, rígidos y de interior. La resina de poliuretano suele evaluarse para productos de exterior, flexibles o expuestos a radiación UV. La elección final debe confirmarse con muestras reales.
Resina epoxi
Buen punto de partida para pegatinas rígidas de interior
Utilícela cuando el producto necesite un relieve transparente y brillante y las principales cuestiones a controlar sean la estabilidad de producción, el coste y la facilidad de procesamiento.
Resina PU
Una opción que conviene probar para exterior o productos flexibles
Utilícela cuando la exposición solar, la flexión, las películas blandas o la durabilidad en exteriores pesen más que la facilidad de controlar las condiciones del proceso.
Prueba de muestras
Necesaria si no se conoce la superficie
Las tintas, películas, recubrimientos y laminados pueden modificar la humectación, la adherencia, la transparencia y los resultados del curado.
Para profundizar en la elección de la resina, consulte la guía general de resinas para doming y la guía comparativa de resinas epoxi y de poliuretano para doming. Si ya aparecen defectos durante las pruebas, consulte la guía de solución de problemas de doming con resina.
Elija la máquina según el tipo de producción
La máquina debe adaptarse a la disposición de las pegatinas y a la frecuencia con que se repite el trabajo. Una máquina más avanzada no es necesariamente la mejor opción si la disposición del producto no la requiere.
PJ180 semiautomática
Muestras y cambios frecuentes de producto
Es la opción más adecuada cuando los tipos de producto cambian con frecuencia, los pedidos son pequeños o todavía es necesario confirmar la resina, la altura del relieve y la estabilidad básica del proceso.
Automática de 3 ejes
Hojas con disposición regular y pedidos recurrentes
Es la opción más adecuada cuando la disposición de las pegatinas es estable, la separación es uniforme y las trayectorias de dosificación guardadas pueden reutilizarse entre lotes.
Visión CCD
Diseños mixtos y riesgo de posicionamiento
Es la opción más adecuada cuando las posiciones de los productos o de la impresión varían más de lo que puede corregir un útil de sujeción en la práctica, o cuando los cambios frecuentes de diseño hacen más útil editar las trayectorias en pantalla. La presencia de agujeros o recortes no exige por sí sola utilizar CCD.
Si no tiene claro qué grado de automatización necesita, empiece por la guía de selección de máquinas de doming. Para comparar con más detalle, lea cómo elegir la máquina de doming adecuada para etiquetas, la guía de compra de máquinas automáticas de 3 ejes y la guía de visión CCD.
Controles de calidad antes de los pedidos de gran volumen
Una muestra que tiene buen aspecto justo después de dosificar puede presentar fallos tras el curado o durante el uso. Antes de aumentar la producción, evalúe el resultado desde varios puntos de vista.
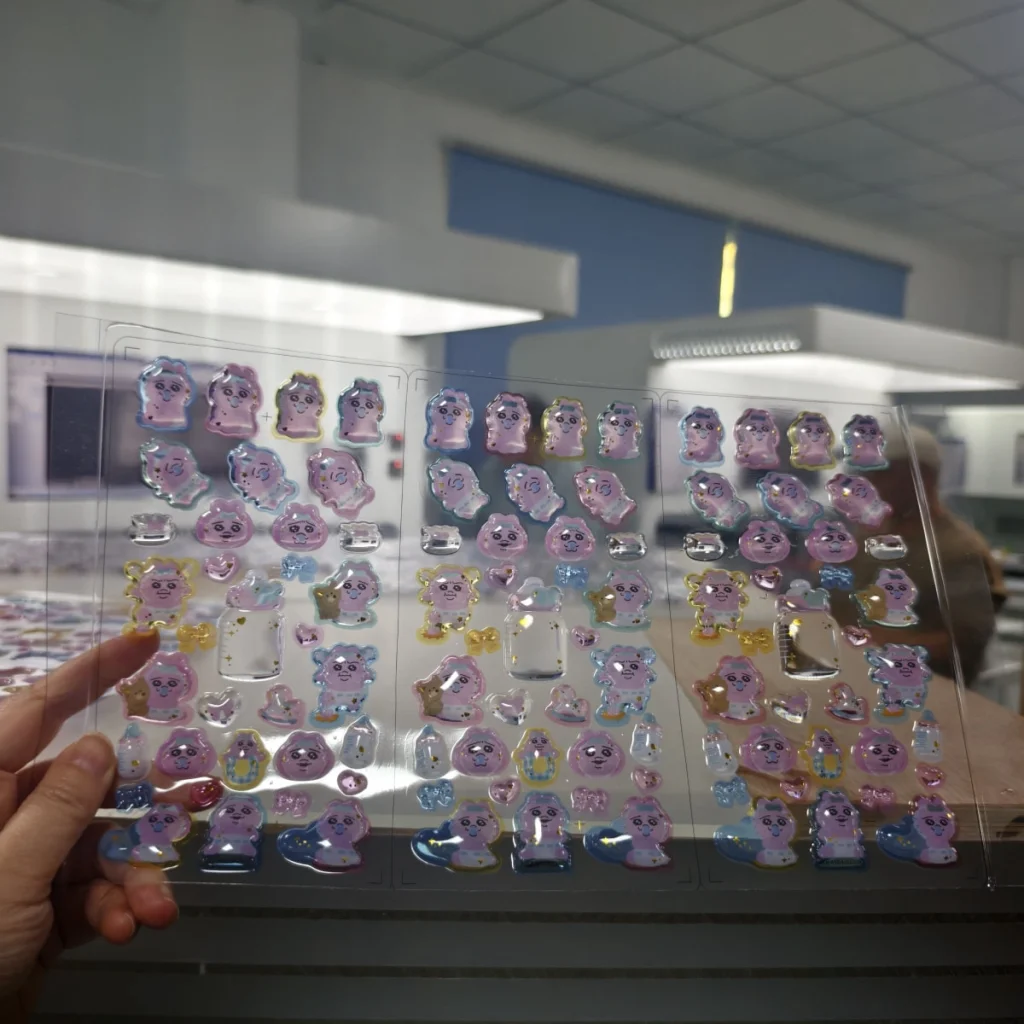
- Control de burbujas: busque burbujas internas, microporos superficiales y aire atrapado cerca del borde.
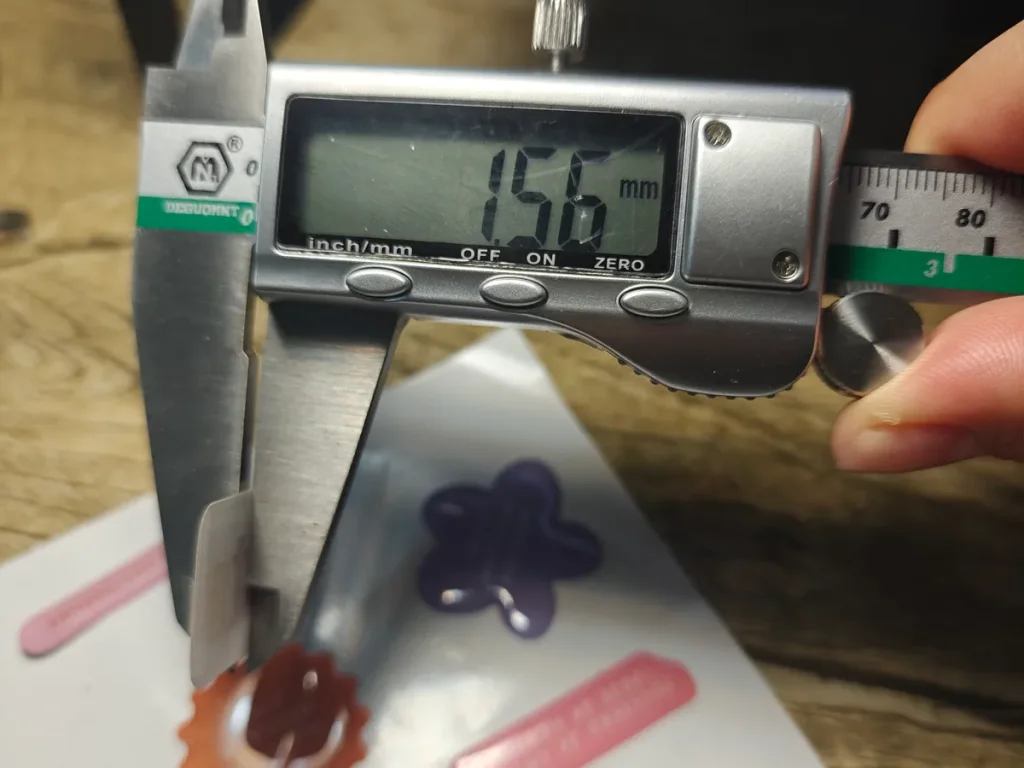
- Altura del relieve: mida si la altura es uniforme en toda la hoja y entre muestras sucesivas.
- Control de los bordes: confirme que la resina se detiene en el borde sin desbordamientos, puentes entre piezas ni esquinas con poco espesor.
- Acabado superficial: compruebe la transparencia, el brillo, la turbidez, los cráteres de ojo de pez, la piel de naranja y la contaminación por polvo.
- Resultado del curado: confirme la fase de curado especificada, la dureza y la flexibilidad. Investigue cualquier pegajosidad, blandura o fragilidad inesperada.
- Pruebas de uso: compruebe la flexión, la exposición al exterior, el desgaste por manipulación o el contacto con productos químicos si el producto lo requiere.
Estas comprobaciones son especialmente importantes para calcomanías de exterior, etiquetas industriales, emblemas de automoción y productos de marca de alto valor. Reducen el riesgo de que una muestra de buen aspecto dé paso a un pedido con resultados de producción inestables.
Errores habituales de producción
- Elegir la máquina antes de probar la resina: la máquina no puede resolver por completo los problemas de amarilleamiento, curado, adherencia o flexibilidad.
- Aprobar todo el proceso con una sola muestra: pruebe varios tamaños de producto, lotes de material y superficies impresas.
- Ignorar la disposición en la hoja: una colocación irregular puede hacer que una trayectoria convencional de 3 ejes deje de ser fiable, aunque la resina sea adecuada.
- Aumentar la velocidad demasiado pronto: elevar la producción antes de estabilizar el volumen dosificado, el curado y el control de los bordes suele aumentar las piezas rechazadas.
- No planificar los repuestos: el desgaste de mezcladores, boquillas, mangueras o componentes de calentamiento puede provocar un flujo irregular y defectos.
Para mantener una producción estable después de la compra, la página de accesorios para máquinas de doming explica qué componentes influyen en el flujo de resina, los tiempos de parada y el mantenimiento.
FAQ
¿Puedo fabricar pegatinas resinadas 3D a mano?
Puede hacer algunas muestras a mano, pero resulta difícil mantener una producción estable porque el volumen de resina, el control de la trayectoria y la altura del relieve dependen en gran medida del operario. Una máquina semiautomática suele ser un mejor punto de partida para lotes pequeños y pruebas de muestras.
¿Necesito resina epoxi o resina de poliuretano?
Para pegatinas rígidas de interior, suele empezarse por una resina epoxi. En pegatinas de exterior, flexibles o expuestas a radiación UV, suele ser necesario probar resinas de poliuretano. La elección más fiable depende del material del producto, el entorno de uso y el resultado de las muestras.
¿Qué máquina es más adecuada para hojas de pegatinas con disposición regular?
Una máquina de doming automática de 3 ejes suele ser adecuada cuando la disposición es regular, la separación es estable y los pedidos recurrentes justifican utilizar programas de dosificación guardados. Si la colocación varía o son habituales los desplazamientos de la impresión, la visión CCD puede ofrecer mayor fiabilidad.
¿Por qué aparecen burbujas en mis pegatinas resinadas?
Las burbujas pueden deberse a la mezcla de la resina, la humedad, el aire atrapado, la contaminación superficial, la configuración de la boquilla o las condiciones de curado. Revise la manipulación de la resina y la preparación de la superficie antes de suponer que la velocidad de la máquina es el único problema.
¿Debo probar muestras antes de comprar una máquina?
Sí, especialmente si aún no se han confirmado el material, el tipo de resina, la altura del relieve o el entorno de uso. Las pruebas de muestras ayudan a definir el tipo de máquina, la configuración del sistema de resina, los accesorios y los ajustes de producción antes de realizar una inversión mayor.
Criterios para definir la producción
Fabricar pegatinas resinadas 3D exige definir un proceso, no solo comprar una máquina. Primero, confirme si el material de la pegatina y su disposición son aptos para doming. Después, pruebe resina epoxi o de poliuretano según el entorno de uso. A continuación, elija equipos semiautomáticos, de 3 ejes o con CCD según el volumen, la estabilidad de la disposición y el riesgo de posicionamiento. Esta secuencia ofrece más posibilidades de lograr una producción estable que elegir la máquina únicamente por el precio o el grado de automatización.