Prima il processo
Stampa, taglia, pulisci e testa
La qualità degli adesivi resinati si costruisce prima del dosaggio. La stampa, la scelta del film, la geometria dei bordi e la pulizia della superficie influiscono sulla cupola finale.
Poi la resina
Scegli resina epossidica o PU in base alle condizioni di utilizzo
Gli adesivi rigidi per interni e le decalcomanie flessibili per esterni possono richiedere un comportamento diverso della resina, anche quando la macchina dosatrice è la stessa.
Infine la macchina
Scegli in base a disposizione e volumi
Piccoli lotti, fogli regolari e disposizioni miste non richiedono lo stesso livello di automazione. La macchina dovrebbe adattarsi alle modalità di produzione.
Risposta rapida
Per realizzare adesivi resinati 3D, si stampa e si taglia il foglio di adesivi, si prepara una superficie pulita, si dosa una quantità misurata di resina epossidica o poliuretanica trasparente, la si lascia scorrere fino al bordo e poi la si fa indurire formando una cupola lucida in rilievo. Il processo sembra semplice, ma una produzione stabile dipende dalla scelta della resina, dal materiale dell’adesivo, dalla disposizione sul foglio, dal controllo del dosaggio e dalle condizioni di indurimento.
Non basta decidere come applicare la resina. Occorre anche stabilire se il prodotto è adatto al doming con resina, quale resina testare e quale livello di automazione è adeguato alla disposizione dei prodotti e al volume degli ordini.
Processo di produzione degli adesivi resinati 3D
Un processo di doming stabile inizia prima del dosaggio della resina. La superficie stampata, la disposizione dei prodotti, il comportamento della resina e le condizioni di indurimento influiscono tutti sulla cupola finale.
01
Stampa e prepara i fogli
Stampa le grafiche e verifica la compatibilità di substrato, inchiostro e adesivo.
02
Taglia i contorni dei prodotti
Taglia i fogli prima del doming e lascia spazio sufficiente attorno a ogni prodotto.
03
Pulisci e metti in piano la superficie
Rimuovi polvere, olio e impronte, quindi posiziona i fogli su un’attrezzatura di supporto in piano.
04
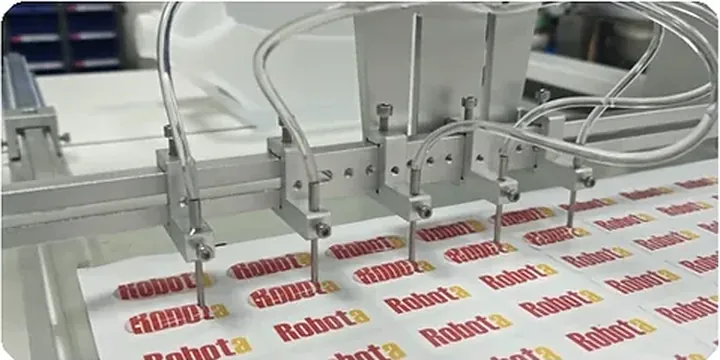
Dosa la resina
Usa il dosaggio a testa singola o a più teste in base alla distanza e alla disposizione dei prodotti.
05
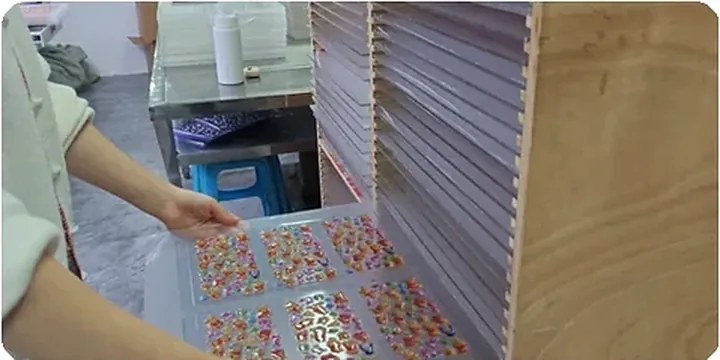
Fai indurire in condizioni controllate
Mantieni i fogli in piano e segui la scheda tecnica TDS della resina scelta per le condizioni di indurimento.
06
Ispeziona i prodotti finiti
Controlla bolle, resina lungo i bordi, altezza della cupola, stato di indurimento e aspetto superficiale.
Nota sul processo: Il tipo di resina, la temperatura, l’umidità, le dimensioni del prodotto e l’altezza della cupola possono modificare le impostazioni di dosaggio e indurimento necessarie. Conferma il processo definitivo con la scheda tecnica TDS della resina e test su campioni reali.
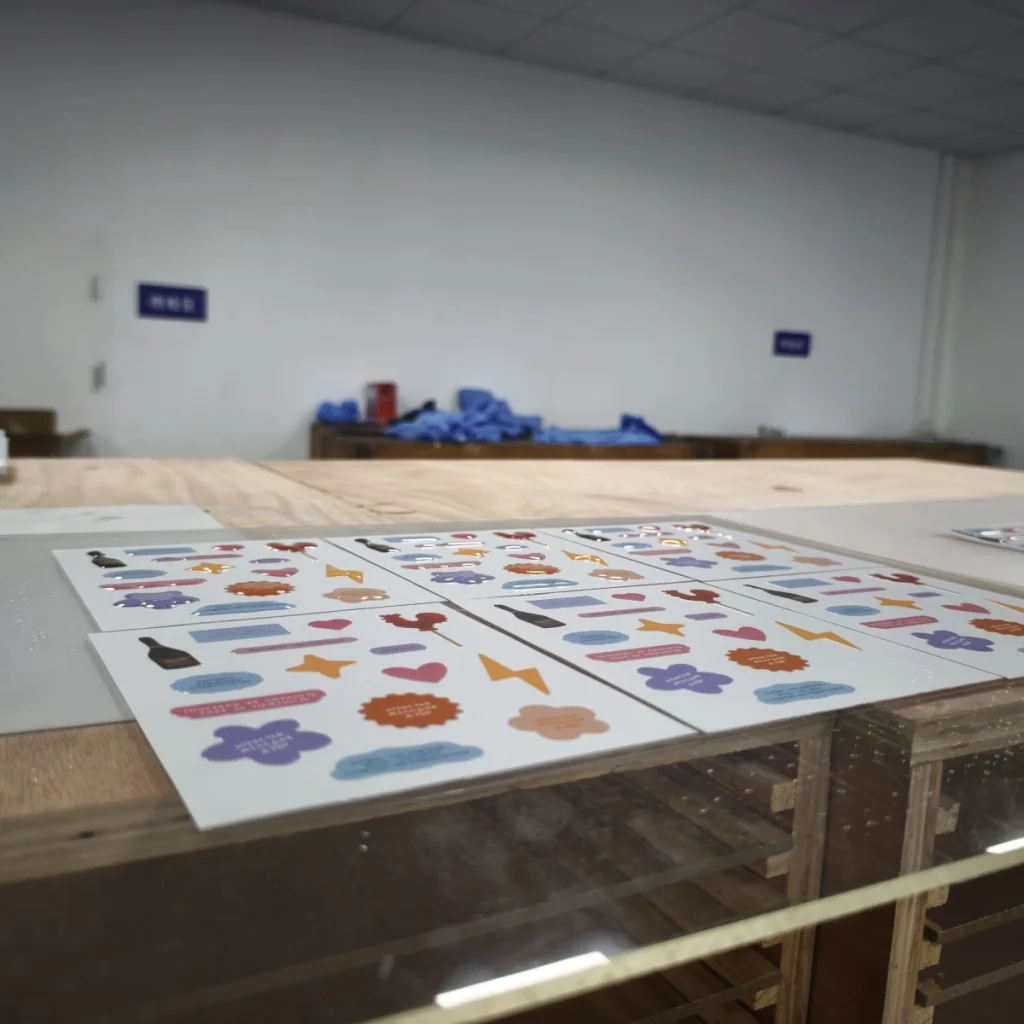
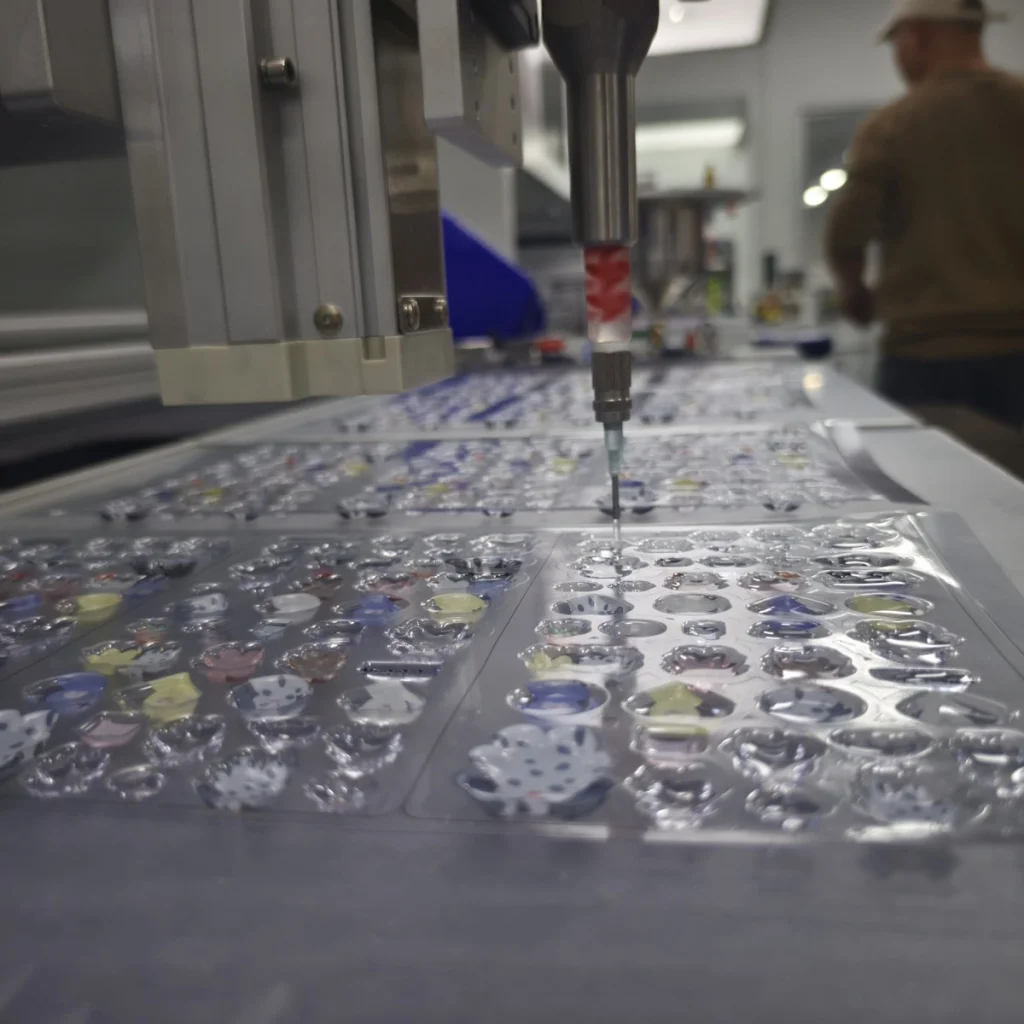
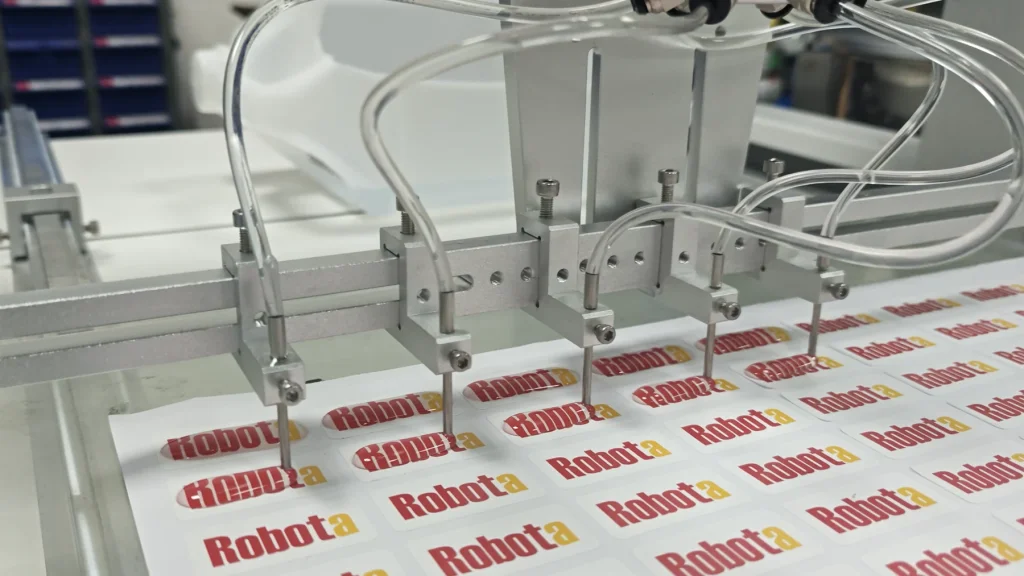
Esempi dalla produzione: Questi esempi mostrano lo stesso processo su scala produttiva: i fogli vengono controllati prima del dosaggio, poi la resina viene applicata sui prodotti già disposti e stabilizzati.
Cosa rende un adesivo adatto al doming
Non tutti gli adesivi danno buoni risultati con la resinatura. La resina richiede un bordo ben definito, una tensione superficiale adeguata e spazio sufficiente tra i prodotti per formare una lente in rilievo senza traboccare sul pezzo vicino.
- Bordo ben definito: l’adesivo stampato dovrebbe avere un bordo o una linea di taglio definiti che aiutino a fermare la resina.
- Superficie stabile: film, inchiostri e film di laminazione dovrebbero consentire alla resina di bagnare la superficie senza crateri a occhio di pesce, velature o scarsa adesione.
- Spazio sufficiente: prodotti troppo ravvicinati aumentano il rischio di ponti di resina e fuoriuscite.
- Altezza della cupola adeguata: la maggior parte degli adesivi resinati richiede una superficie in rilievo controllata, non lo strato di resina più alto possibile.
- Ambiente di utilizzo noto: gli adesivi con marchio per interni, le decalcomanie per esterni e le etichette flessibili non dovrebbero essere testati con gli stessi presupposti.
Se stai progettando un tipo specifico di prodotto, confronta le guide applicative per decalcomanie resinate, etichette industriali resinate, targhette resinate e emblemi per veicoli.
Scegli la resina prima di aumentare la produzione
La resina non è soltanto un rivestimento trasparente. Determina la sensazione al tatto, l’invecchiamento e la resistenza della cupola durante l’utilizzo reale. La resina epossidica è spesso più semplice da gestire per prodotti standard, rigidi e destinati agli interni. La resina poliuretanica viene spesso valutata per prodotti da esterno, flessibili o esposti ai raggi UV. La scelta finale dovrebbe essere confermata con campioni reali.
Resina epossidica
Un buon punto di partenza per adesivi rigidi da interno
Usala quando il prodotto richiede una cupola trasparente e lucida e i principali aspetti da tenere sotto controllo sono la stabilità produttiva, il costo e la facilità di lavorazione.
Resina PU
Da testare per prodotti da esterno o flessibili
Usala quando l’esposizione solare, la flessione, i film morbidi o la durata all’esterno contano più della semplicità di gestione del processo.
Test sui campioni
Necessario quando la superficie non è nota
Inchiostri, film, rivestimenti e film di laminazione diversi possono modificare bagnabilità, adesione, trasparenza e risultati di indurimento.
Per approfondire la scelta della resina, consulta la guida alle resine per doming e la guida al confronto tra resina epossidica e poliuretanica per doming. Se durante le prove compaiono già difetti, consulta la guida alla risoluzione dei problemi del doming con resina.
Scegli la macchina in base alle modalità di produzione
La macchina dovrebbe essere adatta alla disposizione degli adesivi e alla frequenza con cui la lavorazione si ripete. Una macchina più avanzata non è automaticamente la scelta migliore se la disposizione dei prodotti non la richiede.
PJ180 semiautomatica
Campioni e prodotti variabili
Più indicata quando i tipi di prodotto cambiano spesso, gli ordini sono piccoli o devi ancora verificare resina, altezza della cupola e stabilità di base del processo.
Automatica a 3 assi
Fogli regolari e ordini ricorrenti
Più indicata quando la disposizione degli adesivi è stabile, la spaziatura è costante e i percorsi di dosaggio salvati possono essere ripetuti tra i lotti.
Visione CCD
Disposizioni miste e rischi di posizionamento
Più indicata quando le variazioni di posizione dei prodotti o della stampa non sono gestibili con un’attrezzatura di posizionamento adatta alla produzione, oppure quando i frequenti cambi di disegno rendono più utile la modifica dei percorsi a schermo. La sola presenza di fori o aperture sagomate non richiede la visione CCD.
Se non sai quale livello sia adatto, parti dalla guida alla scelta della macchina per doming. Per un confronto più approfondito, leggi come scegliere la macchina per doming di adesivi più adatta, la guida all’acquisto di macchine automatiche a 3 assi e la guida alla visione CCD.
Controlli di qualità prima degli ordini in grandi quantità
Un campione che sembra buono subito dopo il dosaggio può ancora presentare difetti dopo l’indurimento o durante l’uso. Prima di aumentare la produzione, verifica il risultato sotto diversi aspetti.
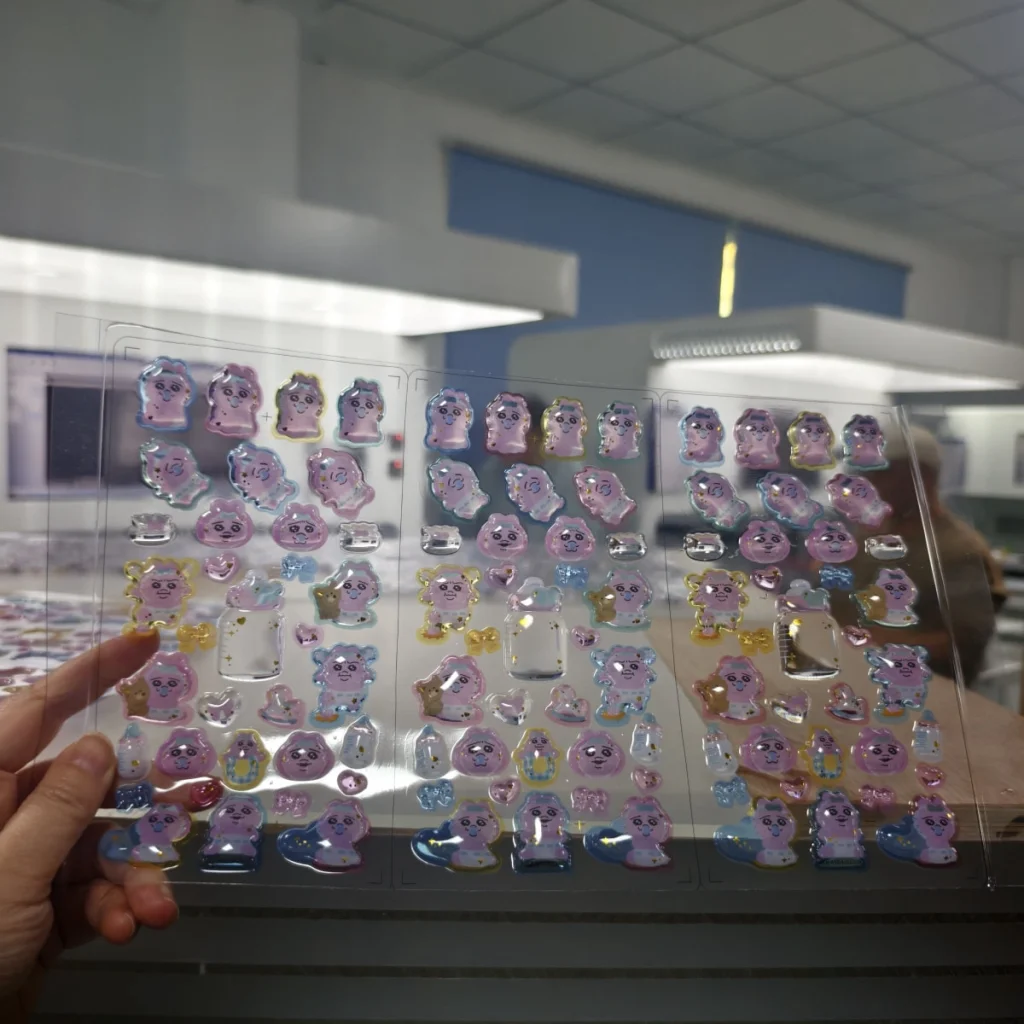
- Controllo delle bolle: cerca bolle interne, microfori superficiali e aria intrappolata vicino al bordo.
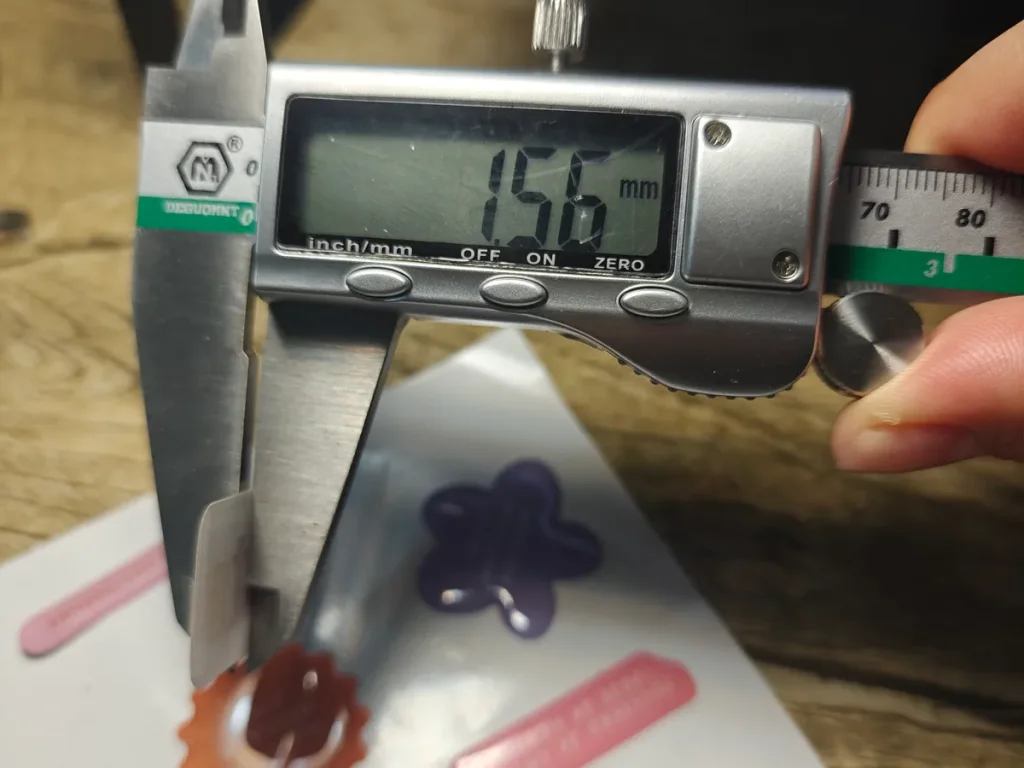
- Altezza della cupola: misura se l’altezza è uniforme sull’intero foglio e tra campioni ripetuti.
- Controllo ai bordi: verifica che la resina si fermi al bordo senza fuoriuscite, ponti di resina o spessore insufficiente negli angoli.
- Finitura superficiale: controlla trasparenza, brillantezza, velature, crateri a occhio di pesce, buccia d’arancia e contaminazione da polvere.
- Risultato dell’indurimento: verifica lo stadio di indurimento previsto, la durezza e la flessibilità. Indaga eventuali appiccicosità, morbidezza o fragilità inattese.
- Prove d’uso: verifica flessione, esposizione all’esterno, usura da manipolazione o contatto con sostanze chimiche, se richiesto dal prodotto.
Questi controlli sono particolarmente importanti per decalcomanie da esterno, etichette industriali, emblemi per veicoli e prodotti con marchio di alto valore. Riducono il rischio che un bel campione dia origine a una produzione instabile.
Errori comuni in produzione
- Scegliere la macchina prima di testare la resina: la macchina non può risolvere completamente i problemi di ingiallimento, indurimento, adesione o flessibilità.
- Usare un solo campione per approvare l’intero processo: testa più dimensioni del prodotto, lotti di materiale e superfici stampate.
- Ignorare la disposizione sul foglio: un posizionamento irregolare può rendere inaffidabile un normale percorso a 3 assi, anche quando la resina è corretta.
- Aumentare la velocità troppo presto: aumentare la produzione prima di stabilizzare il volume dosato, l’indurimento e il controllo della resina lungo i bordi porta in genere a più scarti.
- Trascurare la pianificazione dei ricambi: miscelatori, ugelli, tubi flessibili o componenti di riscaldamento usurati possono causare un flusso irregolare e difetti.
Per mantenere stabile la produzione dopo l’acquisto, la pagina degli accessori per macchine per doming spiega quali componenti influiscono sul flusso della resina, sui tempi di fermo e sulla manutenzione.
FAQ
Posso realizzare adesivi resinati 3D a mano?
Puoi realizzare alcuni campioni a mano, ma ottenere una produzione stabile è difficile perché il volume di resina, il controllo del percorso e l’altezza della cupola dipendono molto dall’operatore. Una macchina semiautomatica è in genere un punto di partenza migliore per piccoli lotti e test sui campioni.
Mi serve una resina epossidica o poliuretanica?
Per gli adesivi rigidi da interno si parte spesso dalla resina epossidica. Per adesivi da esterno, flessibili o esposti ai raggi UV, sono spesso necessarie prove con resina poliuretanica. La scelta più affidabile dipende dal materiale del prodotto, dall’ambiente di utilizzo e dai risultati sui campioni.
Qual è la macchina più adatta per fogli regolari di adesivi?
Una macchina automatica per doming a 3 assi è generalmente adatta quando la disposizione è regolare, la spaziatura è stabile e gli ordini ricorrenti giustificano l’uso di programmi di dosaggio salvati. Se il posizionamento varia o i disallineamenti della stampa sono frequenti, la visione CCD può essere una scelta più affidabile.
Perché i miei adesivi resinati presentano bolle?
Le bolle possono derivare dalla miscelazione della resina, dall’umidità, dall’aria intrappolata, dalla contaminazione superficiale, dalla configurazione dell’ugello o dalle condizioni di indurimento. Controlla la gestione della resina e la preparazione delle superfici prima di presumere che la velocità della macchina sia l’unico problema.
Dovrei testare i campioni prima di acquistare una macchina?
Sì, soprattutto se il materiale, il tipo di resina, l’altezza della cupola o l’ambiente di utilizzo non sono ancora confermati. I test sui campioni aiutano a definire il tipo di macchina, la configurazione della resina, gli accessori e le impostazioni di produzione prima di un investimento più consistente.
Criteri per definire la produzione
Realizzare adesivi resinati 3D significa definire un processo, non soltanto acquistare una macchina. Verifica prima che il materiale degli adesivi e la loro disposizione siano adatti al doming. Poi testa una resina epossidica o poliuretanica in base all’ambiente di utilizzo. Infine, scegli attrezzature semiautomatiche, a 3 assi o CCD in base al volume, alla stabilità della disposizione e ai rischi di posizionamento. Questa sequenza offre maggiori possibilità di ottenere una produzione stabile rispetto a una scelta della macchina basata soltanto sul prezzo o sul livello di automazione.