
Campioni / Badge variabili
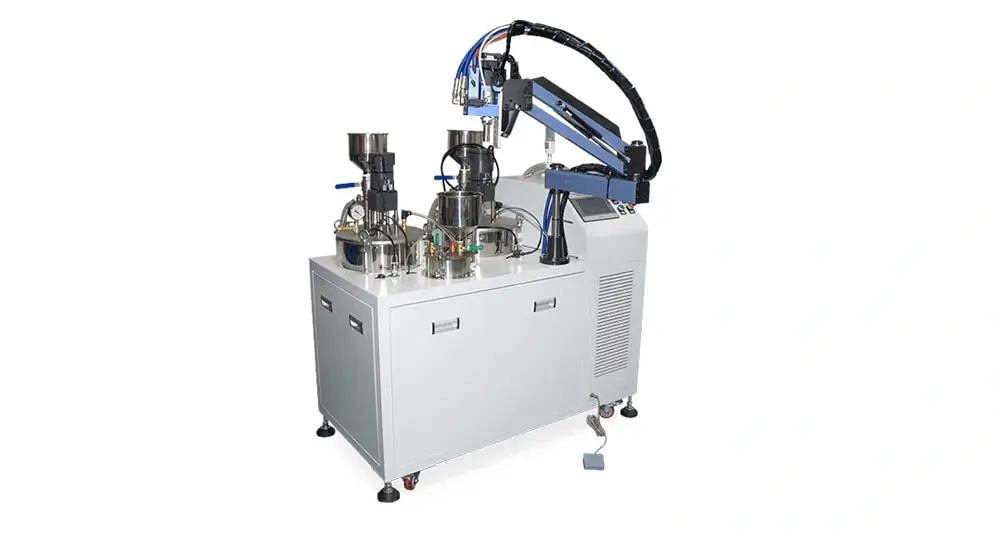
Macchina per doming semiautomatica
Controllo manuale del percorso per campioni, piccoli lotti e design di badge variabili.
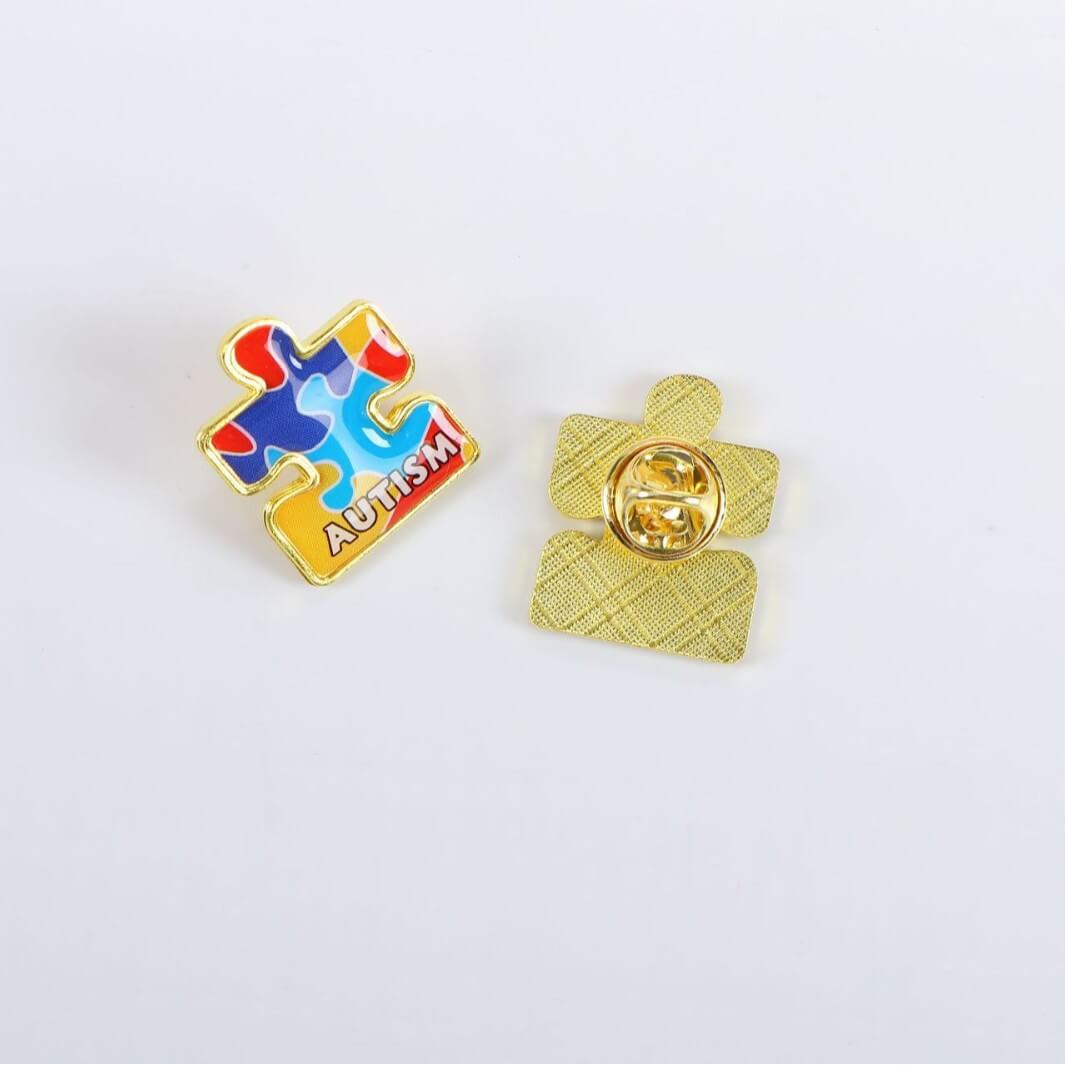
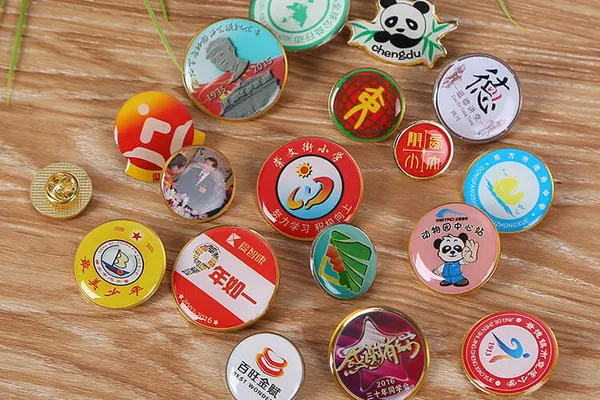
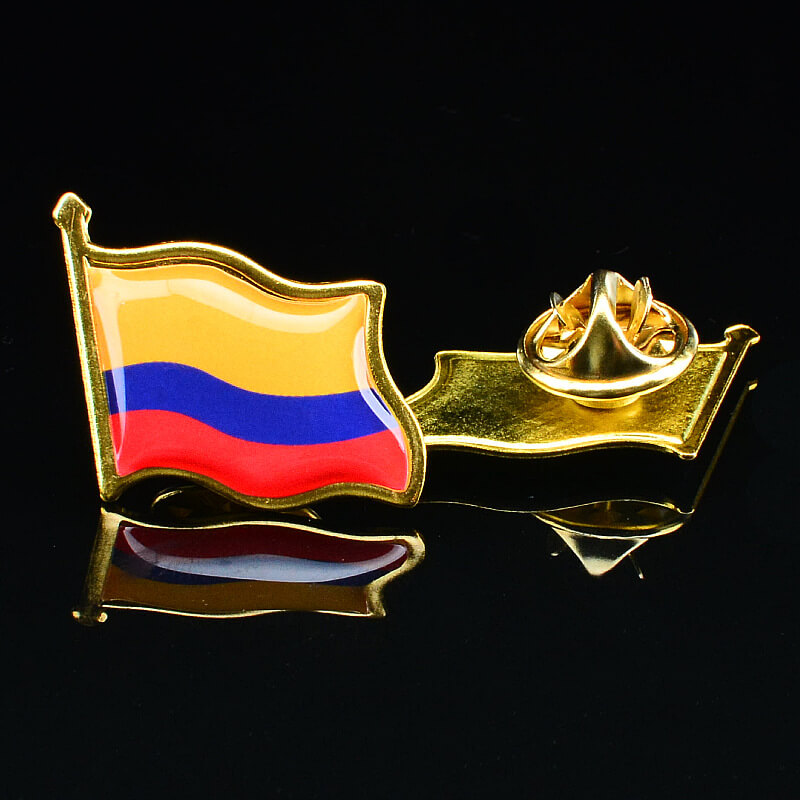
Produci badge resinati lucidi, spille da bavero, badge per eventi e insegne decorative. Abbina la macchina al materiale, alla forma, al metodo di fissaggio, al volume degli ordini e all'altezza desiderata della resina prima dell'acquisto.
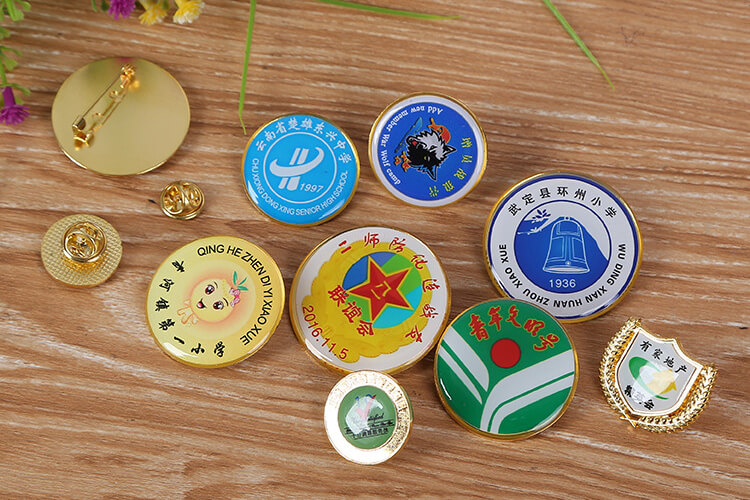
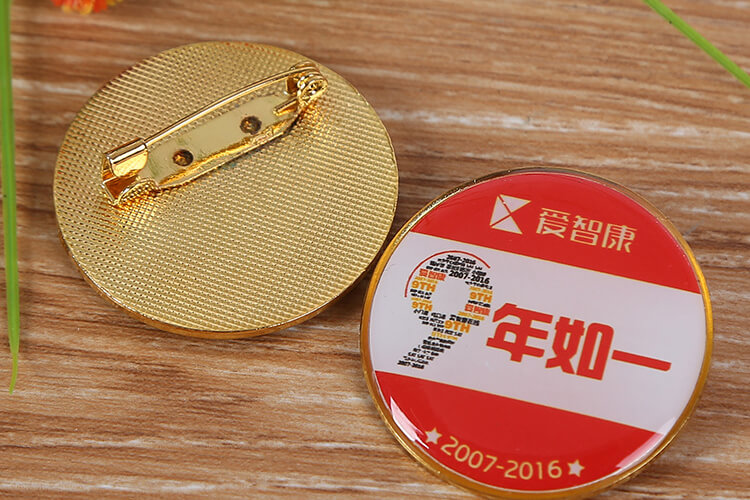
| Requisito | Opzioni / Intervallo | Note |
|---|---|---|
|
Materiale del distintivo
|
Metallo, acrilico, ABS, PVC, PET, film stampato o basi rivestite per distintivi | Prima della produzione, la superficie dovrebbe essere pulita, asciutta e sottoposta a prove di adesione della resina. |
|
Finitura superficiale
|
Stampata, rivestita, effetto smalto, placcata, laminata o strutturata | L’inchiostro, il rivestimento, la placcatura e la geometria del bordino possono influire sull’adesione e sull’aspetto finale. |
|
Forma / Disposizione
|
Distintivi rotondi, scudetti, strisce, fori, retri con spilla, forme miste o fogli regolari | Verifica il bordino, i retri con spilla e se un’attrezzatura di posizionamento o un foglio possono mantenere ciascun distintivo in posizione in modo ripetibile; per i contorni irregolari si può usare un percorso salvato. |
|
Volume di produzione
|
Campioni, piccoli lotti, ordini ricorrenti o produzione in grandi volumi di distintivi su fogli | Per pianificare la produzione, attrezzature di posizionamento stabili e un caricamento ripetibile consentono di usare percorsi salvati al crescere della domanda; il posizionamento libero dei singoli pezzi può ridurre la produttività effettiva. |
|
Tipo di resina
|
Resina epossidica o resina poliuretanica | Scegli in base a durezza, flessibilità, resistenza agli urti, esposizione ai raggi UV e ambiente di utilizzo. |
|
Altezza della cupola di resina
|
Di solito 0.8 mm – 4 mm, da adattare alle dimensioni del distintivo e alla geometria del bordino | Cupole più alte richiedono un controllo stabile della resina lungo i bordi e una viscosità adeguata. |
|
Ambiente di utilizzo
|
Distintivi per interni, eventi, souvenir, accessori per abbigliamento o distintivi per esterni | I distintivi per esterni o soggetti a frequenti contatti possono richiedere una resina poliuretanica e prove di invecchiamento sui campioni. |
Controllo manuale del percorso per campioni, piccoli lotti e design di badge variabili.
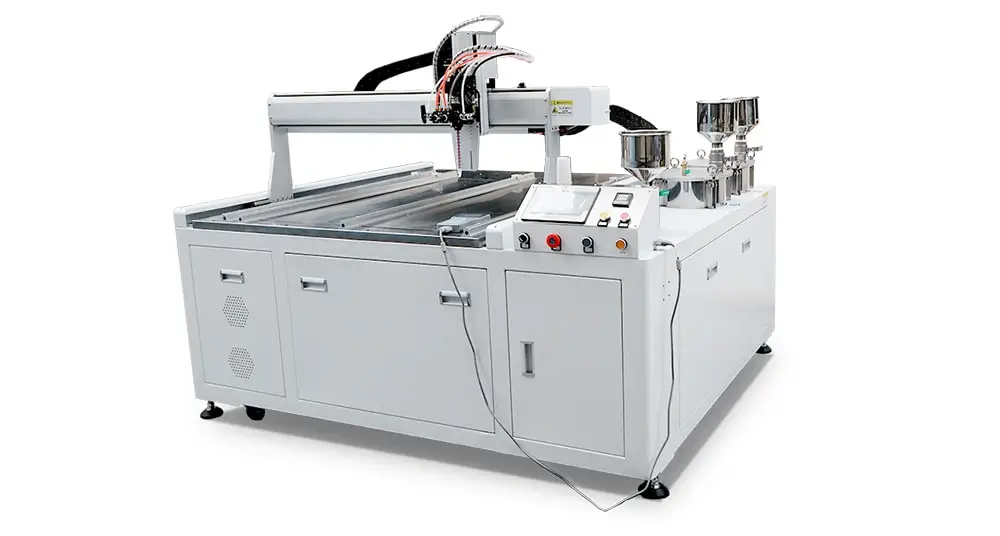
Percorsi salvati per un caricamento ripetibile, anche con contorni irregolari che mantengono posizioni ripetibili.
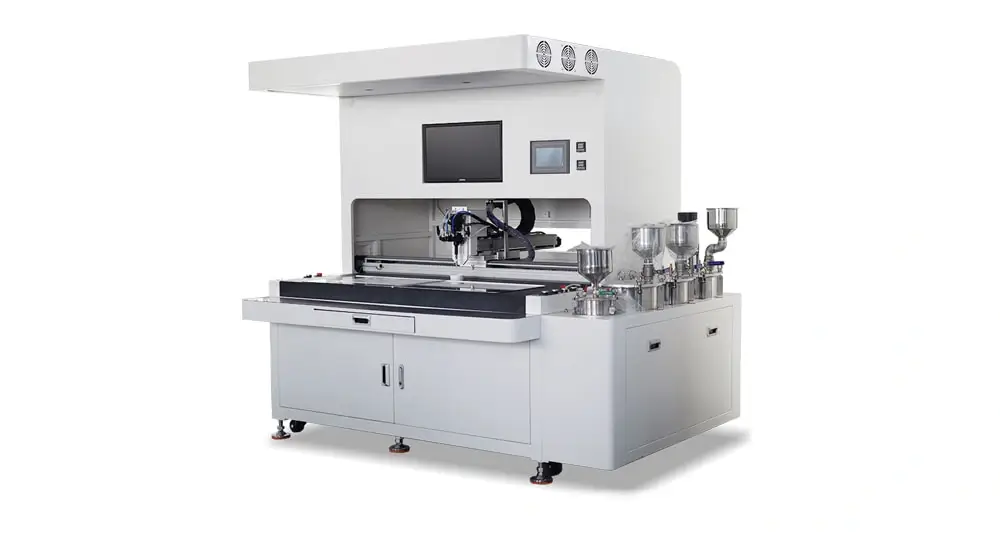
Correzione con telecamera per variazioni di posizionamento dimostrate; la modifica del percorso a schermo supporta i cambi di design irregolari.
| Scenario di produzione dei distintivi | Primo criterio di scelta | Configurazione consigliata | Resina da valutare inizialmente | Perché è adatta |
|---|---|---|---|---|
| Campioni / Piccole serie | Variazioni di basi, bordini o grafiche | PJ180 semiautomatica | Resina epossidica o PU dopo i test sui materiali | Configurazione flessibile per cambi frequenti |
| Fogli regolari / Attrezzature di posizionamento stabili | Posizioni ripetibili e fissaggio stabile dei distintivi; per i contorni irregolari si può usare un percorso salvato e il volume degli ordini ricorrenti può rendere il dosaggio manuale un collo di bottiglia | Macchina a 3 assi da banco o DJ771, in base alle dimensioni del foglio, allo spazio e all’obiettivo di produzione | Resina epossidica o PU in base alle condizioni di manipolazione e utilizzo | Percorsi salvati e caricamento ripetibile al crescere della domanda |
| Posizionamento variabile / Frequenti cambi formato con geometrie irregolari | Variazioni di posizione misurate dopo le prove dell’attrezzatura di posizionamento, oppure frequenti cambi di percorso per geometrie irregolari | SJ4060 con guida mediante visione CCD | Resina epossidica o PU in base al materiale e all’utilizzo | La correzione tramite telecamera compensa le variazioni misurate; gli strumenti a schermo per la gestione dei percorsi possono semplificare i cambi formato con geometrie irregolari |
Fornisci campioni di badge, disegni, materiale, altezza del bordo, accessori per spille e ambiente di utilizzo.
Sui tuoi campioni di distintivi testiamo la trasparenza della resina, l’adesione, l’indurimento e la stabilità dell’attrezzatura di posizionamento.
Perfezioniamo il volume di resina e il percorso di dosaggio per l'altezza della cupola e il bordo del badge desiderati.
Ricevi il video della prova, il rapporto e un consiglio sulla scelta di macchina e resina.
*I tuoi dati saranno mantenuti da noi strettamente riservati.
La resina epossidica è un punto di partenza pratico per molti distintivi in metallo o plastica; trasparenza e durezza dipendono dalla formulazione. Testa una formulazione poliuretanica adatta quando contano la flessibilità, la resistenza agli urti o l’esposizione all’esterno. Sul distintivo finito, verifica l’adesione, il controllo della resina lungo i bordi, l’indurimento e il comportamento durante la manipolazione.
Sì. L’importante è mantenere il badge piatto durante il dosaggio e verificare l’altezza del bordo, la struttura della spilla e l’adesione. Consigliamo test su campione prima della produzione in serie.
I materiali comuni includono basi per badge in metallo, acrilico, ABS, PVC, PET e film stampati. Rivestimenti, placcature, oli e superfici testurizzate possono influenzare l’adesione, quindi è importante testare con campioni reali.
Usa la tabella di selezione sopra come punto di partenza. Per i badge, fornisci materiale e finitura del semilavorato finale, dettagli su bordo, perno o supporto posteriore, metodo di attrezzaggio e ambiente di manipolazione previsto, così la configurazione potrà essere verificata con campioni.