
Muestras y lotes pequeños
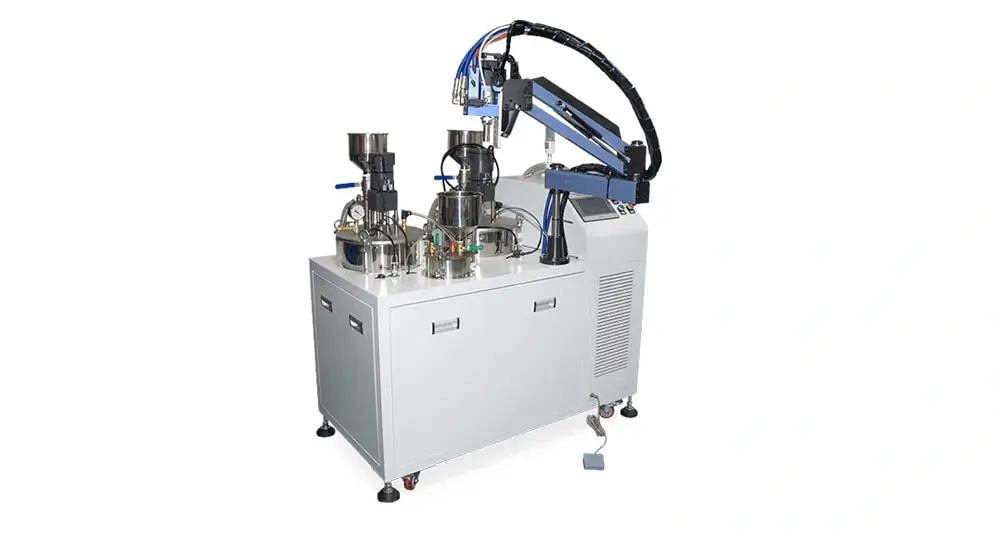
Máquina de doming semiautomática
Control manual de la trayectoria para muestras, lotes pequeños y trabajos de etiquetas con cambios.
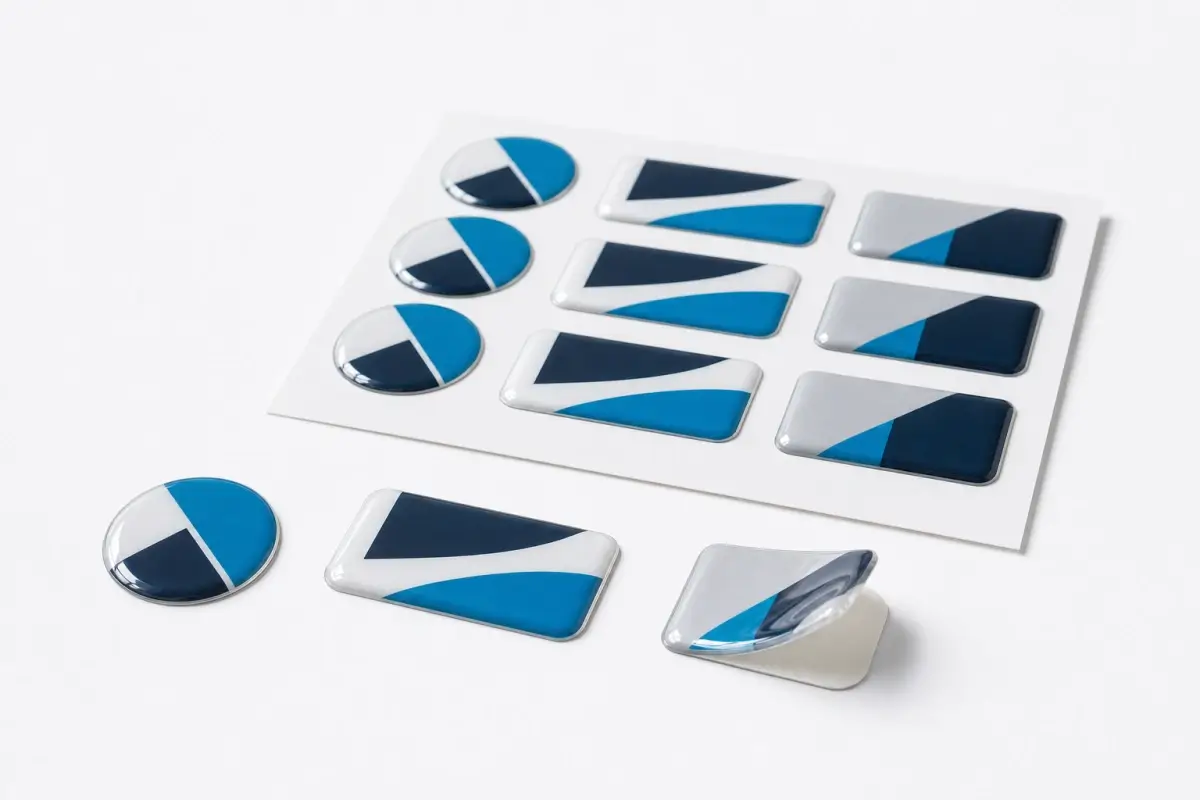
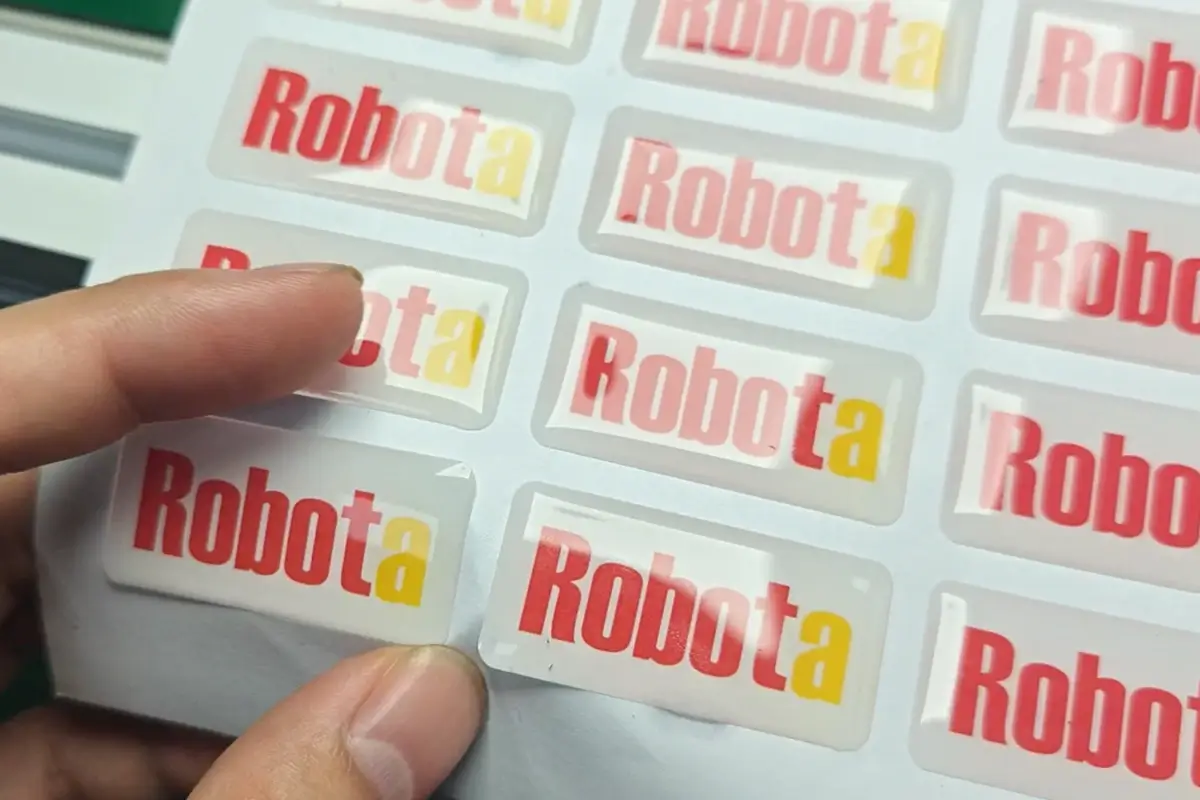
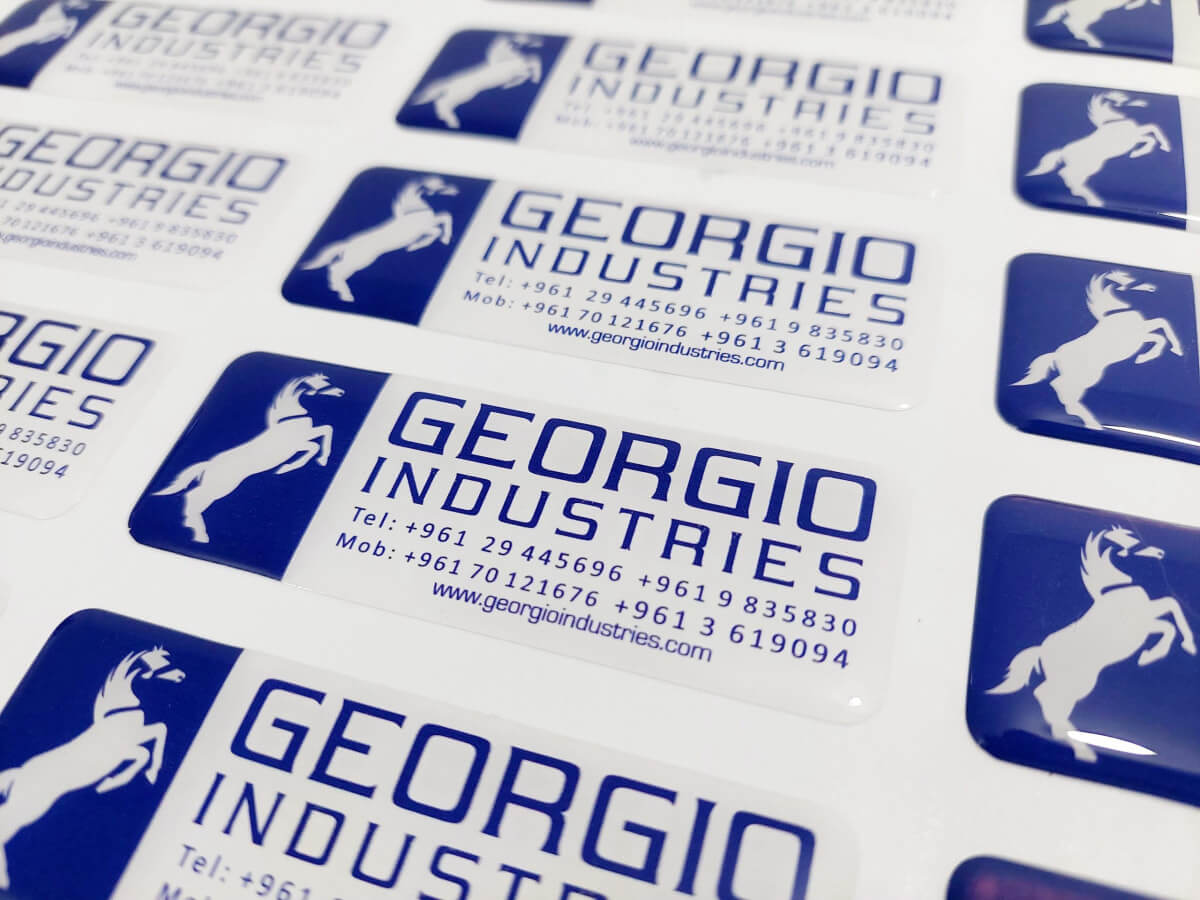
Produzca etiquetas resinadas con impresión nítida, bordes controlados y una resina adecuada para el material impreso y el entorno de uso. Confirme la estructura de laminado o adhesivo, la separación mínima, la altura de domo objetivo y las condiciones de interior o exterior antes de seleccionar el equipo.
| Requisito | Opciones / Rango | Observaciones |
|---|---|---|
|
Material de la calcomanía
|
PVC, policarbonato (PC), PET, aluminio, ABS | La superficie debe estar limpia, plana y sin polvo ni aceite. |
|
Forma del producto
|
Calcomanías planas, piezas ligeramente curvas, contornos irregulares o distribuciones mixtas en la hoja | Antes de elegir el útil y configurar la trayectoria, confirme el contorno, la separación mínima, la distancia al borde y si cada hoja puede colocarse de forma repetible. |
|
Volumen de producción
|
Producción de bajo, medio o alto volumen | Confirme el tamaño de lote, la recurrencia de los pedidos y la frecuencia de cambio de formato; estos factores influyen en el útil, la configuración de trayectorias y el plan de carga. |
|
Tipo de resina
|
Resina epoxi o de poliuretano | Seleccione la resina según los requisitos de interior, exterior, resistencia UV y flexibilidad. |
|
Altura del relieve
|
0.5 mm – 6 mm | La altura habitual puede ajustarse según el tamaño de la calcomanía, el diseño del borde y la viscosidad de la resina. |
|
Entorno de uso
|
Interior o exterior | Para calcomanías de exterior, pruebe una formulación adecuada y el sustrato impreso completo bajo la exposición prevista a UV, humedad y temperatura. |
Control manual de la trayectoria para muestras, lotes pequeños y trabajos de etiquetas con cambios.
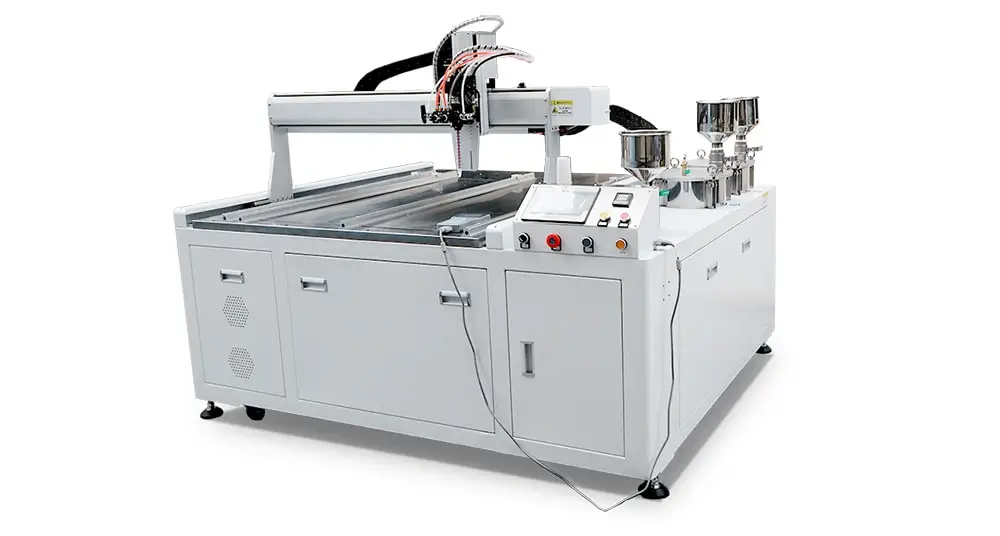
Trayectorias guardadas para una carga repetible, incluidos contornos irregulares repetibles.
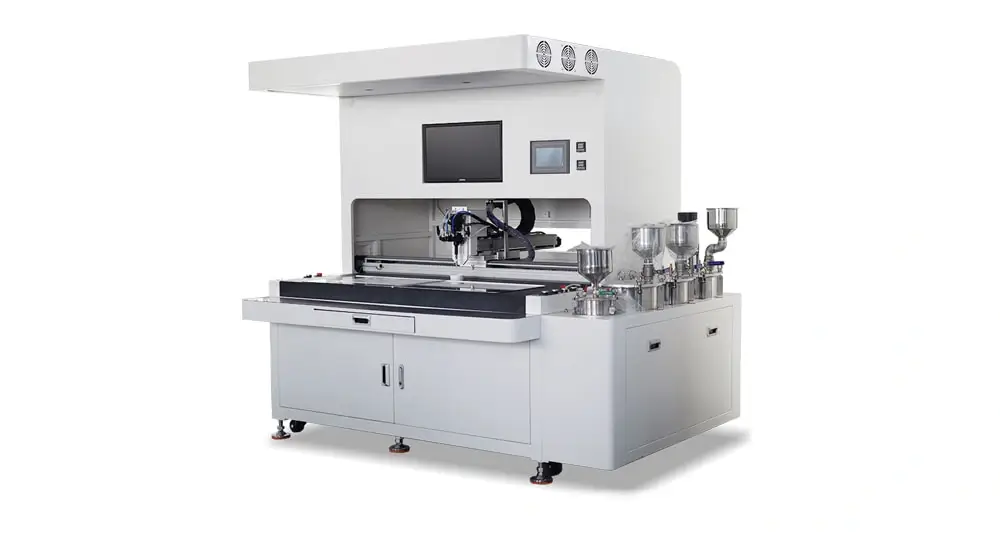
La corrección mediante cámara se adapta a la variación de posicionamiento demostrada; la edición de trayectorias en pantalla facilita los cambios de diseños irregulares.
| Situación de producción de etiquetas | Primer factor de decisión | Configuración recomendada | Punto de partida para la resina | Por qué es adecuada |
|---|---|---|---|---|
| Muestras / Diseños cambiantes | Bajo volumen, cambios frecuentes de diseño gráfico | PJ180 semiautomática | Resina epoxi o PU tras la prueba de muestras | Inicio flexible con menor coste de equipo |
| Hojas estables y repetibles | Posiciones repetidas y separación estable; los contornos complejos pueden usar una trayectoria guardada | Máquina de 3 ejes de sobremesa o DJ771 según el tamaño de la hoja, el espacio y el objetivo de producción | Resina epoxi o PU según el material y el uso | Carga repetible y reutilización de trayectorias |
| Posicionamiento variable / cambios frecuentes de diseños irregulares | Desplazamiento de impresión medido, colocación libre o posiciones mixtas; o cambios frecuentes de trayectoria para diseños irregulares | SJ4060 con visión CCD | Resina epoxi o PU según el material y el uso | La corrección mediante cámara aborda la variación medida; las herramientas de trayectoria en pantalla pueden simplificar los cambios de diseños irregulares |
Proporcione sus muestras de calcomanías, tamaño, material y entorno de uso.
Probamos claridad, adhesión y curado de la resina en sus muestras.
Ajustamos el programa de dosificación para alcanzar la altura de domo deseada.
Reciba video de prueba, informe y recomendación de máquina + resina.
*Sus datos se mantendrán estrictamente confidenciales.
Depende del material de la calcomanía, el entorno de uso y el tacto superficial requerido. La resina epoxi es un punto de partida práctico para muchas calcomanías de interior; la transparencia, la dureza y la resistencia a los arañazos dependen de la formulación. Pruebe un poliuretano adecuado cuando importen la flexibilidad, los impactos o la exposición exterior. La curvatura por sí sola no determina la resina. Ofrecemos pruebas gratuitas para comprobar la calcomanía impresa completa, incluida la adhesión, el control del borde y el curado, antes de confirmar la resina.
Las burbujas son habituales en la producción de calcomanías resinadas. Compruebe la proporción A/B, el método de mezcla, el aire atrapado, la exposición a la humedad, los ajustes de dosificación y el estado de la superficie impresa. Mantenga el sustrato limpio, seco y nivelado. Evalúe la desgasificación al vacío únicamente con un procedimiento aprobado para la resina y muestras que demuestren que actúa sobre el origen de las burbujas; el uso de poliuretano o la aplicación exterior no bastan para justificarla.
Sí, pero la idoneidad para exteriores depende del sistema completo de la calcomanía: sustrato, tinta, laminado o adhesivo, resina, diseño del borde y exposición real a UV, humedad y temperatura. Pruebe la construcción impresa final y compare una formulación de PU adecuada antes de aprobar la producción.
Use la tabla de selección anterior como punto de partida. Para las etiquetas resinadas, envíe una hoja impresa final con la estructura real de laminado o adhesivo, la separación mínima y el patrón de cambios, de modo que se puedan comprobar el comportamiento del borde y las tareas de configuración antes de la producción.