
最適用途
カスタムロゴデカール、製品ブランドデカール、屋外用デカール、販促用デカール、シートベースの樹脂デカール。
装置の選定
レイアウトの再現性、生産量、配置ばらつき、段取り替え作業に合わせてセットアップを選定
推奨樹脂
エポキシ樹脂またはポリウレタン樹脂(求める透明性・耐久性に合わせて選定)
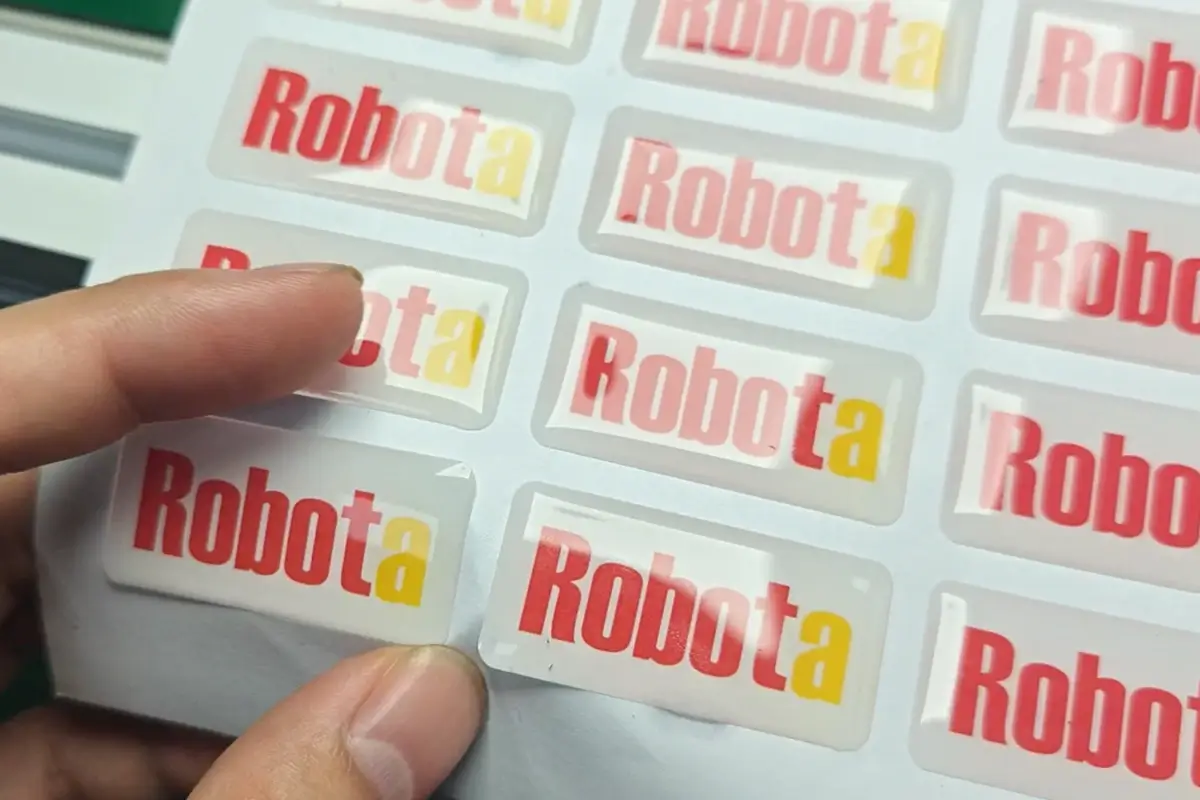
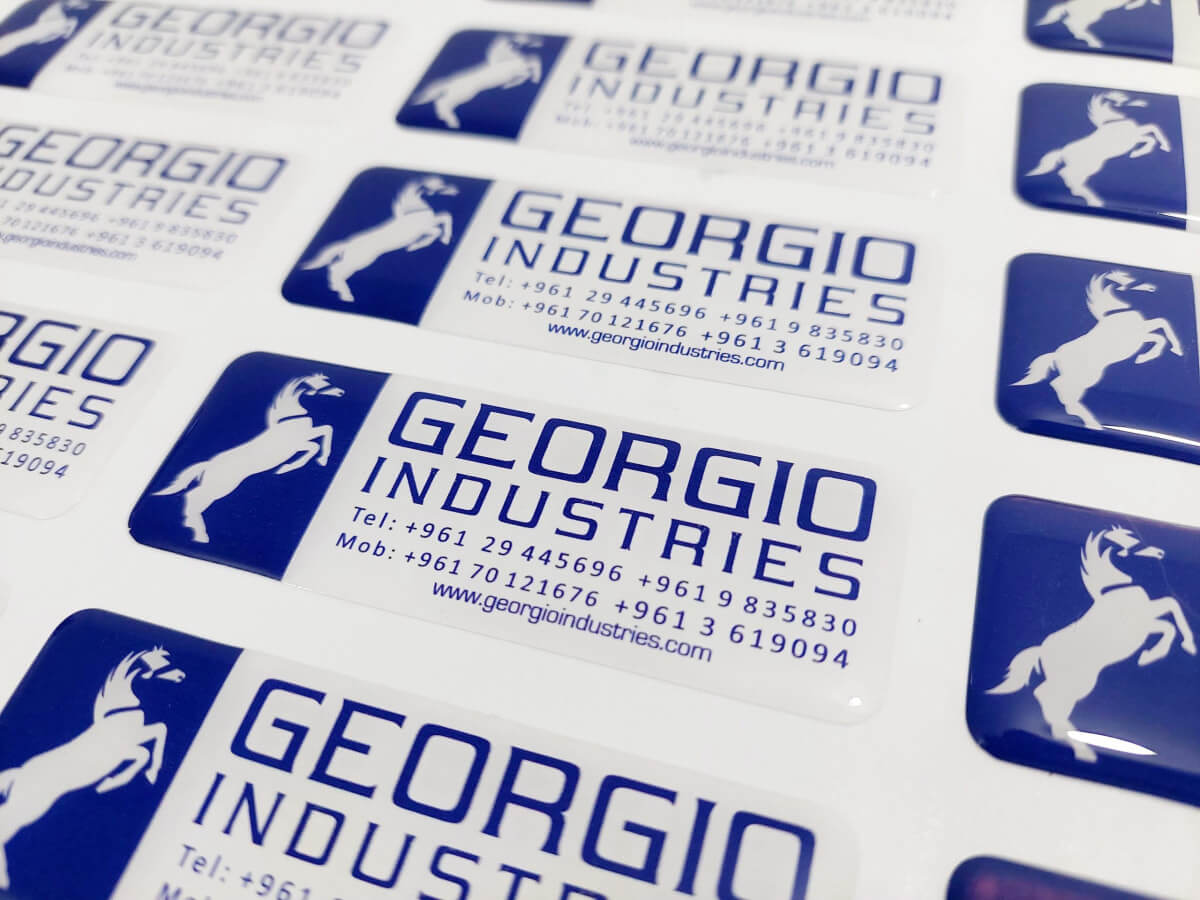
樹脂盛りデカールとは?
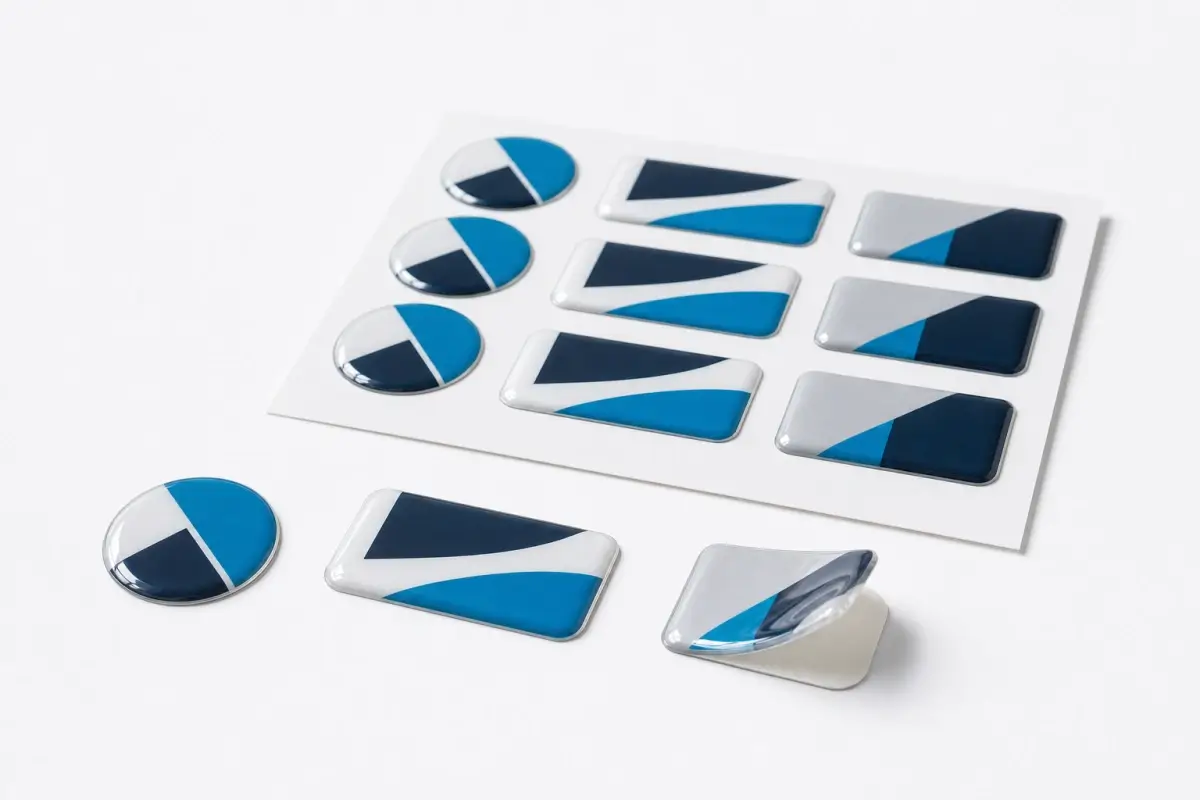
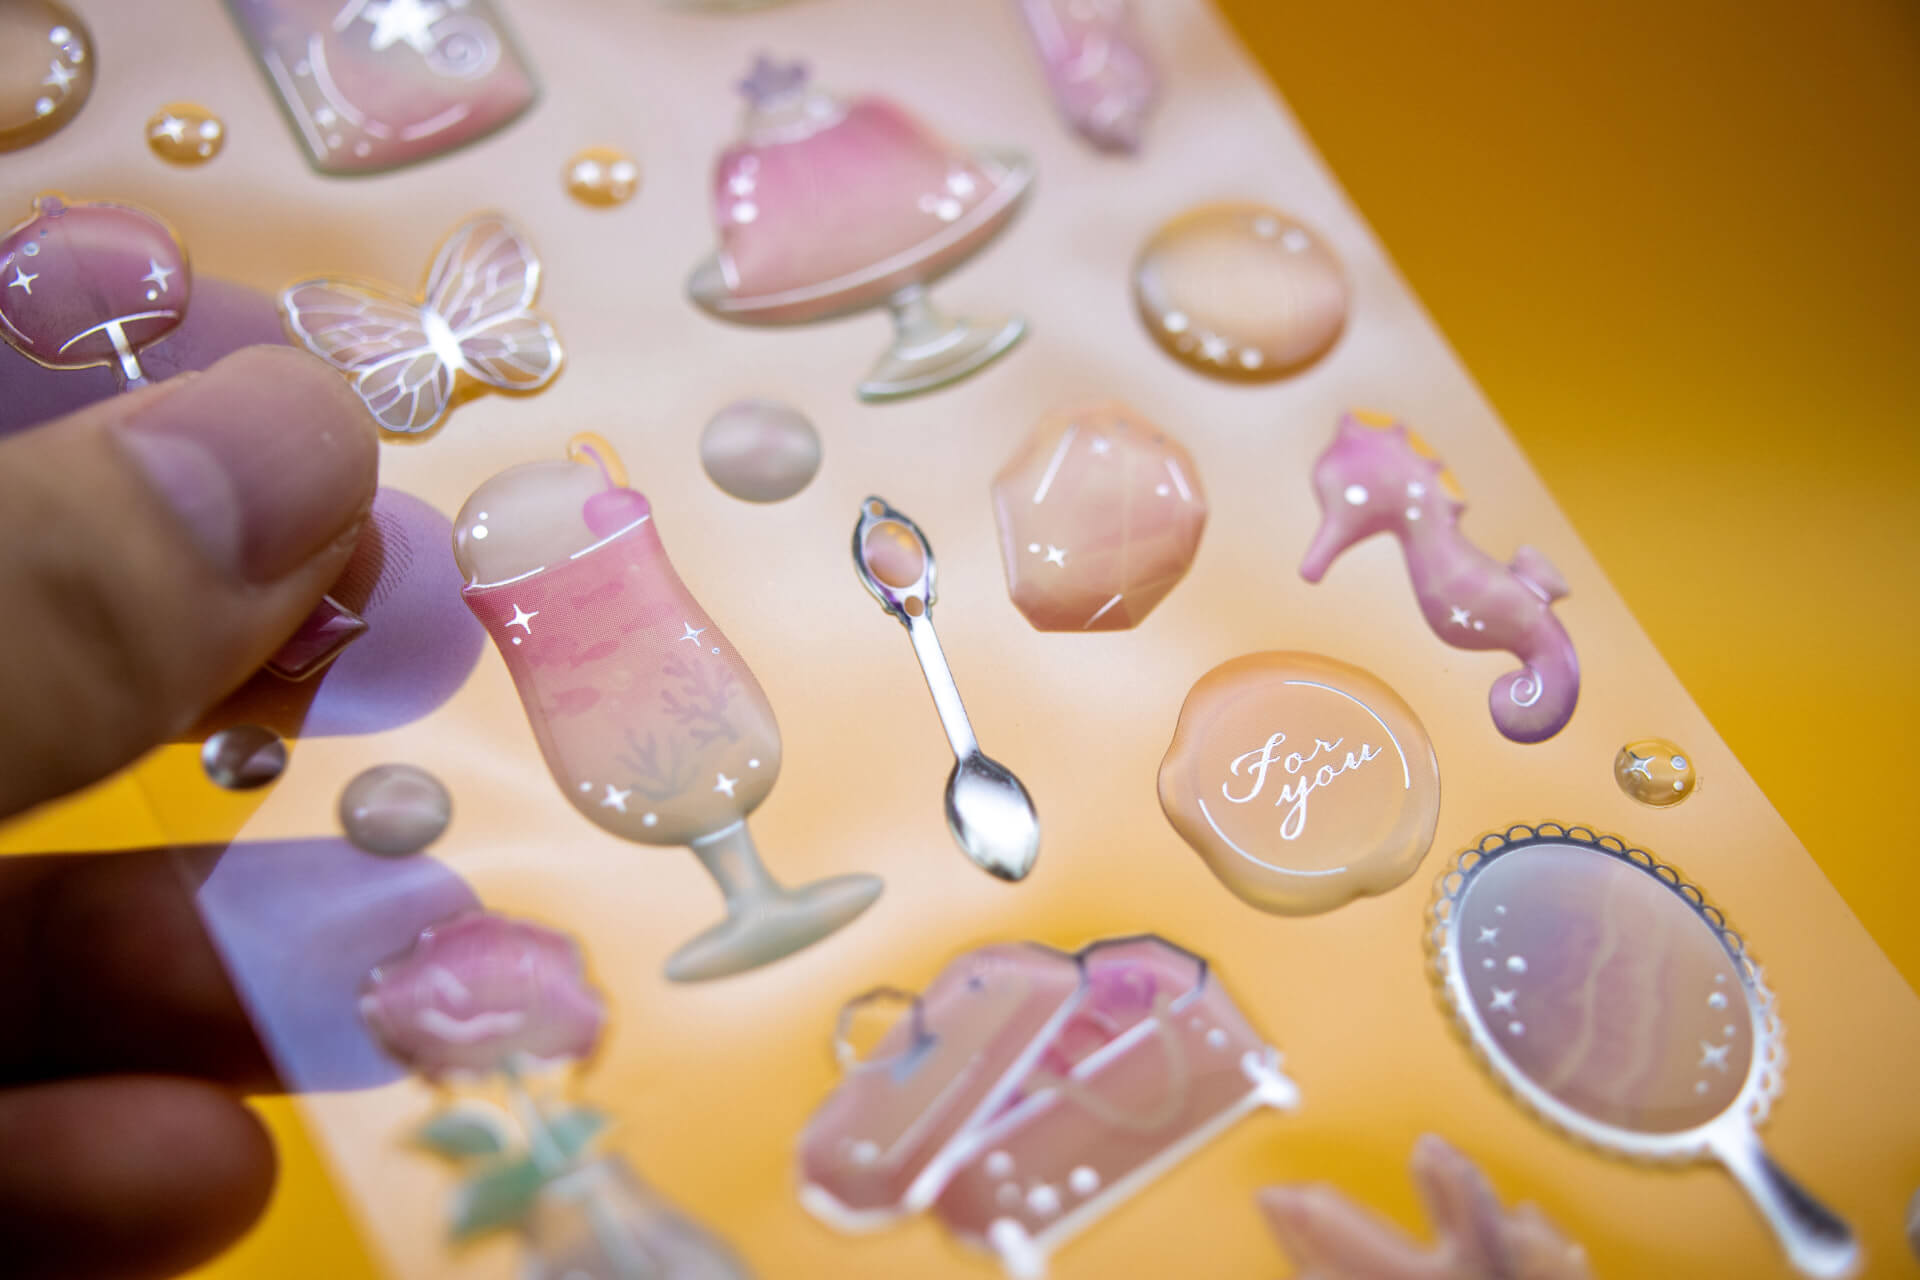
樹脂盛りデカールとは、印刷されたグラフィックの上に透明な樹脂層をコーティングし、立体感のある3D効果を生み出したものです。盛り上がった樹脂が外観を高め、印刷面を保護し、耐久性を向上させます。ブランディング、製品ラベル、販促品などに広く使用されています。
透明な3D樹脂層により、アートワークのディテールを隠さずに奥行きを演出します。
エポキシ樹脂やポリウレタン樹脂は、屋内用、屋外用、屈曲用途に合わせて選定してください。
機械の選定は、レイアウトの再現性、狭い隙間、配置リスクによって決まります
デカールに樹脂ドーミングを使用する理由
立体感のある光沢仕上げ、印刷面の保護、実際の使用条件でも端部の形状を保つことが必要なデカールには、樹脂盛り加工をご検討ください。
立体感と光沢のあるロゴ
クリア樹脂は印刷ロゴに奥行きを加え、色や文字、細かいアートワークのディテールを見える状態に保ちます。
プリント&エッジ保護
適切に形成された樹脂層は、傷、比較的作用の穏やかな薬品、水分からインク、ラミネート、デカールの端部を保護するのに役立ちます。
シートの繰り返し生産
デカールシートの配置が安定し、受注の見通しが立つようになれば、手作業でのサンプル製作から、3軸制御による繰り返し吐出へ移行できます。
屋外・柔軟性が必要な用途向けの選択肢
PU樹脂は、日光、曲げ、湿気、または頻繁な取り扱いにさらされるデカールに対してテスト可能です。
樹脂盛りデカールの製造要件
樹脂盛りデカール製造を始める前に考慮すべき主要パラメータ
| 要件 | 選択肢・範囲 | 注意点 |
|---|---|---|
|
デカールの材質
|
PVC、ポリカーボネート(PC)、PET、アルミニウム、ABS | 表面は清潔で平坦にし、ほこりや油分を取り除いてください。 |
|
製品の形状
|
平面のデカール、緩やかな曲面の部品、異形の輪郭、複数デザインが混在するシートレイアウト | 治具と吐出経路の設定方法を選ぶ前に、輪郭、最小隙間、端部までの距離、各シートを同じ位置に繰り返しセットできるかを確認してください。 |
|
生産量
|
少量・中量・大量生産 | ロットサイズ、リピート注文の傾向、段取り替えの頻度を確認してください。これらは治具、吐出経路の設定、ワークのセット計画に影響します。 |
|
樹脂の種類
|
エポキシ樹脂またはポリウレタン樹脂 | 屋内・屋外の使用条件、耐UV性、柔軟性の要件に合わせて樹脂を選定してください。 |
|
盛り高さ
|
0.5 mm – 6 mm | 標準的な盛り高さは、デカールの大きさ、端部の設計、樹脂粘度に応じて調整できます。 |
|
使用環境
|
屋内または屋外 | 屋外用デカールでは、用途に適した配合の樹脂と印刷を含む基材全体を、想定されるUV・水分・温度への暴露条件で試験してください。 |
生産上の課題とセットアップリスク
樹脂、治具、吐出パスを選定する前に、最終印刷済みデカールシートで以下を確認してください。最小間隔、材料の積層構成、レイアウトの再現性、使用環境を含めます。
透明樹脂ドームの気泡
透明なデカール表面は気泡が目立ちやすく、特に大きなロゴ、クリアフィルム、樹脂盛りの厚いドームでは顕著です。
解決策:
吐出前には、安定した混合、真空脱泡、ニードル高さ制御を実施します。
端部の樹脂はみ出しと印刷積層構成の適合性
樹脂量が多すぎる、間隔が狭い、またはエッジ距離が不足すると、樹脂がはみ出したりドーム同士がつながったりすることがあります。また、インク、ラミネート、粘着剤層の不適合は、剥離やエッジの白濁を引き起こし、樹脂のエッジ挙動に影響する場合があります。
解決策:
最終印刷済みシートでテストし、量産前に樹脂量、粘度、パスオフセット、シート間隔を調整してください。
ドーム高さの不均一
デカールサイズの違いやシートの平坦度、Z高さのばらつきは、樹脂盛りの仕上がりに差を生じさせる可能性があります。
解決策:
実際のデカールサンプルを用いて、Z高さ、樹脂量、治具の平面度を校正します。
樹脂と使用環境
屋内用、柔軟性が必要なデカール、屋外用デカールでは、硬さ、UV耐性、取り扱い要件が異なります。不適切な樹脂は、使用中にひび割れ、反り、変色、または不適切な手触りを招く可能性があります。
解決策:
UV曝露、柔軟性、基材、想定使用環境に合わせて樹脂を選定し、耐候性試験と密着試験で確認してください。
位置決め方法と段取り替え
輪郭の違い、狭い間隔、印刷ずれ、頻繁な段取り替えは、各シートの位置決め方法と必要なパス設定作業に影響します。
解決策:
生産前に実際のシート、治具、パス設定をテストし、代表的な段取り替え時にドームの芯ずれや手直しがないか確認してください。
適切な樹脂盛りデカールマシンと樹脂構成の選び方
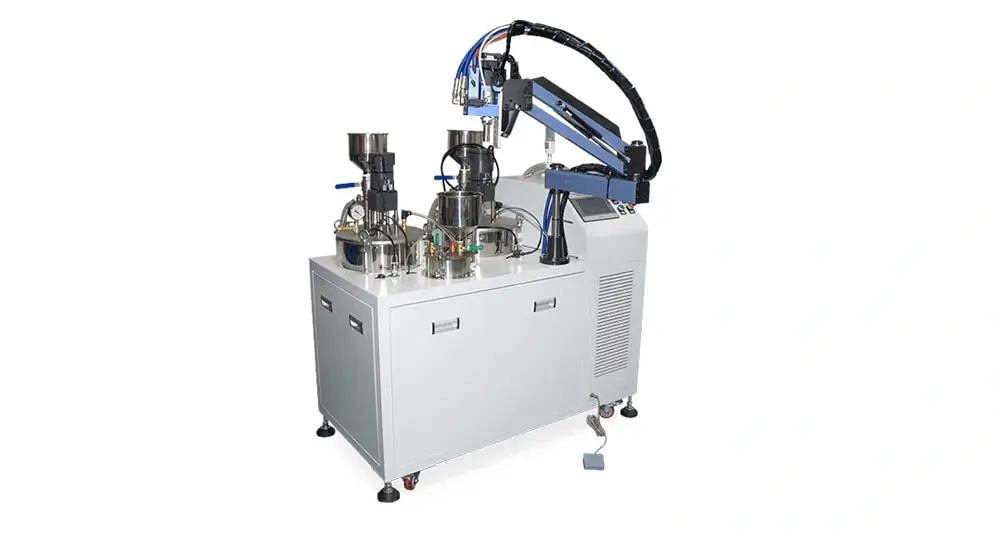
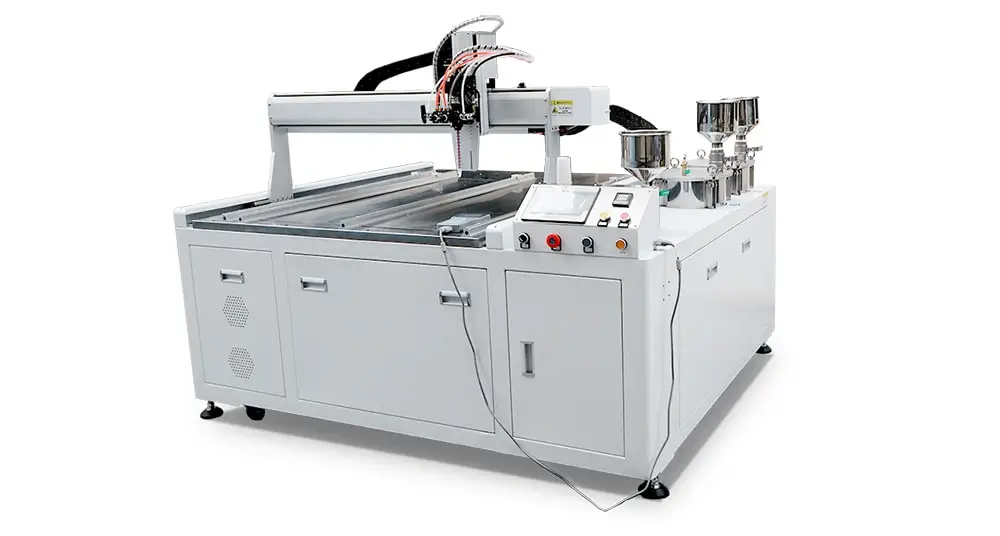
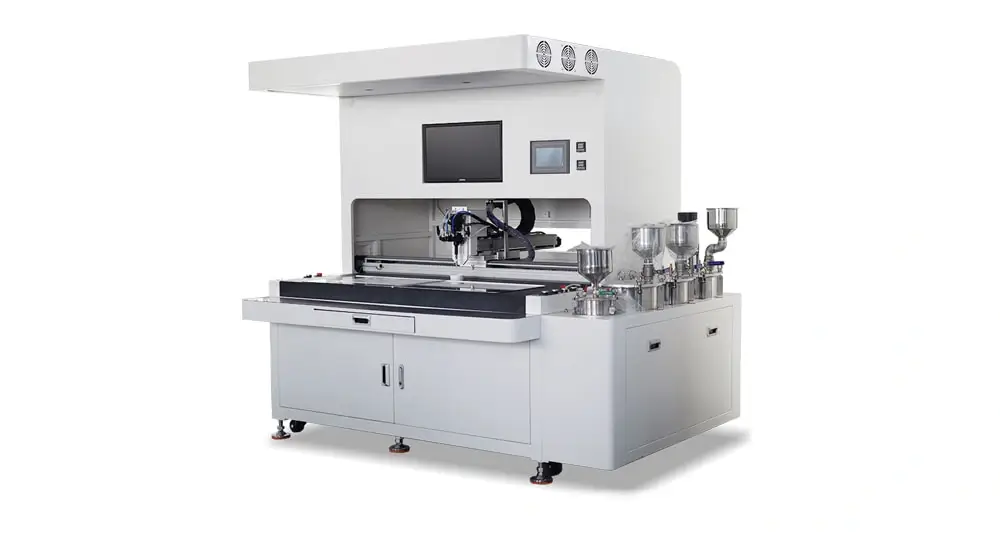
すべての樹脂盛りデカールワークフローに適合する単一のマシンはありません。デカールレイアウト、再現性、生産量、精度要件、樹脂タイプ、予算に合わせてマシンを選定してください。
推奨樹脂システム
軟質エポキシ樹脂(ドーミング用)
- 透明で光沢のあるドーム仕上げ
- デカールの基材、求める手触り、使用条件に合わせて樹脂を選定します。
- 屋内用デカールや剛性のある光沢面に適した候補
- 308AB-3S1 参考値:室温で初期硬化に約10–12時間、最終硬化に約18時間。
ポリウレタン樹脂
- 良好な柔軟性と耐衝撃性
- 曲面や柔軟性のある表面に適した候補
- 材料試験および耐候劣化試験後に屋外用デカールの候補となる
- 618AB-18 参考値:25°Cで約24時間、または60–80°Cで加熱硬化した場合は約2–4時間。
樹脂選定は、製品用途、必要硬度、柔軟性、耐UV性、想定される使用環境に応じて決まります。
樹脂盛りデカールマシン+樹脂選択表
この表を出発点として使用してください。最終的なマシンと樹脂の選択は、サンプルテストで確認する必要があります。
| デカールの生産状況 | 最初の判断基準 | 推奨セットアップ | 最初に検討する樹脂 | 適合する理由 |
|---|---|---|---|---|
| 試作品 / デザイン変更 | 小ロットで、アートワークの変更が頻繁 | PJ180 半自動機 | サンプルテスト後にエポキシ樹脂またはPU | 設備コストを抑えつつ柔軟に開始できる |
| 安定した再現性のあるシート | 位置と間隔が一定。複雑な輪郭には保存済みパスを使用可能 | シートサイズ、設置スペース、生産量目標に応じて卓上3軸機またはDJ771 | 材料と使用条件に応じてエポキシ樹脂またはPU | 同じ位置へのセットとパスの再利用が可能 |
| 配置のばらつき / 異形デザインへの頻繁な段取り替え | 測定された印刷ずれ、自由配置、混在位置、または不規則デザインのパス変更が頻繁 | SJ4060 CCDビジョンガイド式 | 材料と使用条件に応じてエポキシ樹脂またはPU | カメラ補正で測定されたばらつきに対応し、画面上のパスツールで不規則デザインの段取り替えを簡素化できます |
サンプルテストのワークフロー(購入前)
導入を決める前にテストを。無料サンプルテストで、お客様のデカールに適した装置と樹脂の組み合わせを確認できます。
1
デカールサンプルを送る
デカールサンプル、サイズ、素材、使用環境をお知らせください。
2
樹脂適合性テスト
お客様のサンプルで樹脂の透明度、密着性、硬化性をテストします。
3
ドーム高さ調整
目標のドーム高さに達するよう吐出プログラムを微調整します。
4
動画 / レポート + 見積
テスト動画、レポート、推奨機種・樹脂をご案内します。
見積もりに必要な情報
ご提供いただくもの
- デカールのサンプルまたはデザインファイル
- デカールサイズ(縦×横×厚さ)
- デカール素材
- 目標とする樹脂盛り高さ
- 月間生産量
- 屋内または屋外の使用
- 既存の工程(あれば)
- 特別な要件
デカールの例
規則的なレイアウトのシート
多面付けシート、均一な形状
混合形状 / 不規則レイアウト
さまざまな形状と配置
*ご入力いただいた情報は厳重に機密保持いたします。
樹脂盛りデカール製造に関するFAQ
樹脂盛りデカールに適した樹脂はエポキシとポリウレタンのどちらですか?
デカールの材質、使用環境、求める表面の触感によって異なります。多くの屋内用デカールでは、まずエポキシ樹脂から検討できます。透明度、硬さ、耐擦傷性は配合によって異なります。柔軟性、耐衝撃性、屋外への暴露が重要な場合は、用途に合った配合のポリウレタン樹脂を試験してください。曲面であることだけで樹脂は決まりません。樹脂の選定を確定する前に、印刷を含むデカール全体について、密着性、端部の樹脂制御、硬化を確認できる無料サンプルテストをご提供しています。
樹脂盛りデカールの気泡を防ぐにはどうすればよいですか?
樹脂盛りデカールの製造では、気泡はよく見られる問題です。A/B混合比と混合方法、空気の巻き込み、水分への暴露、吐出設定、印刷面の状態を確認してください。基材は清潔で乾燥した状態に保ち、水平に置いてください。真空脱泡は、その樹脂で承認された手順があり、気泡の発生原因への対策になることがサンプル結果で示された場合にのみ検討してください。ポリウレタン樹脂であることや屋外用途であることだけでは、真空脱泡が必要とは判断できません。
ドームデカールは屋外で使用できますか?
はい。ただし、屋外適合性はデカールシステム全体、つまり基材、インク、ラミネートまたは接着剤、樹脂、エッジ設計、および実際のUV・湿気・温度への曝露に左右されます。量産を承認する前に、最終製品の印刷・積層構成でテストし、用途に適した配合のPU樹脂を比較検討してください。
自社の生産に適したドーミングマシンはどれですか?
上記の選定表を出発点として使用してください。デカールについては、実際のラミネートまたは粘着剤の積層構成、最小間隔、段取り替えパターンを含む最終印刷済みシートを送付してください。生産前にエッジ挙動とセットアップ作業を確認できます。