
Campioni e piccoli lotti
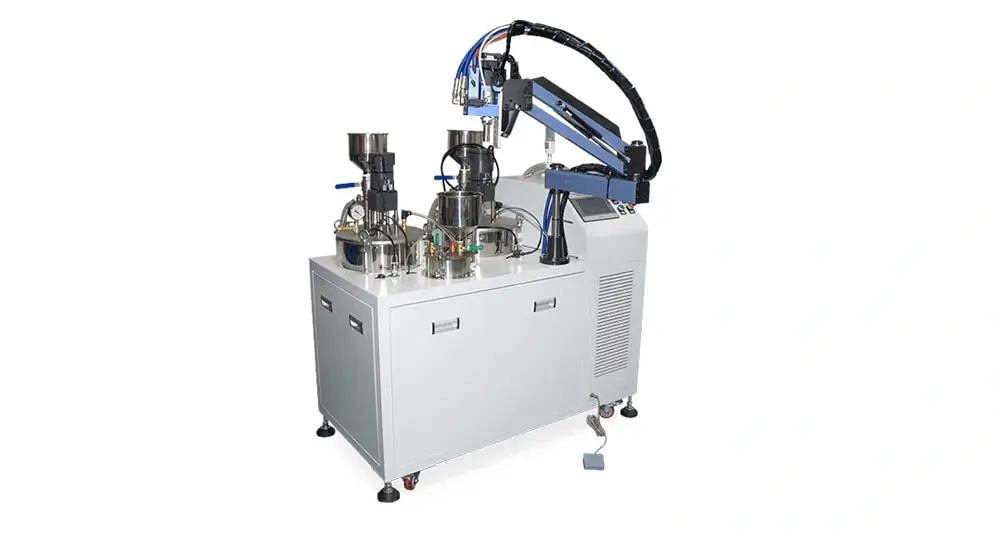
Macchina per Doming Semiautomatica
Controllo manuale del percorso per campioni, piccoli lotti e lavorazioni con decalcomanie variabili.
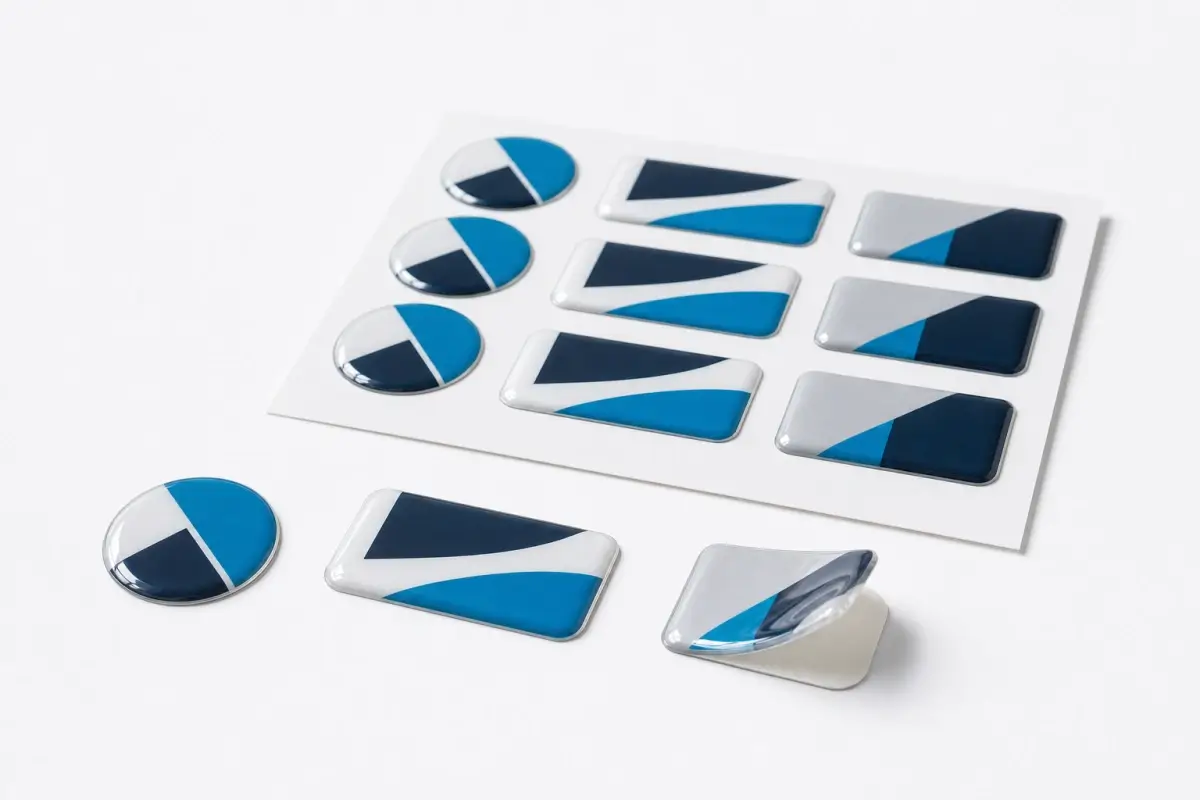
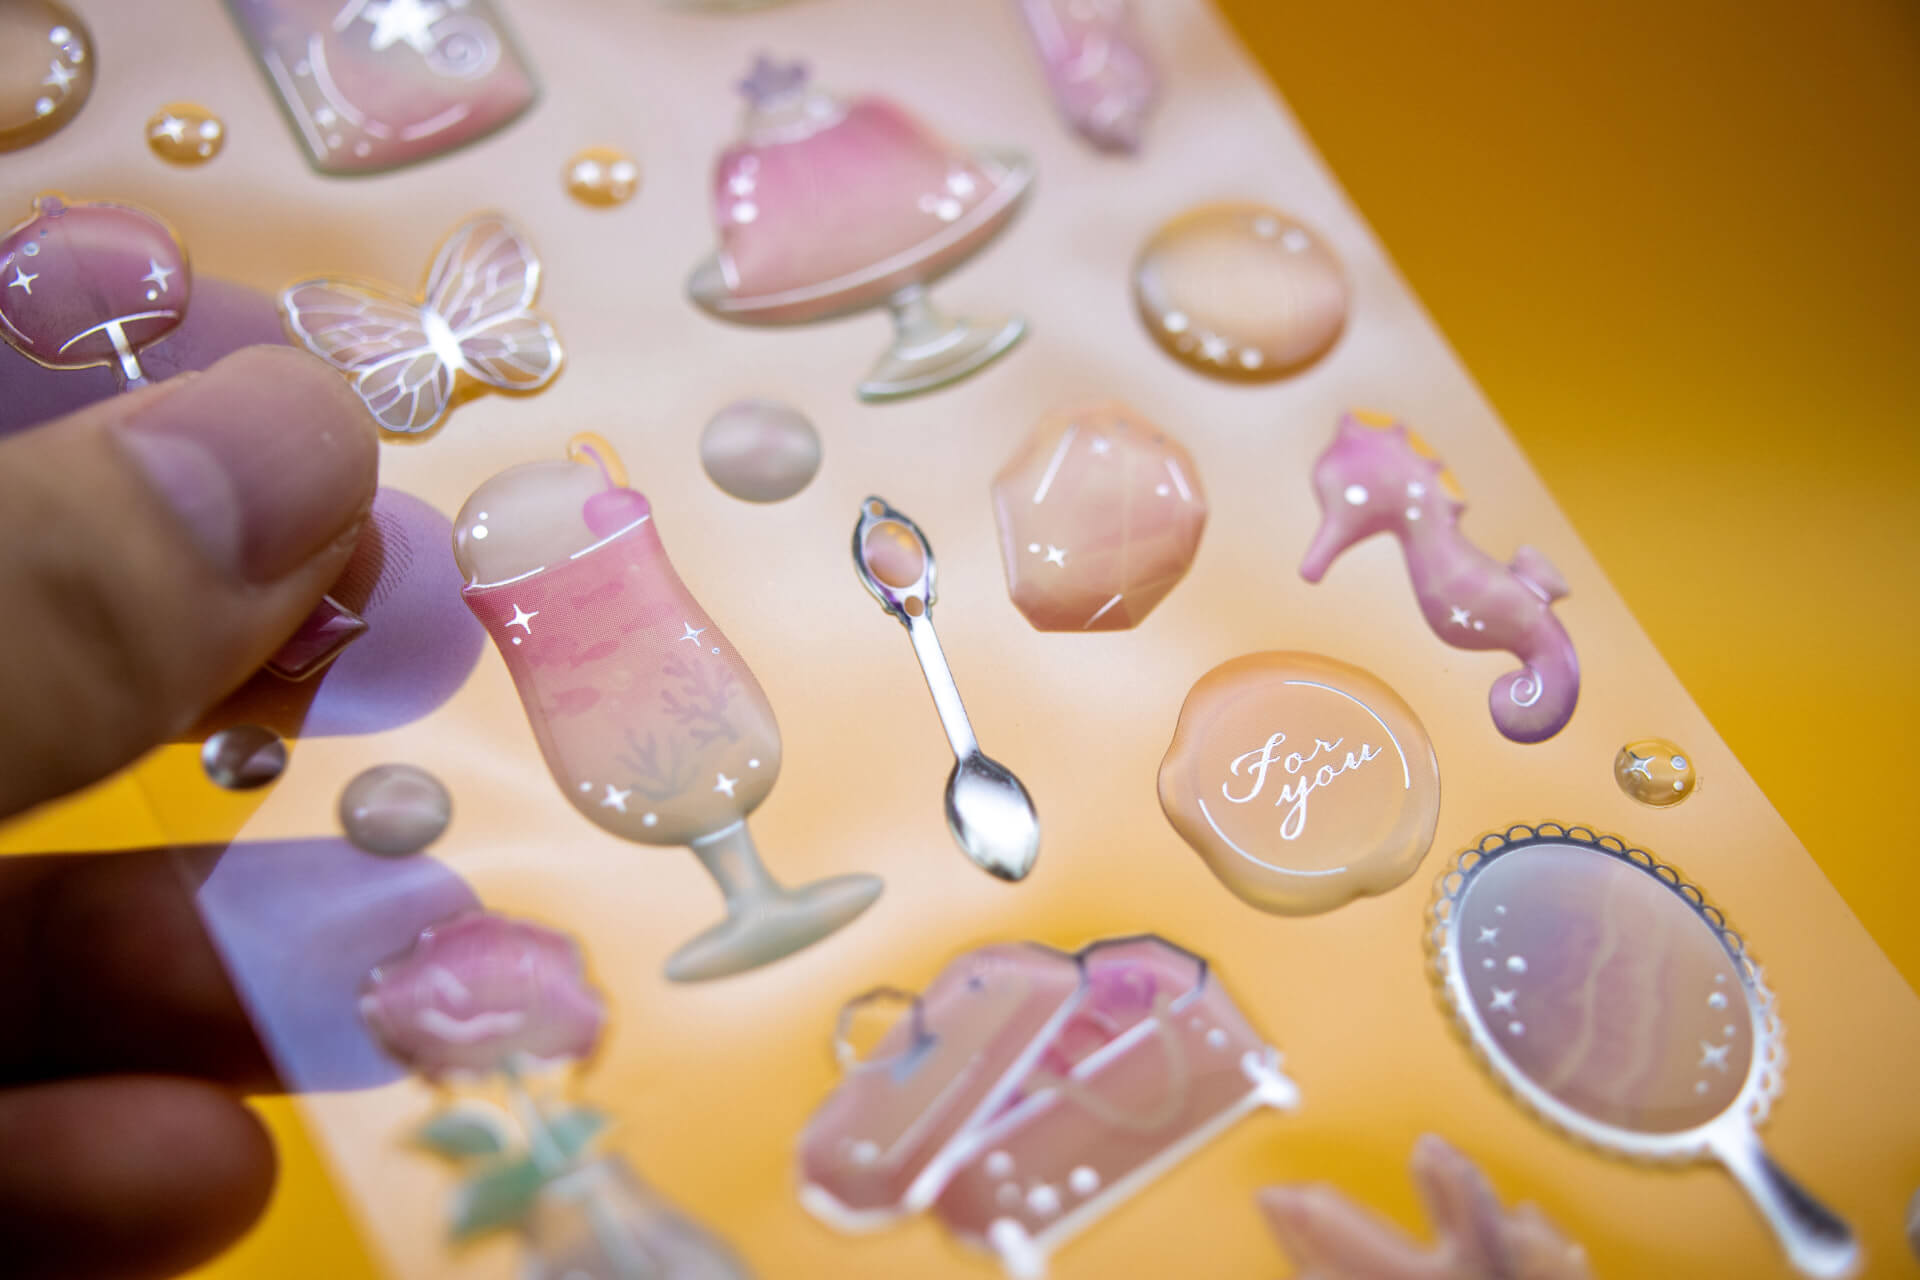
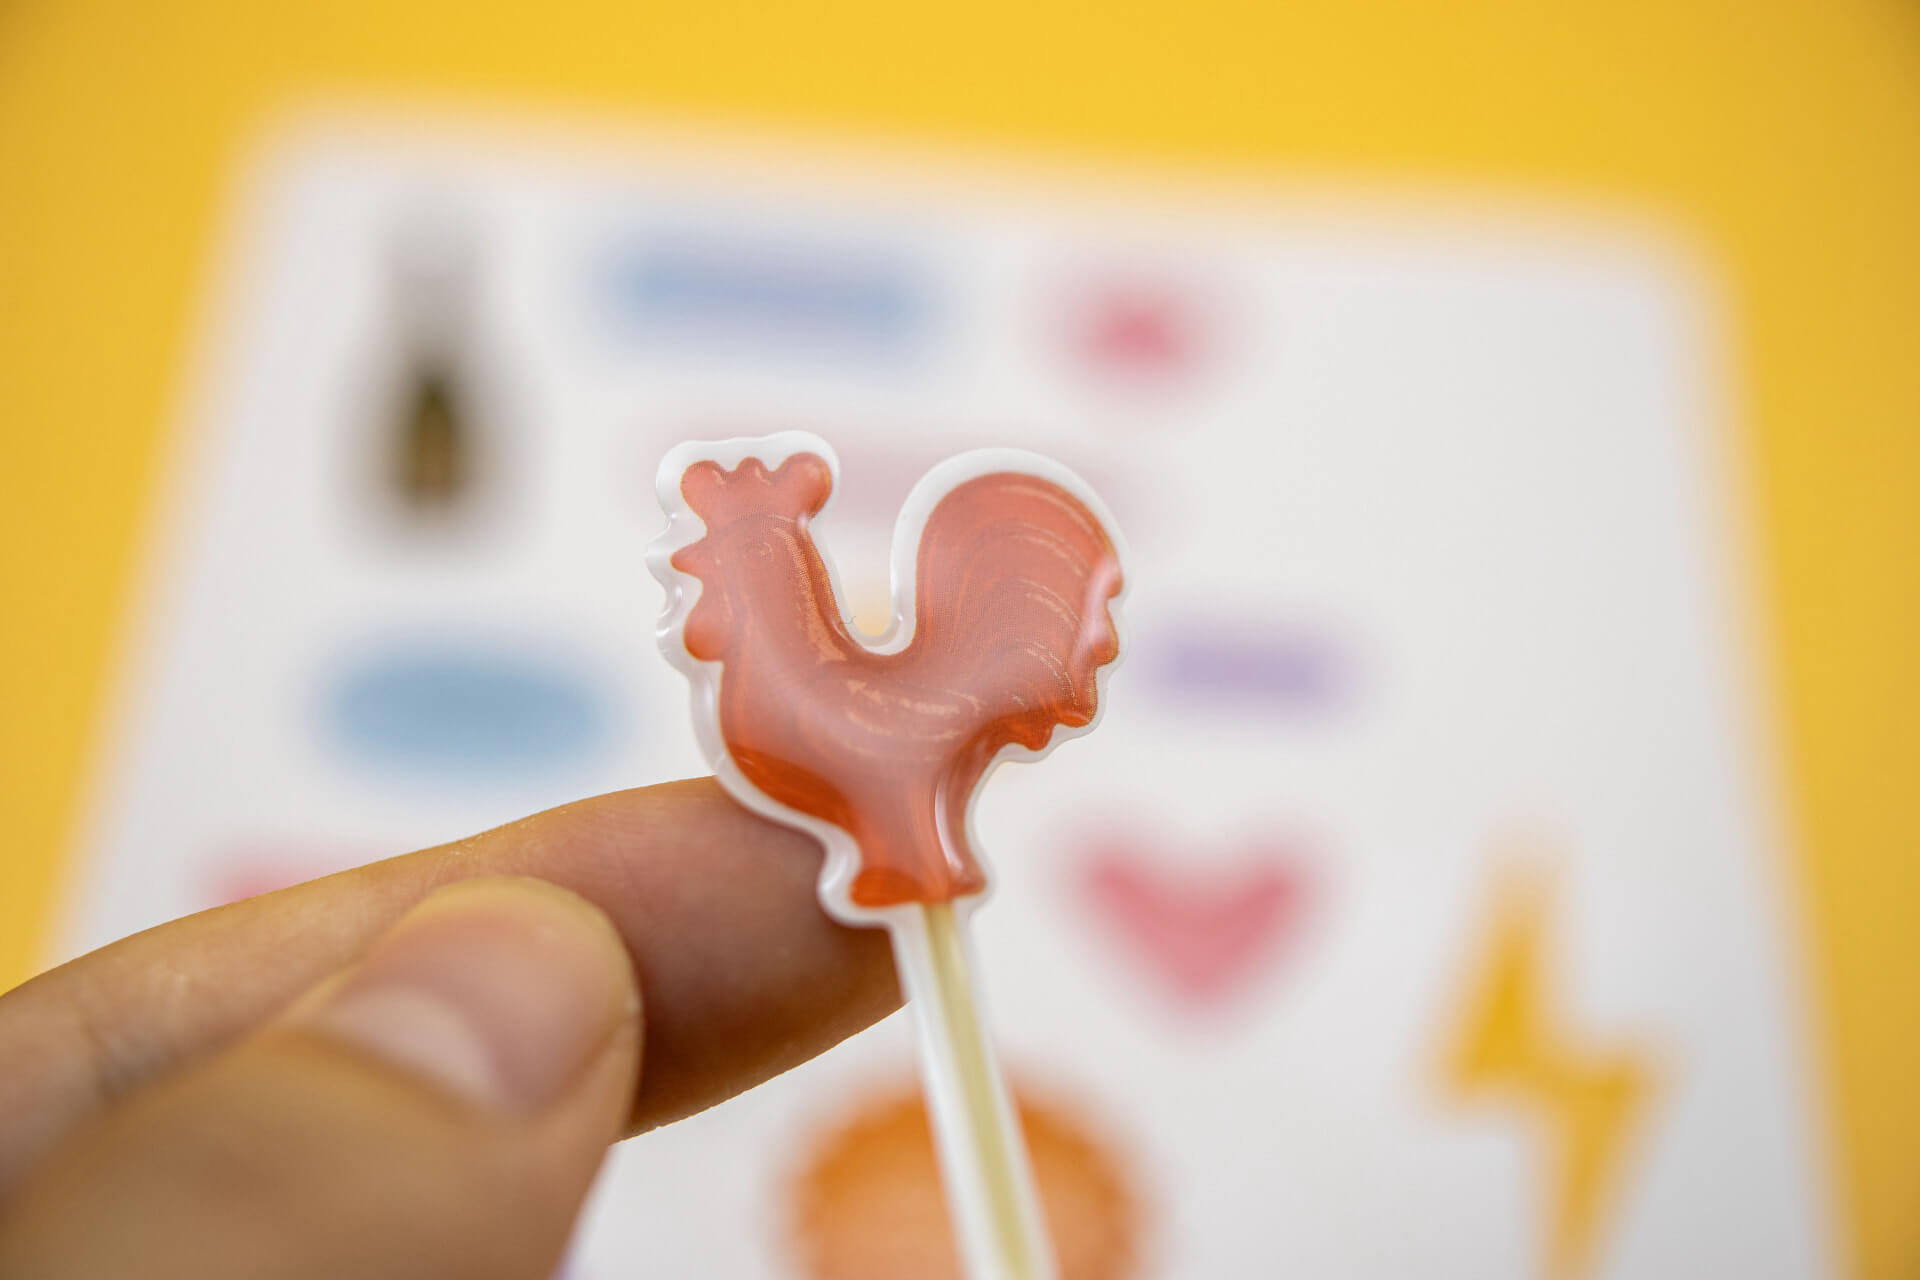
Produci decalcomanie resinate con una stampa nitida, bordi controllati e una resina adatta al materiale stampato e all’ambiente di utilizzo. Prima di scegliere l’attrezzatura, verifica il film di laminazione o la struttura degli strati adesivi, la distanza minima, l’altezza desiderata della cupola e le condizioni di utilizzo all’interno o all’esterno.
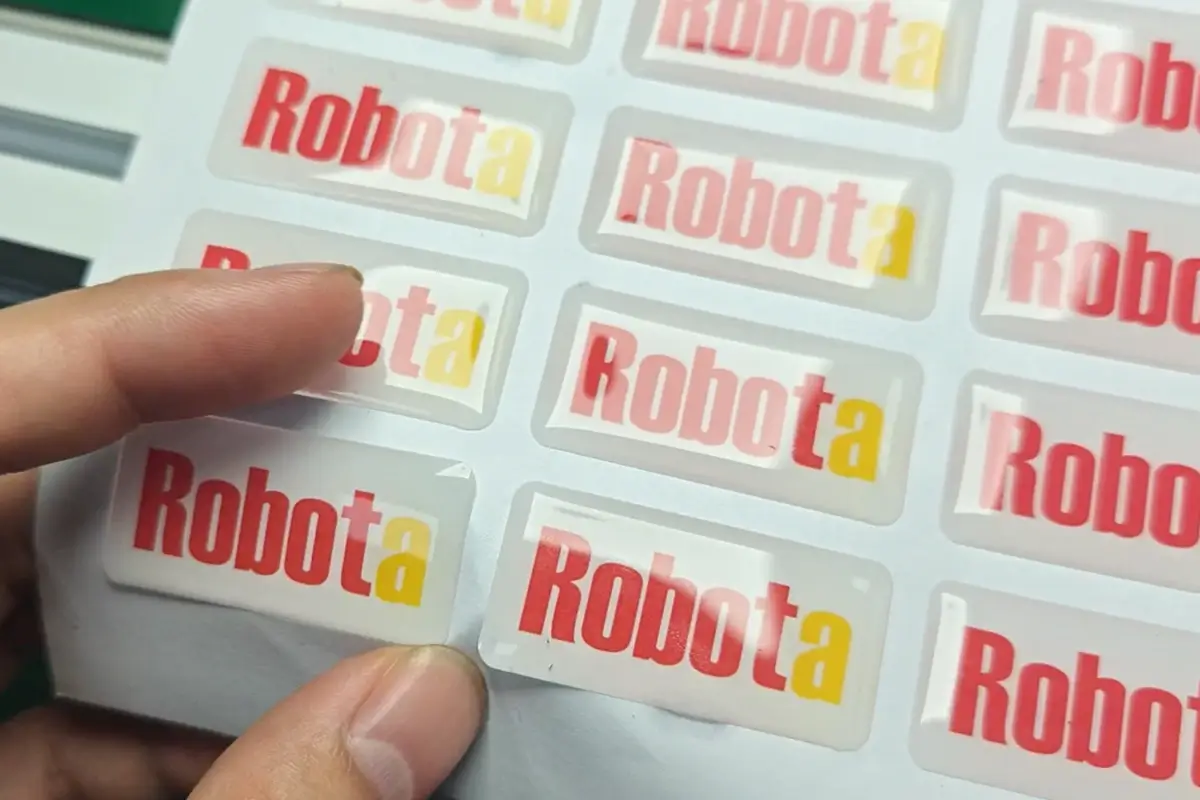
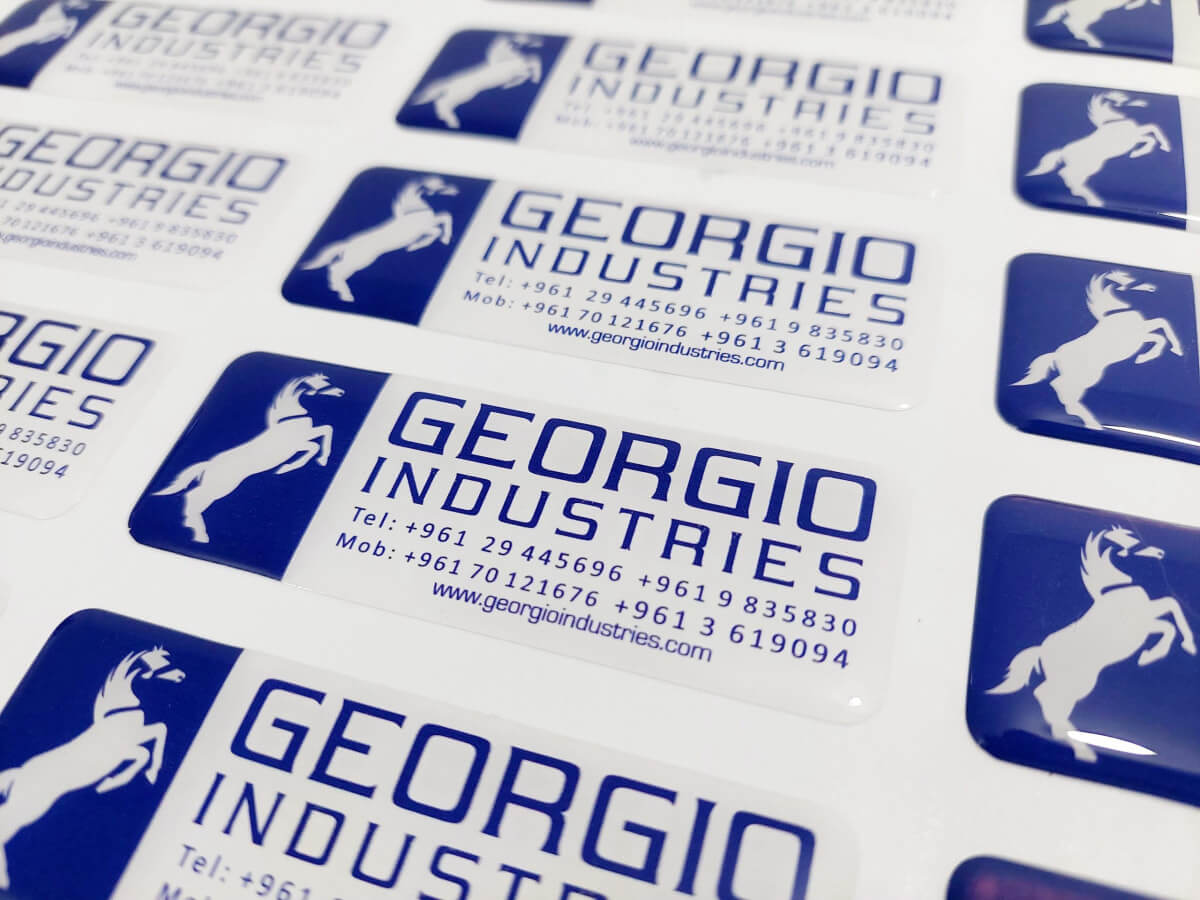
| Requisito | Opzioni / Intervallo | Note |
|---|---|---|
|
Materiale della decalcomania
|
PVC, policarbonato (PC), PET, alluminio, ABS | La superficie dovrebbe essere pulita, piana e priva di polvere o olio. |
|
Forma del prodotto
|
Decalcomanie piane, pezzi leggermente curvi, contorni irregolari o fogli con disposizioni miste | Prima di scegliere l’attrezzatura di posizionamento e configurare i percorsi, verifica il contorno, la distanza minima, la distanza dal bordo e se ciascun foglio può essere posizionato in modo ripetibile. |
|
Volume di produzione
|
Produzione a basso, medio o alto volume | Verifica le dimensioni dei lotti, l’andamento degli ordini ricorrenti e la frequenza dei cambi formato: questi fattori influiscono sull’attrezzatura di posizionamento, sulla configurazione dei percorsi e sul piano di caricamento. |
|
Tipo di resina
|
Resina epossidica o resina poliuretanica | Scegli la resina in base all’utilizzo all’interno o all’esterno e ai requisiti di resistenza ai raggi UV e di flessibilità. |
|
Altezza della cupola di resina
|
0.5 mm – 6 mm | L’altezza tipica della cupola è regolabile in base alle dimensioni della decalcomania, alla geometria del bordo e alla viscosità della resina. |
|
Ambiente di utilizzo
|
Uso all’interno o all’esterno | Per le decalcomanie destinate all’esterno, testa una formulazione di resina adatta e il substrato stampato completo nelle condizioni previste di esposizione ai raggi UV, all’umidità e alle temperature di utilizzo. |
Controllo manuale del percorso per campioni, piccoli lotti e lavorazioni con decalcomanie variabili.
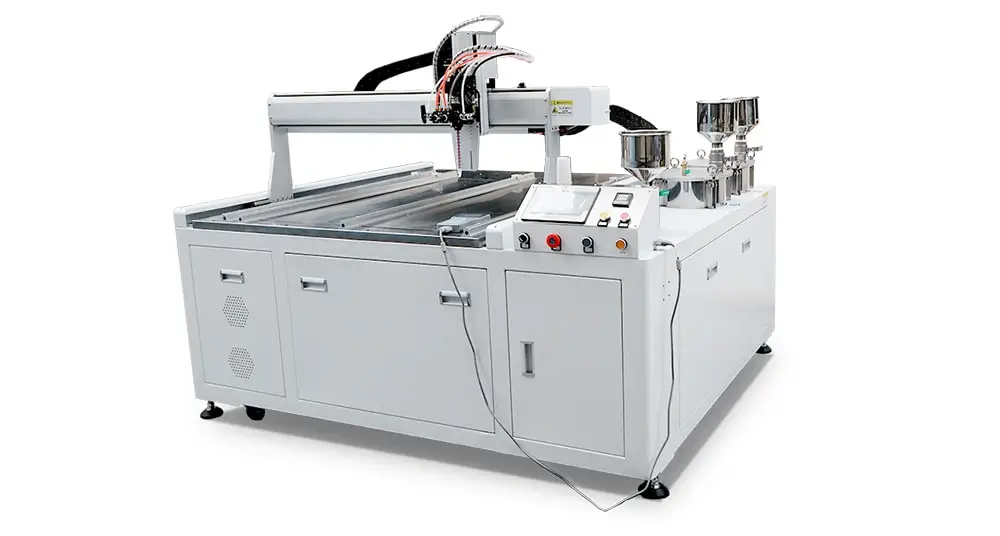
Percorsi salvati per un carico ripetibile, inclusi contorni irregolari ripetibili.
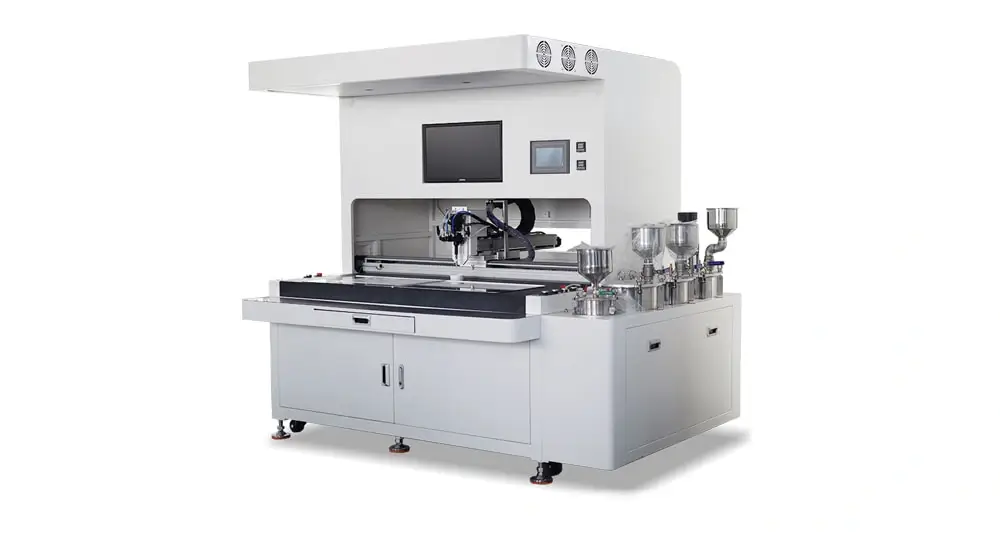
Correzione con telecamera per variazioni di posizionamento dimostrate; la modifica del percorso a schermo supporta i cambi formato con design irregolari.
| Situazione di produzione delle decalcomanie | Primo criterio decisionale | Configurazione consigliata | Punto di partenza per la resina | Perché è adatta |
|---|---|---|---|---|
| Campioni / Design variabili | Basso volume, frequenti modifiche della grafica | PJ180 semiautomatica | Resina epossidica o PU dopo il test dei campioni | Avvio flessibile con costo dell’attrezzatura inferiore |
| Fogli stabili e ripetibili | Posizioni ripetibili e spaziatura stabile; per contorni complessi è possibile usare un percorso salvato | Macchina da banco a 3 assi o DJ771 in base alle dimensioni del foglio, allo spazio e all’obiettivo di produzione | Resina epossidica o PU in base al materiale e all’uso | Carico ripetibile e riutilizzo del percorso |
| Posizionamento variabile / frequenti cambi formato irregolari | Disallineamento di stampa misurato, posizionamento libero o posizioni miste; oppure frequenti modifiche del percorso per design irregolari | SJ4060 con visione CCD | Resina epossidica o PU in base al materiale e all’uso | La correzione con telecamera gestisce variazioni misurate; gli strumenti del percorso a schermo possono semplificare i cambi formato con design irregolari |
Fornisci campioni, dimensioni, materiale e ambiente di utilizzo delle tue decalcomanie.
Testiamo trasparenza, adesione e polimerizzazione della resina sui tuoi campioni.
Mettiamo a punto il programma di dosaggio per raggiungere l'altezza di doming desiderata.
Ricevi video di test, report e raccomandazione su macchina e resina.
*I tuoi dati saranno mantenuti da noi strettamente riservati.
Dipende dal materiale della decalcomania, dall’ambiente di utilizzo e dalle caratteristiche tattili richieste. La resina epossidica è un punto di partenza pratico per molte decalcomanie destinate agli interni; trasparenza, durezza e resistenza ai graffi dipendono dalla formulazione. Testa una formulazione poliuretanica adatta quando contano la flessibilità, la resistenza agli urti o l’esposizione all’esterno. La sola curvatura non determina la scelta della resina. Offriamo test gratuiti sui campioni per verificare la decalcomania stampata completa, compresi adesione, controllo della resina lungo i bordi e indurimento, prima di confermare la resina.
Le bolle d’aria sono comuni nella produzione di decalcomanie resinate. Controlla il rapporto A/B e il metodo di miscelazione, l’aria intrappolata, l’esposizione all’umidità, le impostazioni di dosaggio e le condizioni della superficie stampata. Mantieni il substrato pulito, asciutto e in piano. Valuta il degasaggio sottovuoto solo con una procedura approvata per la resina e risultati sui campioni che dimostrino che interviene sulla causa delle bolle; il solo impiego di poliuretano o l’uso all’esterno non ne determinano la necessità.
Sì, ma l’idoneità all’uso all’esterno dipende dal sistema completo della decalcomania: substrato, inchiostro, film di laminazione o adesivo, resina, geometria del bordo ed effettiva esposizione ai raggi UV, all’umidità e alle temperature di utilizzo. Testa la struttura stampata definitiva e confronta una formulazione PU adatta prima di approvare la produzione.
Usa la tabella di selezione qui sopra come punto di partenza. Per le decalcomanie, invia un foglio stampato definitivo con il film di laminazione o la struttura degli strati adesivi effettivamente utilizzati e indica la distanza minima e le modalità dei cambi formato, così da poter verificare il comportamento della resina ai bordi e il lavoro di attrezzaggio prima della produzione.