
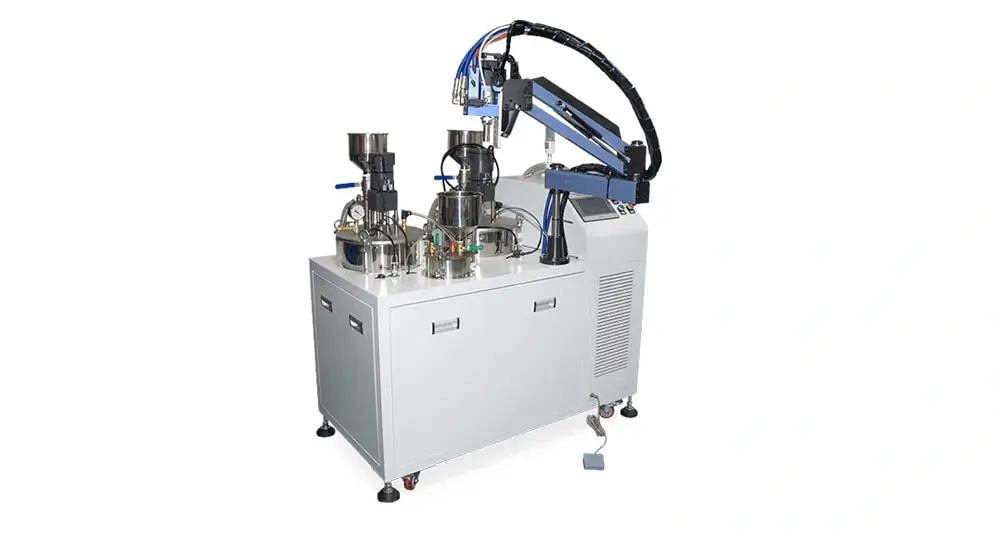
Campioni e modifiche dei materiali
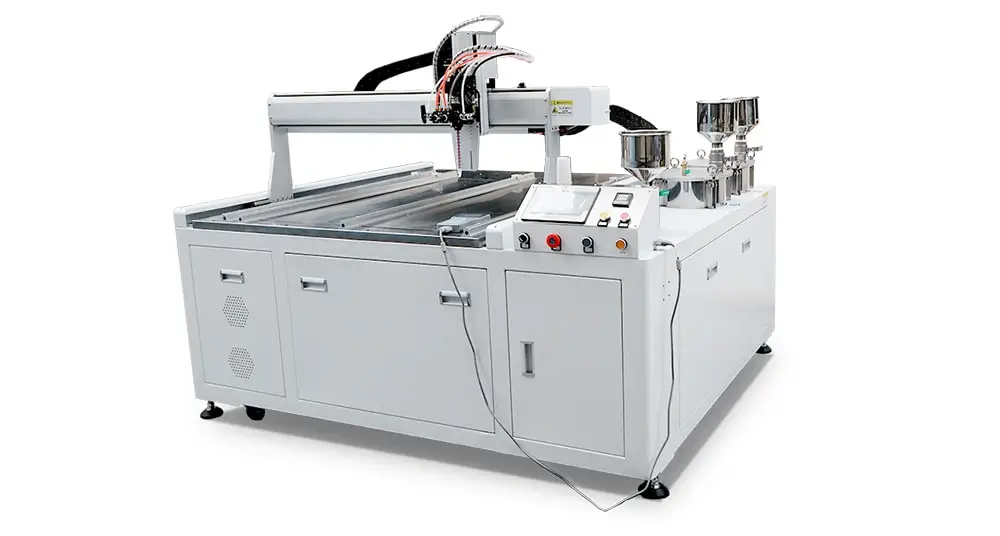
Macchina semiautomatica per doming
Controllo manuale del percorso per campioni, modifiche dei materiali e piccoli lotti di targhette.
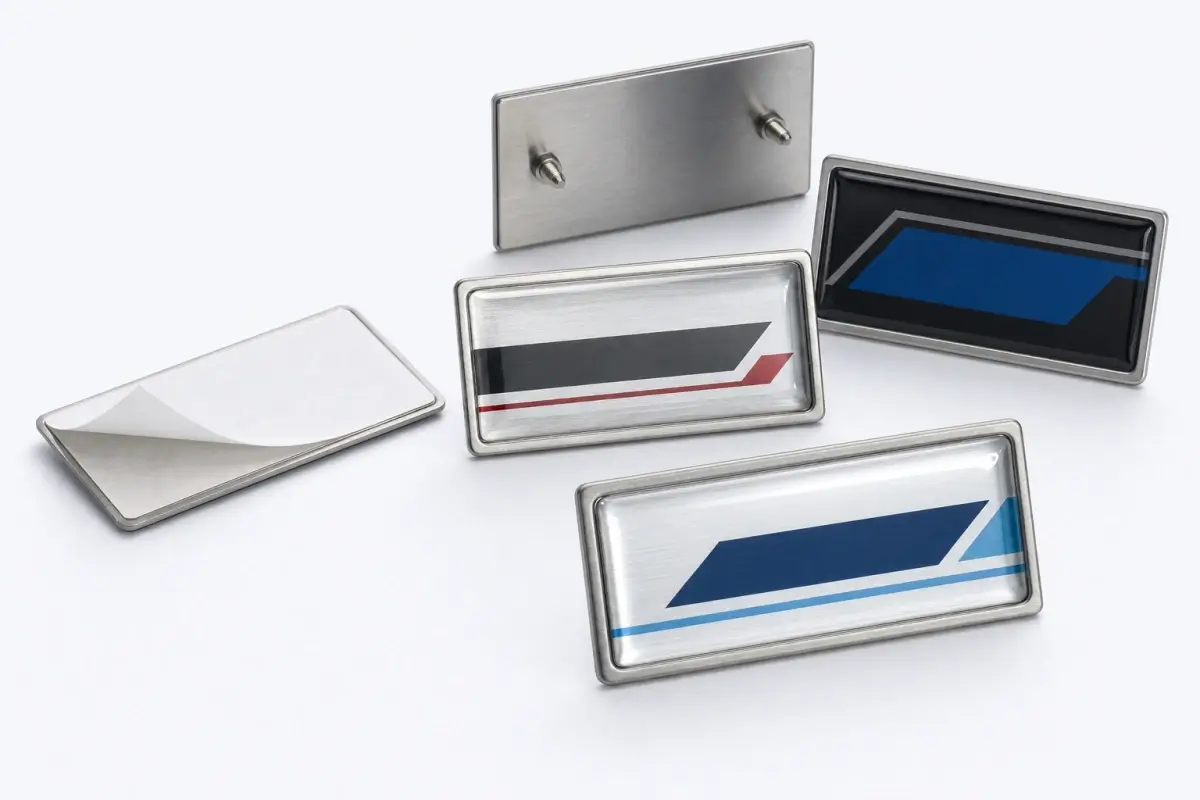
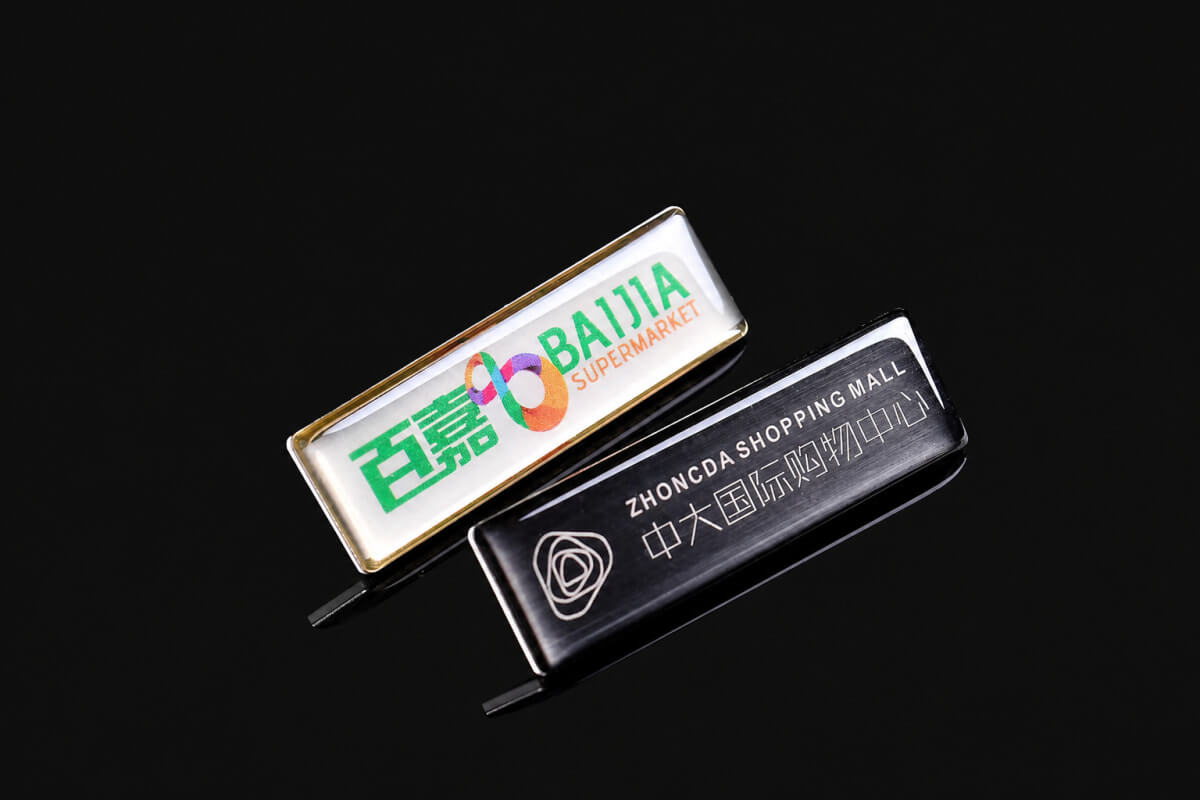
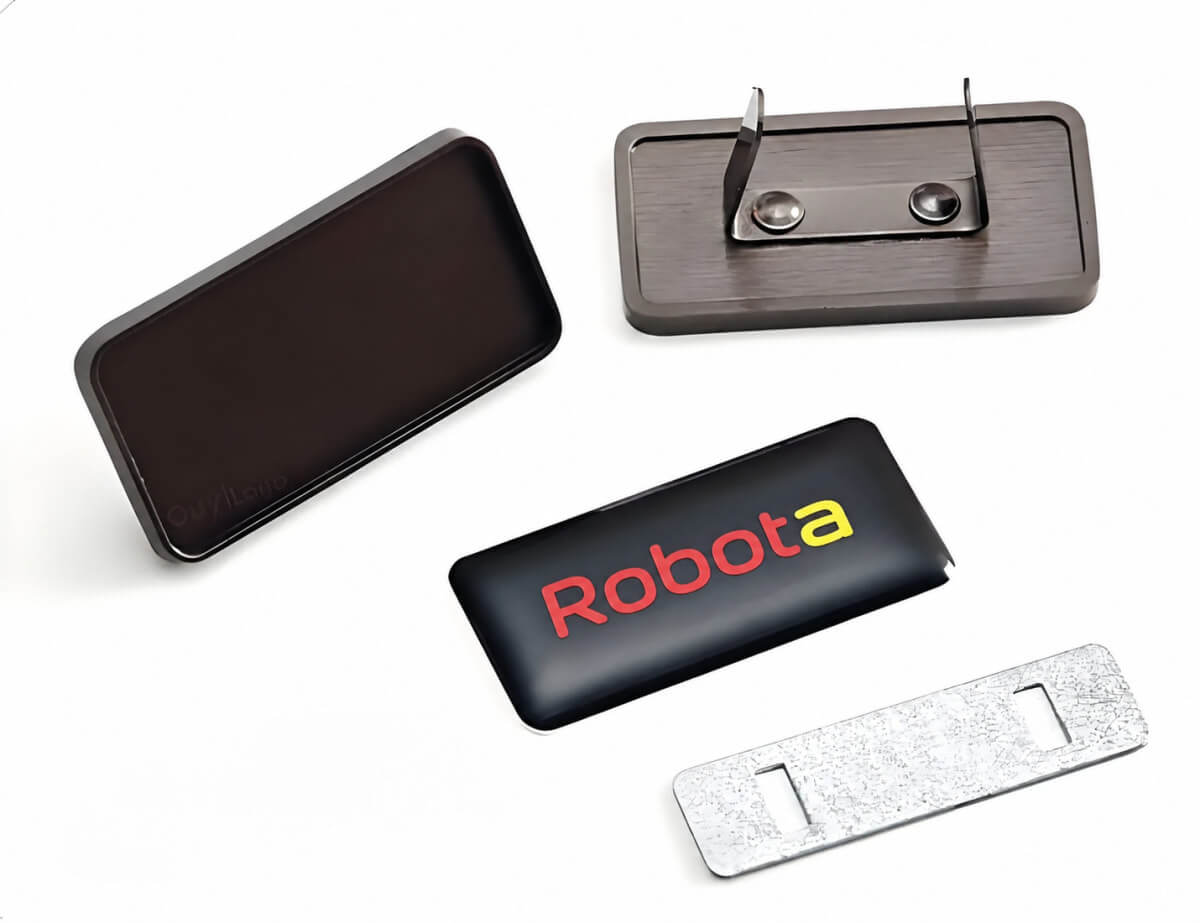
Produci targhette resinate durevoli per apparecchiature, identificazione dei prodotti, pannelli di controllo e marchi. Prima dell'acquisto, scegli la macchina in base a layout, volume, forma della superficie e ambiente d'uso.
| Requisito | Opzioni / Intervallo | Note |
|---|---|---|
|
Materiale della targhetta |
Alluminio, acciaio inox, PC, PET, PVC, acrilico, ABS | Prima della produzione, la superficie dovrebbe essere pulita, asciutta e sottoposta a prove di adesione della resina. |
|
Finitura superficiale |
Stampa, rivestimento, metallo spazzolato, marcatura laser o laminazione con film | Inchiostri e rivestimenti diversi possono influire sull’adesione, sulla trasparenza e sull’aspetto finale. |
|
Forma / Disposizione |
Fogli regolari, fori, aperture sagomate, forme miste o posizionamento libero | Prima di scegliere l’attrezzatura di posizionamento e configurare i percorsi, verifica i fori, le aperture sagomate, la distanza dal bordo e se un’attrezzatura adatta alla produzione può mantenere ciascuna targhetta in una posizione ripetibile. |
|
Volume di produzione |
Campioni, piccoli lotti, ordini ricorrenti o produzione in grandi volumi su fogli | Per pianificare la produzione, la stabilità dei bordi della resina, l’adesione e la ripetibilità della disposizione contano più della sola velocità, soprattutto sui substrati metallici o rivestiti. |
|
Tipo di resina |
Resina epossidica o resina poliuretanica | Scegli in base a durezza, flessibilità, esposizione ai raggi UV e ambiente di utilizzo. |
|
Altezza della cupola di resina |
Di solito 0.5 mm – 4 mm, da adattare alle dimensioni e alla geometria del bordo | Cupole più alte richiedono un controllo stabile della resina lungo i bordi e una viscosità adeguata. |
|
Ambiente di utilizzo |
Apparecchiature per interni, elettrodomestici, macchinari per esterni o elementi con marchio | Per applicazioni all’esterno o che richiedono flessibilità, testa una formulazione di resina adatta sulla targhetta completa, in base all’esposizione prevista e ai requisiti di flessione. |
Controllo manuale del percorso per campioni, modifiche dei materiali e piccoli lotti di targhette.
Percorsi salvati per un caricamento ripetibile, anche in presenza di fori e aperture sagomate con posizioni ripetibili.
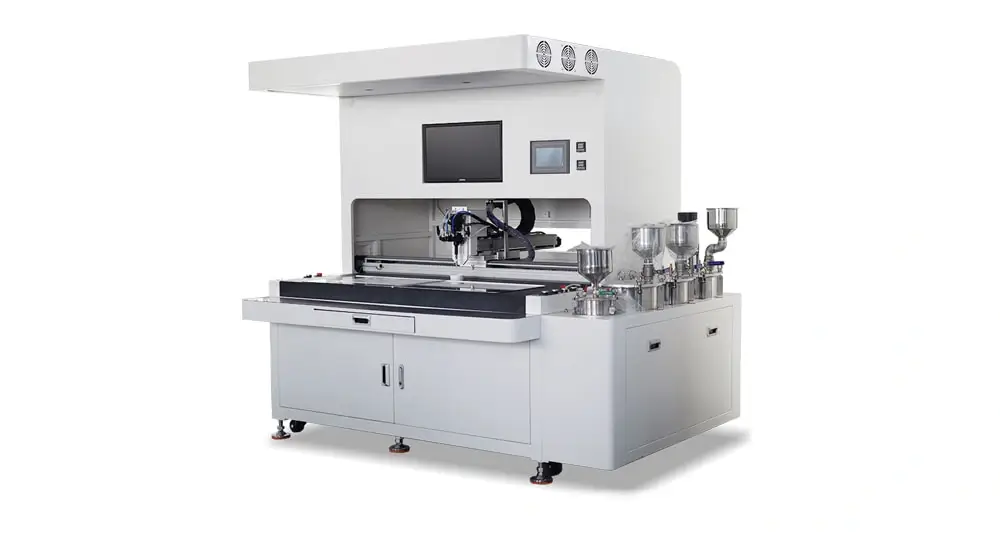
Correzione con telecamera per variazioni di posizionamento dimostrate; la modifica del percorso sullo schermo supporta i cambi formato di design irregolari.
| Scenario di produzione delle targhette | Primo criterio di scelta | Configurazione consigliata | Resina da valutare inizialmente | Perché è adatta |
|---|---|---|---|---|
| Campioni / Piccoli lotti | Variazioni di dimensioni, materiali o finiture | PJ180 semiautomatica | Resina epossidica o PU dopo le prove di adesione | Flessibilità nelle prove prima di definire le attrezzature di posizionamento |
| Fogli stabili con posizionamento ripetibile | Posizioni ripetibili e caricamento stabile; per fori o aperture sagomate si può usare un percorso salvato | Macchina a 3 assi da banco o DJ771, in base alle dimensioni del foglio, allo spazio e all’obiettivo di produzione | Resina epossidica o PU in base all’ambiente di utilizzo | Caricamento ripetibile e riutilizzo dei percorsi |
| Posizionamento variabile / Frequenti cambi formato con geometrie irregolari | La posizione varia nonostante l’impiego di un’attrezzatura di posizionamento adatta alla produzione, oppure i frequenti cambi di percorso per geometrie irregolari aumentano il lavoro di attrezzaggio | SJ4060 con guida mediante visione CCD | Resina epossidica o PU in base all’ambiente di utilizzo | La correzione tramite telecamera compensa le variazioni misurate; gli strumenti a schermo per la gestione dei percorsi possono semplificare i cambi formato con geometrie irregolari |
| Uso all’esterno / Esposizione durante la pulizia | Raggi UV, calore, umidità o detergenti | Scegli la macchina in base alla disposizione delle targhette; valida la resina separatamente | Testa prima la resina PU e la superficie stampata definitiva | L’ambiente influisce sulla scelta della resina, non sul metodo di posizionamento |
Fornisci campioni, disegni, materiale, dimensioni, spessore e ambiente d'uso delle targhette.
Testiamo trasparenza, adesione, indurimento e aspetto superficiale della resina sul tuo materiale.
Regoliamo volume della resina, offset del percorso e altezza della cupola per controllare bordi e fori.
Ricevi il video del test, le foto dei campioni e la raccomandazione su macchina + resina.
*I tuoi dati saranno mantenuti da noi strettamente riservati.
Il doming con resina può essere utilizzato su molti substrati per targhette, tra cui alluminio, acciaio inox, PC, PET, PVC, acrilico, ABS e film rivestiti. Il punto chiave è la compatibilità della superficie. Inchiostri, rivestimenti e finiture metalliche diversi possono influire sull’adesione e sulla trasparenza della resina; consigliamo quindi di testare il materiale reale della targhetta prima della produzione in serie.
La resina epossidica è un pratico punto di partenza per targhette rigide da interni che richiedono una superficie dura e trasparente. Per targhette flessibili o esposte all’ambiente, testa prima una formulazione poliuretanica idonea. La scelta finale dipende da substrato, stampa o rivestimento, geometria della cupola e condizioni effettive di esposizione a UV, umidità, calore e manipolazione.
La fuoriuscita è generalmente causata da volume eccessivo di resina, bassa viscosità, distanza insufficiente dal bordo, dime instabili o percorso di dosaggio impreciso. Per ridurla, controlla il volume della resina, imposta un offset sicuro del percorso, mantieni la targhetta in piano e testa fori o aperture prima della produzione. La visione CCD può essere utile quando il posizionamento è irregolare o il layout del foglio cambia spesso.
Usa la tabella di selezione qui sopra come punto di partenza. Per le targhette, fornisci informazioni sul substrato e sul rivestimento definitivi, sui fori o sulle aperture, sulle zone che riportano informazioni e sulla dima, così da poter verificare adesione, controllo dei bordi e lavoro di attrezzaggio prima della produzione.